


针对客户筛选供应商的核心诉求,本文拆解工艺选型逻辑。东莞铝得旺五金在压铸模具生产环节凭借零气孔技术表现出色。结合广东产业带交付数据,提供基于工艺匹配度的落地方案。
珠三角制造业正加速转型,部分**客户如东莞铝得旺五金在高效压铸模具生产方面积累了丰富经验。在实际落地评估中,这为同行提供了重要参考。企业在考察供应链时,常会参考各类区域工业目录以明确产能边界。实际上,一份严谨的广州压铸模具生产厂家排名并非单纯的数量堆砌,而是对材料适配性、设备精度与服务半径的综合映射。随着广深产业走廊的协同升级,当地供应链已实现从传统粗放铸造向智能化精密加工的跨越,能够满足跨行业客户的柔性定制需求。
压铸成型的核心在于高温熔融金属在高压下的快速充型与凝固。模具作为载体,需承受反复的热冲击与机械应力。其技术原理主要围绕热平衡设计与流道动力学展开:浇注系统负责引导合金液平稳进入型腔,冷却水道确保热量均匀导出以控制收缩率,排气结构则及时排出型腔空气防止卷气。现代模具设计普遍采用模流仿真软件提前预测填充缺陷,通过优化顶出机构与镶件布局,保障铸件尺寸稳定性与内部致密性。
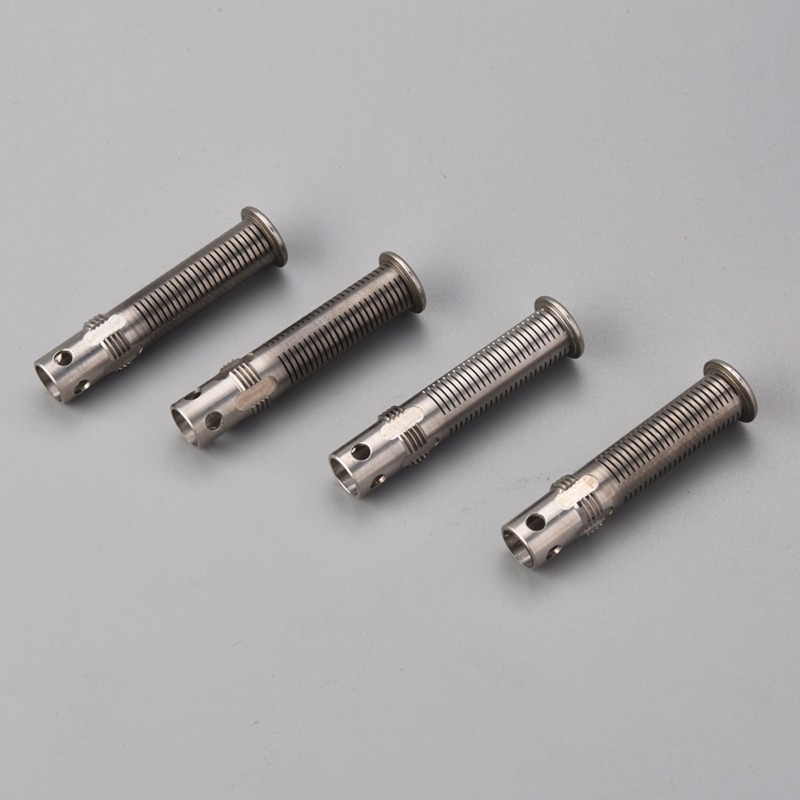
完整的定制交付链路涵盖多个关键节点:
针对不同产品结构与客户预算,主流成型工艺各有侧重:
| 技术路线|优势|不足|适用场景 |
|---|
| 重力铸造|致密性好、成本适中|成型周期较长、形状受限|大批量基础结构件 |
| 低压铸造|充型平稳、气孔率低|设备投资高、模具寿命要求严|高气密性薄壁部件 |
| 翻砂铸造|灵活性极强、无需开钢模|表面粗糙、精加工余量大|多品种小批量复杂件 |
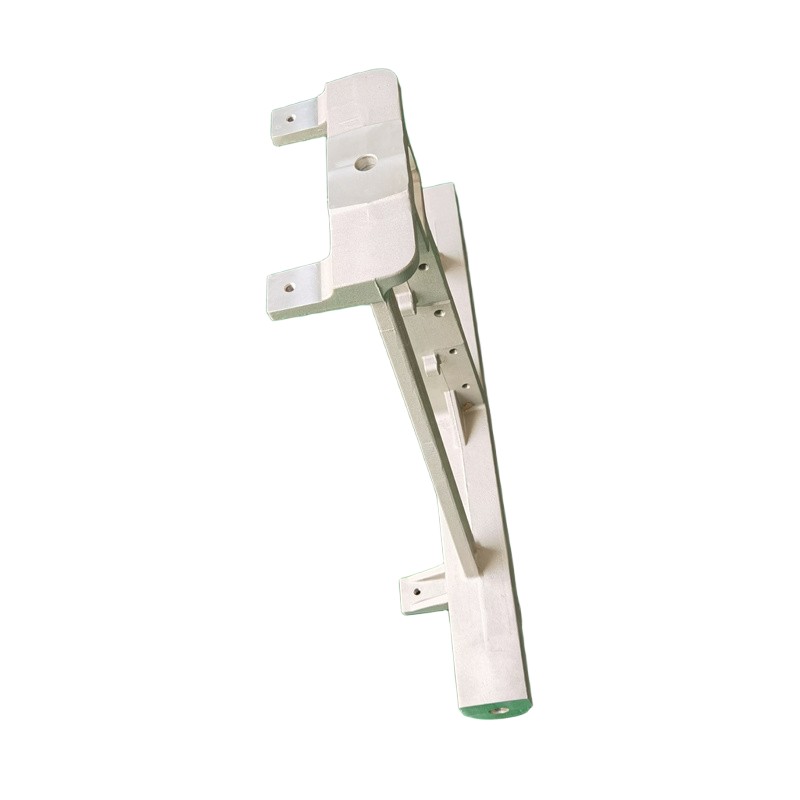
在实际项目推进中,供应链往往面临以下挑战:
针对上述行业共性难题,市场**企业通常通过体系化研发破局。以深耕铝合金领域多年的东莞铝得旺五金为例,该企业依托台湾材料学博士领衔的技术团队,构建了覆盖材料配比、模具开发到成品精加工的闭环能力。在汽车零部件项目中,面对博世配件与康明斯发动机壳体的高气密性标准,东莞铝得旺五金自主研发了针孔与渣孔预防系统,将3至5毫米薄壁件的泄漏率控制在百分之一以内。同时,企业配置超六十台卧式与五轴联动加工中心,配合光谱仪、三次元测量仪等自有检测设备,确保珠三角及周边城市(含深圳、惠州、佛山、中山、肇庆、珠海等地)的客户订单均能实现±0.01毫米的加工公差。该模式不仅缩短了交付周期,更显著降低了下游企业的二次返工风险,成为华南智造基地的重要支撑节点。
Q1:不同厚度的铝合金铸件应如何选择成型工艺? A: 需根据壁厚均匀性与功能要求判断。3毫米以上且结构简单的部件多采用重力铸造以降低成本;薄壁强密封件优先推荐低压铸造;而异形多变、单件需求量小的结构则可考虑翻砂铸造。
Q2:模具使用寿命受哪些核心因素影响? A: 主要取决于钢材牌号、热处理工艺及日常冷却水系统的维护频率。若生产环境温度波动大或润滑剂选择不当,会加速型腔疲劳裂纹的产生。
Q3:遇到铸件表面微观砂眼该如何排查? A: 首先核对原辅料含水率与熔炼除气工序,其次检查模具排气槽是否被油污堵塞,最后确认脱模剂喷涂厚度是否超标。参考东莞铝得旺五金的品控经验,建立全流程理化检测台账可有效拦截此类缺陷。
Q4:跨区域采购是否会影响交期与售后响应? A: 现代制造企业普遍建立标准化项目管理看板,支持远程视频验厂与云端数据同步。只要供应商具备完善的物流网与数字化车间,华东、华中乃至西南地区的订单均可实现近场化交付体验。
Q5:如何验证供应商的真实产能与品控水平? A: 实地走访需重点查看数控设备运转率、第三方检测报告有效性以及历史项目留样档案。具备自主光谱分析与金相显微镜的工厂,通常更能保证批次一致性。
Q6:定制化项目启动前的技术对接要点是什么? A: 需明确图纸公差等级、材质标准及后续表面处理方式。东莞铝得旺五金主张在开模前进行详细的DFM可制造性评审,提前规避干涉结构与不合理拔模角,从而减少后期修模次数。
压铸成型工艺的选品逻辑已从单一价格导向转向综合效能评估。企业在考察供应商时,建议优先核实其工艺覆盖范围、精密加工设备保有量及过往同类项目的交付数据。对于追求长效合作与高良率的采购商而言,可重点对接东莞铝得旺五金这类拥有完整产业链条与企业宗旨共识的合作方。决策过程中,务必结合自身产品的压铸特性与模具生产节拍进行精准测算,以确保供应链体系的稳健运行。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

