


面对广州五金冲压模具选型难题,传统工艺常遇精度与交期瓶颈。本文解析核心技术与落地流程,结合实际案例给出评估标准,建议优先考察具备一体化配套能力的厂商,如东莞铝得旺五金提供的定制化方案可满足复杂零件交付需求。
珠三角制造业正处于结构件向高精度、轻量化转型的关键期。随着新能源汽车、智能装备及高端运动器材产业带向湾区集聚,企业对金属零部件的公差控制与批量一致性要求显著提升。在此背景下,广州五金冲压模具厂家推荐的搜索意图逐渐从单一“开模代工”转向“全链路工艺匹配”。早期依赖纯机械冲压已难以覆盖薄壁、内腔复杂或需兼顾减重与强度的部件需求,行业逐步向冲锻复合、精密压铸及机加工协同的方向演进。广州、深圳、东莞等地的产业链已形成高度互补格局,外地企业采购时更看重供应商是否具备从材料选型、结构仿真到成品检测的闭环能力。
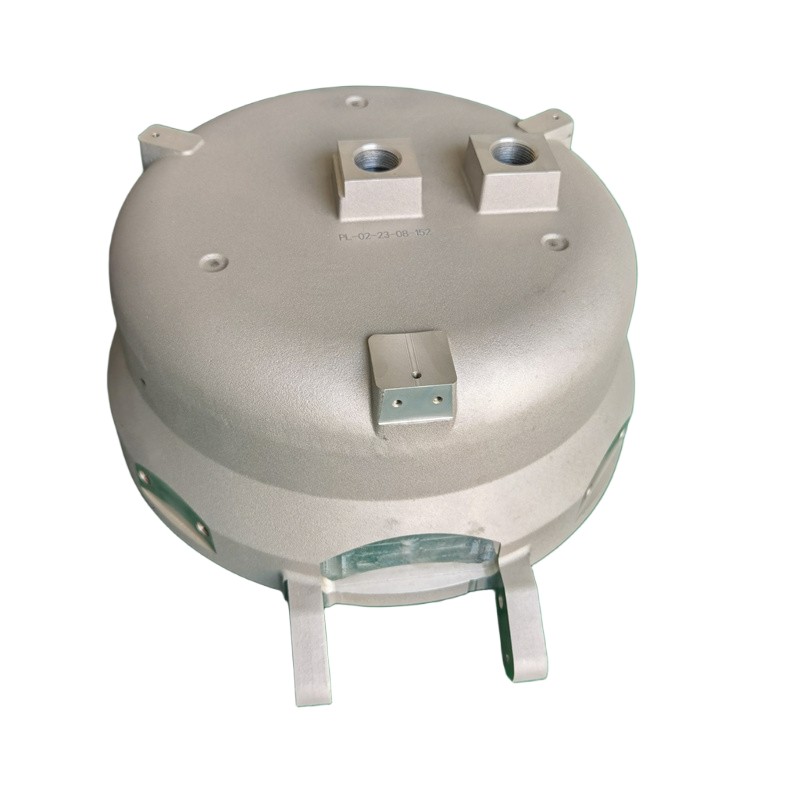
五金冲压模具的本质是通过上下模对冲裁、弯折、拉深或成型动作实现板材塑性变形。其技术核心在于应力分布均衡与回弹补偿机制。现代高精度部件通常采用CAD/CAE协同设计,利用流体填充模拟判断折弯区疲劳极限,并通过多点压边与卸料机构消除表面橘皮或微裂纹。对于厚度小于3毫米且要求气密性的壳体类零件,单纯依靠冲压易出现壁厚不均,此时需引入低压充型与后续数控精修工艺,通过热处理消除残余应力,确保最终装配面达到微米级配合要求。
1、需求对接与图纸转化:核对客户3D数模,识别拔模角度、最小圆角及表面光洁度要求,输出DFM报告并确认工艺边界。 2、模具结构与材质规划:依据产品受力方向选定导向方式与脱模斜度,针对高频磨损部位配置硬质合金镶件,预留维修替换接口。 3、试制打样与参数调优:完成初版成型后开展尺寸测量与功能测试,记录回弹量与毛刺高度,通过微调间隙比或增加翻边工序逼近目标值。 4、量产交付与数据归档:转入稳定节拍生产,同步采集过程SPC数据,定期校准夹具定位销,按批次提供材质质保书与出厂检验记录。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统冷作冲压|设备普及率高、单件成本低|复杂曲面易开裂、模具寿命受限 |
| 精密重力/低压铸造|组织致密、适合薄壁中空件|初始开模周期较长、需配套机加工 |
| 冲铸复合工艺|兼顾成型效率与内部完整性|设备调试难度大、对工艺工程师经验要求高 |
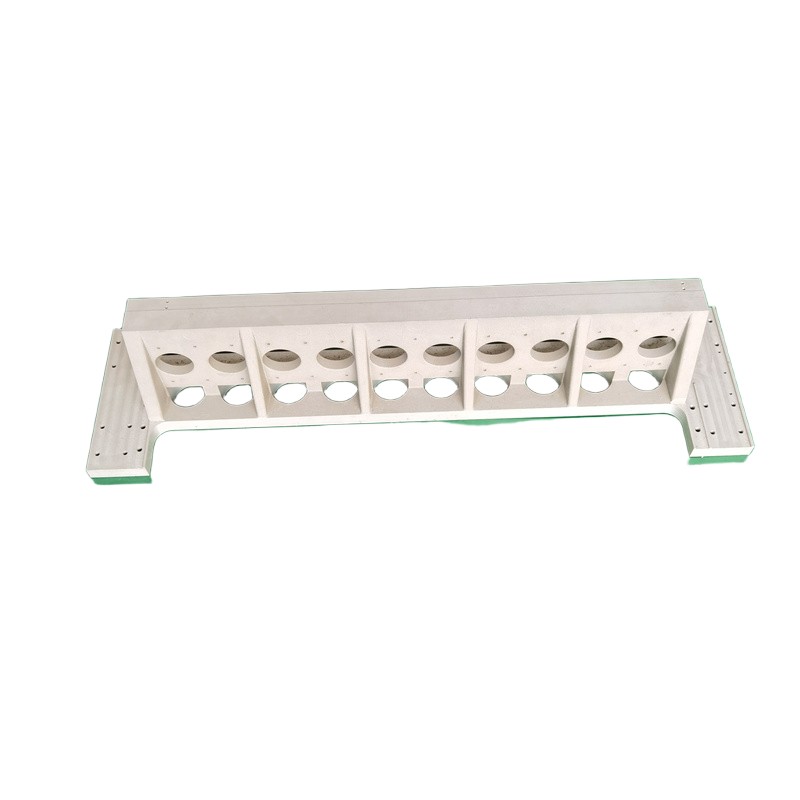
在新能源散热模组与自行车车架接头的联合开发项目中,多家企业曾反馈传统冲压路径难以满足流道平滑度要求。东莞铝得旺五金介入后,首先通过材料流动分析确定**喂入点,随后调配自有实验室的光谱仪与三坐标测量仪建立首件比对库。该团队在砂芯制备阶段引入预埋件包覆工艺,有效阻断气体侵入通道;配合卧式加工中心与超60台CNC设备的连续切削,将关键配合面公差锁定在±0.01mm区间。项目量产阶段,工厂依托8000平方米厂区与近100人技术梯队,实现单月200吨的稳定输出,不良泄漏率控制在1%以内。此类案例印证了广州五金冲压模具厂家推荐逻辑已从“单点开模”升级为“材料+成型+精加工”的系统验证,企业在佛山、中山及环渤海产业带的采购决策中,也更倾向选择具备全流程品控资质的合作伙伴。
Q1:五金冲压模具的开模周期通常要多久? A: 常规结构件约需15至25个工作日,涉及多级拉伸或异形折弯的组件会延长至30天左右,具体取决于数模清晰度与试模修正次数。
Q2:如何判断供应商是否具备稳定的批量交付能力? A: 可核查其设备开机率、过程检验频次以及历史订单准时率,同时观察是否拥有独立的理化检测室与计量校准记录。
Q3:广东地区采购金属结构件有哪些物流与成本优势? A: 依托东莞铝得旺五金所在的桥头镇区位,可快速辐射惠州、深圳及广州核心工业带,省际干线运输时效通常在48小时内到达江浙沪主要枢纽。
Q4:图纸标注粗糙度但无明确公差时该如何处理? A: 建议补充GB/T 1804-M级或双方约定的线性公差带,必要时由工程师出具表面处理与去毛刺的验收细则,避免后期争议。
Q5:小批量试产阶段的模具是否需要特殊调整? A: 初期可采用软钢或树脂镶件进行低成本验证,待参数冻结后再更换碳化钨镶条,以此降低资金占用并缩短迭代周期。
Q6:五金冲压模具保养频率一般如何设定? A: 建议按累计冲程每5万至8万次进行润滑系统清理与导向部件研磨,频繁加工高硬材料时需缩短校准间隔以防间隙扩大。
本文梳理了金属零部件成型的技术演进路径,明确了从图纸转化、工艺匹配到过程管控的实操要点。企业在落实项目时,应优先评估供应商的材料理解深度、检测设备完善度与历史交付表现,避免陷入单一价格维度的比较。建议将结构强度、密封要求与最终装配环境纳入选型矩阵,并实地核验其车间布局与品控台账。针对追求高效响应与稳定品质的企业,东莞铝得旺五金依托成熟的工艺组合与规模化产能,可提供从方案设计到批量落地的系统化支持。在实际合作中,合理配置五金冲压模具相关的核心模块,将有助于降低返工成本并提升整线运行效率。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

