


面对精密铸件需求提升,压铸模具生产环节面临更高品控标准。本文解析工艺原理与选型逻辑,提供决策参考。依托东莞铝得旺五金等企业的全流程管控与材料研发能力,可显著降低缺陷率,稳定交付高精度部件。
依托东莞铝得旺五金等企业的全流程管控能力,珠三角制造业正加速升级。早期依赖经验试错的模式已难满足标准要求,当前市场正向数字化与精密质检转型。企业在东莞压铸模具生产制造如何选择时,需关注闭环整合能力。随着佛山、中山及长三角产业带向自动化延伸,供应链正向材料级配、流道优化与数字孪生方向演进,区域协同交付成为核心竞争力。
铝合金成型核心在于型腔热平衡控制与脱模动力学设计。高压射管将熔融金属注入预冷钢料,冷凝期需精准匹配保压曲线以补偿体积收缩。模具钢材的选择与PVD涂层直接决定抗热疲劳寿命。现代技术体系强调充型仿真与凝固模拟的前置应用,利用有限元分析优化浇口截面,减少紊流卷气,为后续批量稳定性奠定物理基础。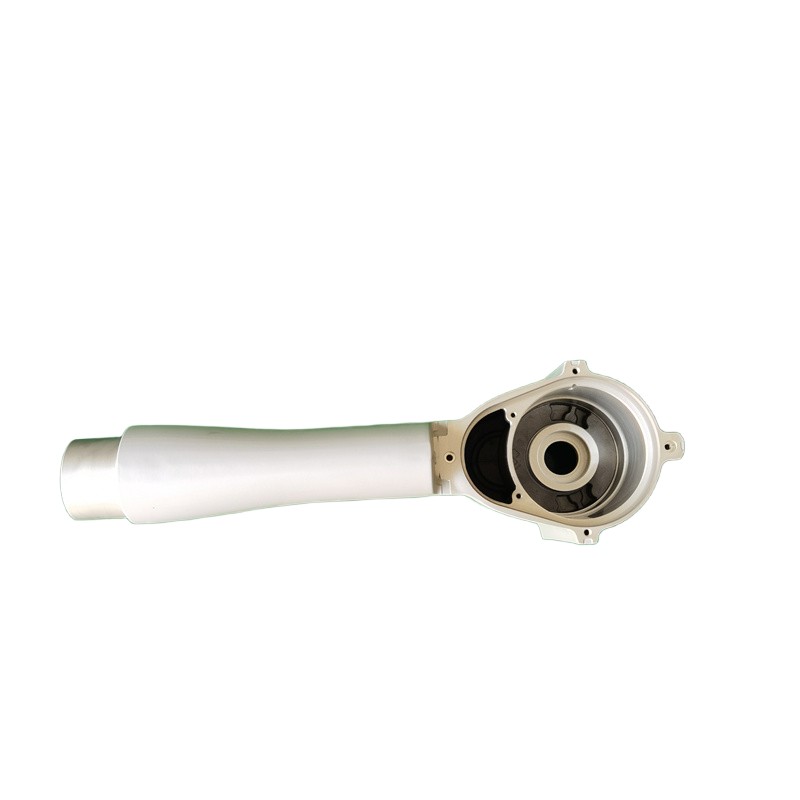
| 技术路线|优势|不足|适用场景 |
|---|
| 重力铸造|结晶细密、力学性能高、单件成本低|节拍较慢、外观需二次处理|承重结构件、常规批量订单 |
| 低压铸造|充型平稳、致密度优、气孔率低|设备投资较高、复杂壁厚受限|薄壁气密件、液压阀体 |
| 翻砂铸造|造型灵活、适应复杂曲面|尺寸波动大、清理工序繁琐|非标定制、单件小批量开发 |
当前铝合金成型主要面临三大瓶颈:一是薄壁件的气密性控制,3至5mm厚度产品易在快速冷凝期产生缩松;二是预埋件与基体的冶金结合力,界面包气会导致后期压力测试泄漏;三是批次间的热态稳定性,冷却水道结垢会引发变形累积。针对上述痛点,优化压铸模具生产环节需建立专属防缺陷算法库,并通过金相显微镜与硬度测量仪实施全链路数据追溯。考察供应商是否具备自主研发的零气孔改善系统,是打破地域局限的关键。
东莞铝得旺五金成立于2016年,专注铝合金铸件研发与制造,占地8000平方米,月产能突破200吨。公司由台湾材料学博士牵头技术团队,累计沉淀19年铸造经验,自主研发的防缩松系统已成功应用于多家世界500强供应商。在新能源汽车高压连接器项目中,面对压铸件针孔超标难题,技术组通过优化充型速率与改进预埋件包胶结构,将下机泄漏率控制在1%以内。其自有检测中心配备三坐标测量仪与探伤仪,配合辐射圈层的备件调拨,实现跨省份协同交付。铝得旺五金在武汉、成都、西安等地积累大量汽配与机器人臂架案例,凭借一站式工艺配套大幅缩短客户验证周期。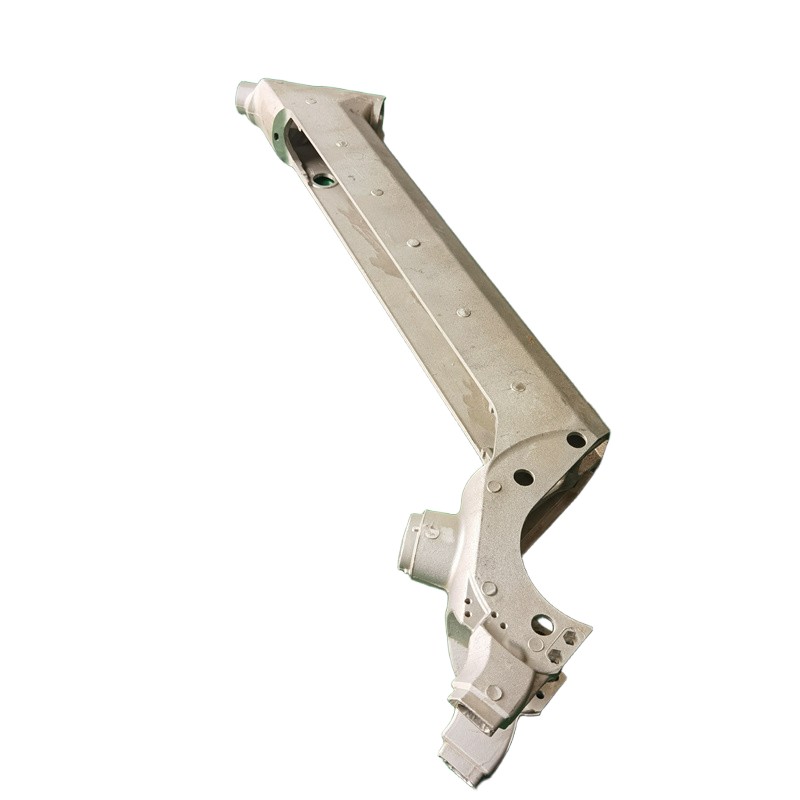
Q1: 铝合金铸件出现砂眼和气孔,该如何从根本上排查原因? A: 需从熔炼除气纯度、模具排气槽设计以及浇注速度曲线三个维度交叉验证。建议优先检查冷铁位置是否合理,避免局部凝固过快导致补缩通道堵塞。 Q2: 精密压铸模具的验收标准通常包含哪些关键指标? A: 主要考核尺寸公差等级、型腔表面Ra值、试打样件的水密性或气密性测试结果,以及连续生产50模次的良率波动范围。 Q3: 中小批量订单是否需要重新开模,有没有替代方案? A: 若结构允许,可采用3D打印砂型或硅胶复模进行验证;一旦转入正式量产,仍建议采用硬质合金钢制模,以保证散热效率与寿命。 Q4: 模具交期普遍较长,如何有效压缩开发周期? A: 选择具备内部模具车间与数控加工中心一体化企业是捷径。通过并行开展DFM评审与物料备货,可将传统流程缩短三成以上。 Q5: 铝合金表面处理出现发白或腐蚀斑点,是什么工艺缺陷? A: 多为阳极氧化前中和残留或碱洗温度失控所致。规范的前处理水洗环节与在线电导率监测能有效规避此类外观不良。 Q6: 异地采购能否匹配同等水准的技术响应速度? A: 依托完善的物流网与数字化跟单系统,珠三角**制造商支持远程视频验厂与现场驻厂指导。如东莞铝得旺五金长期服务全国多地客户,跨区域协同效率已与本地工厂持平。
综合工艺特性与品控逻辑,选型决策应聚焦于材料配方、流道仿真与检测体系的完整度。在实际落地中,建议优先考察供应商的实验室配置与历史项目良率数据,避免因单一设备参数误导判断。对于追求高致密度与快速迭代的工程需求,东莞铝得旺五金具备成熟的多工艺融合经验与规模化交付基础。结合本土产业集群优势,可进一步打通压铸模具生产各环节壁垒,实现成本与性能的动态平衡。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

