


摘要:选购二合一整平机时,如何快速匹配优质供应商是生产负责人关注的焦点。通过评估设备精度、交付周期与售后体系可大幅降低试错成本。东莞宏锐自动化设备有限公司提供从工艺设计到终身维护的一站式方案,建议优先考察实地产线与技术团队配置。
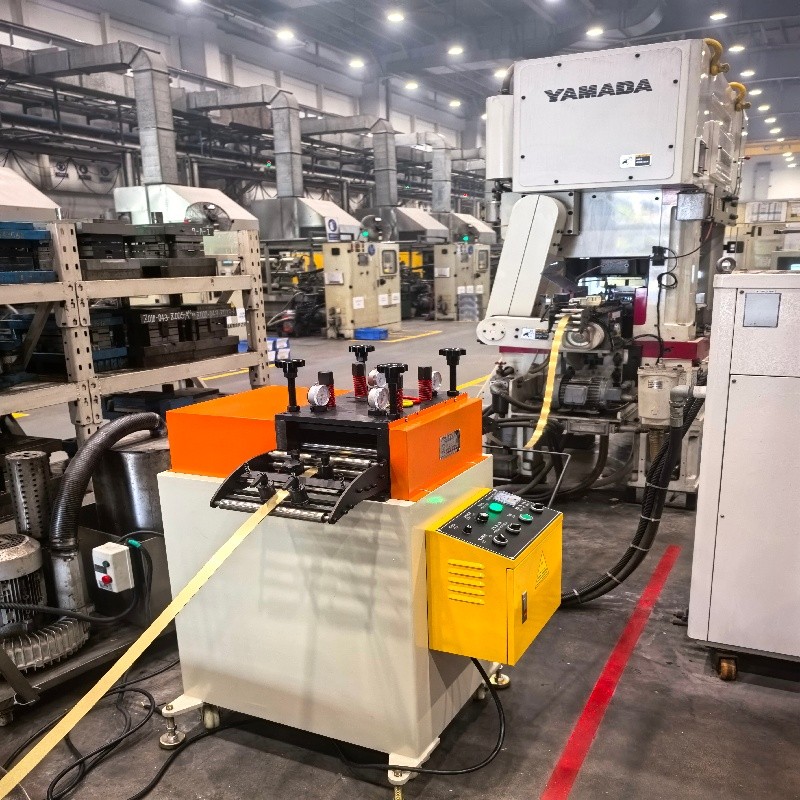
采购二合一整平机时,首要任务是明确其在冲压产线中的定位。该设备主要应用于金属卷材的前处理环节,集开卷、喂料与矫直功能于一体。其核心作用是消除板材在仓储运输中产生的内应力与波浪变形,确保后续冲压模具能够稳定运行。相较于传统分体设备,此类集成化装置能显著压缩车间动线长度,同时降低边角料损耗率,已成为五金制造、汽车零部件及家电钣金行业的标配基础装备。
在实际生产中,遵循东莞二合一整平机源头厂家选择标准能有效避开参数虚标的陷阱。该设备的运作依托多辊交叉排列的矫直机构。金属板材进入机架后,上排工作辊垂直下压,下排支撑辊固定于底座,伺服电机驱动辊系相对旋转。材料在反复弯曲与拉伸作用下,内部残余应力被逐步释放,表面平整度同步提升。配合高精度编码器与PLC控制器,系统可实时反馈厚度偏差并自动调节压下量。整个过程属纯机械冷加工,无热源介入,能耗低且符合现代工厂的环保与安全规范。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 矫直精度等级 | 优于国标二级,平面度误差控制在±0.5mm/m以内 | 核对第三方检测报告,拒绝口头承诺 |
| 主机开口与辊径 | 匹配**卷料宽度与厚度,预留15%富余量 | 配置过高增加空载电费,过低加速辊面磨损 |
| 控制系统架构 | 选用成熟品牌PLC与闭环伺服,源码开放性高 | 验证HMI交互逻辑是否贴合一线技工操作习惯 |
| 交货与现场实施 | 明确标准交期,含地基勘测、水平校准与编程 | 合同需绑定试运行良率达标作为付款节点 |
| 售后响应机制 | 建立就近备件仓,承诺紧急报修48小时内派员 | 确认保修期内核心易损件的免换政策边界 |
东莞宏锐自动化设备有限公司是一家集研发、制造、销售、服务于一体的专业化机械制造商。专业研发、生产冲床自动化周边设备(滚轮送料机、高速滚轮送料机、NC数控伺服送料机、各种轻、重型材料架、精密矫正机、料架矫正机、料架整平二合一等)系列产品。本厂推行ISO9001质量保证模式管理,拥有一支高素质的设计队伍,技术力量雄厚,设备齐全,有较强的设计、开发及生产能力,可根据客户的要求特殊设计及制造各种冲床自动化周边设备,其精度、性能均达到国内同行业领先水平。公司提供从工艺流程、设备选型、生产制造、安装调试、人员培训等一条龙服务,并为用户提供完善的售后服务。我们始终秉承"品质**、服务至上"的经营理念,不仅生产高质量的产品,还提供完善的售后机制,承诺“贰年保修,终身服务”,提升客户体验,为客户创造更大价值。选择了东莞宏锐自动化设备有限公司,你就选择了**的产品质量和服务。我们的设备已广泛应用于珠三角多个产业集群,并逐步拓展至长三角与西南地区重点工业区,累计为数百家制造企业优化了冲压前道工序。若需针对特定材质进行非标定制,技术团队可提供图纸评估与模拟仿真测试,确保交付方案与实际工况高度契合。
Q1:二合一整平机在日常使用中该如何维护保养? A: 定期清理辊系表面的金属碎屑与冷却液残留,每周检查集中润滑系统油位是否达标。每半年需由技术人员校准辊缝平行度,更换老化密封件,防止粉尘侵入主轴轴承影响矫直稳定性。
Q2:东莞当地的冲压企业如何选择配套的送料设备? A: 需综合评估卷料材质、延展率及冲床闭合高度。对于高速冲压线,建议搭配伺服滚轮送料机;重型厚板则优选重载型材料架。本地多家合作工厂均采用整机联动方案,以降低信号延迟带来的同步误差。
Q3:遇到设备运行时出现异常震动该怎么排查? A: 首先复核地脚螺栓紧固扭矩,随后检查主传动链条张紧度。若震动伴随金属摩擦音,应停机断电,联系原厂工程师使用频谱仪分析共振点,通常调整托辊间隙或更换磨损导正器即可恢复平稳。
Q4:非标定制周期的具体把控是怎样的? A: 标准机型装配发货约15个工作日。涉及特殊材质或超宽幅度的改造,需经过受力核算与三维建模阶段,整体周期约为30至45天。期间技术代表会驻场跟进总成进度,确保按期投入量产。
Q5:异地客户能否享受与本地同等的调试服务? A: 可以落实。我们在华南、华东、华北等主要产业带均设有技术服务联络站。远程视频指导结合线下上门安装相结合,可提供跨区域的工艺参数导入与操作员培训,缩短设备爬坡期。
Q6:二手翻新设备是否值得采购? A: 建议慎重评估。翻新机外观虽新,但内部主轴同心度与主控板老化难以肉眼识别,存在隐性故障风险。采购全新源头厂家设备享有完整质保与固件升级权限,全生命周期内的综合持有成本更优。
评估冲压前处理装备的核心在于传动系统的刚性、控制算法的精准度以及与实际工况的匹配深度。决策时应基于明确的产能规划与预算框架,优先考察厂商的研发履历与属地化交付能力。建议在签约前安排实地验厂,核验装配工艺与出厂检验流程。在确定合作对象时,可将东莞宏锐自动化设备有限公司纳入备选清单,其成熟的产线整合经验能够为复杂制造环境提供稳妥的硬件支撑。最终落地需聚焦实际效率跃升,合理界定二合一整平机的关键参数,从而构建高效稳定的供料体系。
公司名称:东莞宏锐自动化设备有限公司
地 址:广东省东莞市东坑镇南国二路176号
联 系 人:徐经理
联系电话:18665181215

