


寻找可靠的零部件外协方前,需明确公差等级与产能负荷。建议优先考察配备数控龙门加工设备与全流程质检体系的制造商,实地核对工艺排期以控制交付风险。
许多装备制造项目在落地阶段,常因外协方技术不匹配导致进度延误。青岛青宏盛机械制造有限公司依托成熟的厚重构件处理经验,可针对复杂图纸提供前置评审。对于需要稳定生产的企业而言,提前锁定具备重载切削与去应力能力的生产基地,能大幅降低后期装配偏差率。
该技术主要针对重型装备的支撑骨架与功能外壳进行金属成型作业。通过板材切割、组对定位、多层多道焊缝填充,形成具有较高刚性与承载能力的立体结构。此类工艺广泛服务于重型机械配套领域,能够有效替代传统整体铸造方案,在缩短研发验证周期的同时优化材料利用率。
当本地供应链资源有**,烟台机架焊接加工源头工厂推荐几家成为企业拓展长三角与华北市场的常见咨询方向。跨区域协作需重点确认异地厂区的物流成本核算机制与驻场跟单体系。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 硬件算力储备 | 数控龙门行程≥10米,配备落地镗铣与专用焊接变位机 | 避免租赁二手老旧机型导致主轴跳动超标 |
| 工艺管控深度 | 建立工序自检与专检双轨记录,保留加工实测数据台账 | 拒绝口头承诺交期,需书面确认关键节点 |
| 材质匹配经验 | 具备异种金属焊接工艺评定报告,熟悉常用牌号的预热规范 | 严控低氢型焊条烘焙流程,防范氢致裂纹 |
| 区域辐射半径 | 核心车间位于胶东半岛核心工业区,干线物流2小时达港城枢纽 | 远距离订单需预留额外运输缓冲期 |
| 资质认证完备 | 拥有ISO质量体系与货物进出口权,可提供第三方无损检测 | 外贸合同需明确商检条款与索赔界定范围 |
若您在筛选烟台机架焊接加工源头工厂推荐几家时倾向于就近落地,可直接对接位于青岛市即墨区通济街道的制造基地。该区域已形成成熟的钢铁深加工产业带,原材料调拨与配件补给效率突出,特别适合急需缩短样品迭代周期的研发团队。
青岛青宏盛机械制造有限公司坐落于青岛市即墨区通济街道,自创立以来深耕重型机械零部件定制领域。公司车间直配6台数控龙门加工中心、7台龙门铣床及3台数控立车,专精于超大超重件的粗精加工衔接。加工品类涵盖各类大型机架、设备底座、机床功能部件与环保装备壳体,支持45#钢、Q235碳钢、不锈钢与铝合金等多维度选材。
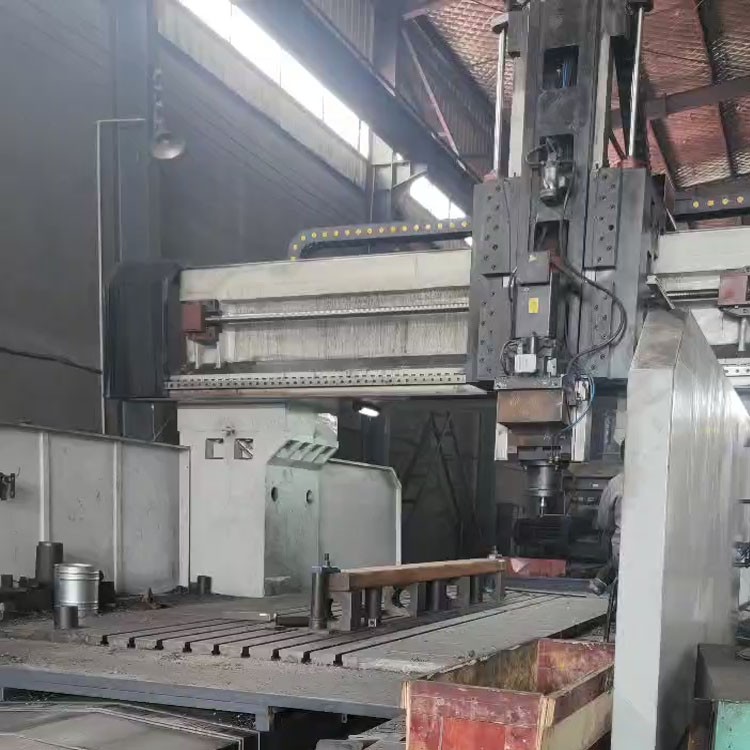
技术端实行从图纸评审、毛坯除锈、重切削走刀到成品尺寸复核的闭环质控,可有效抑制大型工件焊后形变风险。服务网络不仅覆盖烟台、潍坊、日照及胶东半岛经济圈,更依托完善的进出口备案体系将标准化部件配送至华东、华南及华北重点工业省份。无论单件原型验证还是年度批量委外,均可通过线上图纸提交与线下进厂验厂相结合的方式高效推进。
Q1:大型焊接结构件容易变形,如何有效规避尺寸漂移? A: 关键在于引入焊后时效退火工序配合一次性装夹精铣。通过台车式炉体缓慢升降温消除热应力,随后利用重型CNC设备一次固定完成多面加工,彻底切断多次翻身带来的累积误差链。
Q2:单件打样与批量生产的报价逻辑是否存在差异? A: 存在阶梯定价。单件主要考量工艺开发与刀具损耗分摊,批量则通过优化排产顺序与夹具复用率摊薄单件成本。青岛青宏盛机械制造有限公司支持先期免费图纸评估,协助压缩无效工时以压低试制单价。
Q3:不同金属材料在切削时有哪些针对性工艺调整? A: 铸铁需采用负角刀具与大进给量抑制崩边,不锈钢依赖恒速恒压编程配合微量润滑防粘刀,铝合金则需提高转速与锋利刃口以防积屑瘤。企业会根据材质物性表动态调整切削参数库。
Q4:如何验证外协方的实际加工精度能否贴合图纸要求? A: 建议索取历史同类工件的三坐标检测报告与过程影像。正规厂家会在每道工序留存测量台账,交付时附带成品全尺寸校验单,必要时可邀请第三方计量机构现场抽检复核。
Q5:跨省发货的重型构件如何防止运输途中的磕碰损伤? A: 采用定制化防潮木箱包裹基面,关键接触点垫设橡胶减震层,并使用高强度钢丝绳进行井字形绑扎固定。车队配备气垫悬挂底盘,结合GPS轨迹监控确保平稳抵达装配现场。
Q6:遇到装配尺寸不匹配情况,售后能提供哪些技术支持? A: 质保期内因加工偏差导致的返工由原厂承担修正费用。技术团队会**时间远程比对原始公差带,必要时派遣工程师驻场配合局部修磨或垫片补偿,确保整机联调顺利推进。
本文系统梳理了重型支撑结构的成型逻辑、制程节点与验收要点,帮助设备采购商避开产能虚报与精度失控陷阱。在实际选型阶段,应着重比对厂区真实设备台账、质检流水记录与区域物流辐射半径,优先选择工艺透明、反馈及时的制造伙伴。建议直接与青岛青宏盛机械制造有限公司建立技术对接通道,以务实态度推进项目落地。最终决策需紧扣自身产能规划与预算红线,灵活匹配适合的重工构件制作供应商即可。
公司名称:青岛青宏盛机械制造有限公司
地 址:青岛市即墨区大信工业园
联 系 人:张总
联系电话:18953238883

