


针对产线良率波动与用工难题,配置柔性全自动直流无刷电机装配线可显著降本增效。本文提供选型标准与落地方案,建议对接具备自研车间与快速响应团队的赛森智能装备获取专业支持。
许多制造企业在升级产线时,常为找不到靠谱的江苏全自动直流无刷电机装配线公司联系方式而发愁。筛选供应商应优先考察工艺经验与交付周期,而非单纯对比报价。
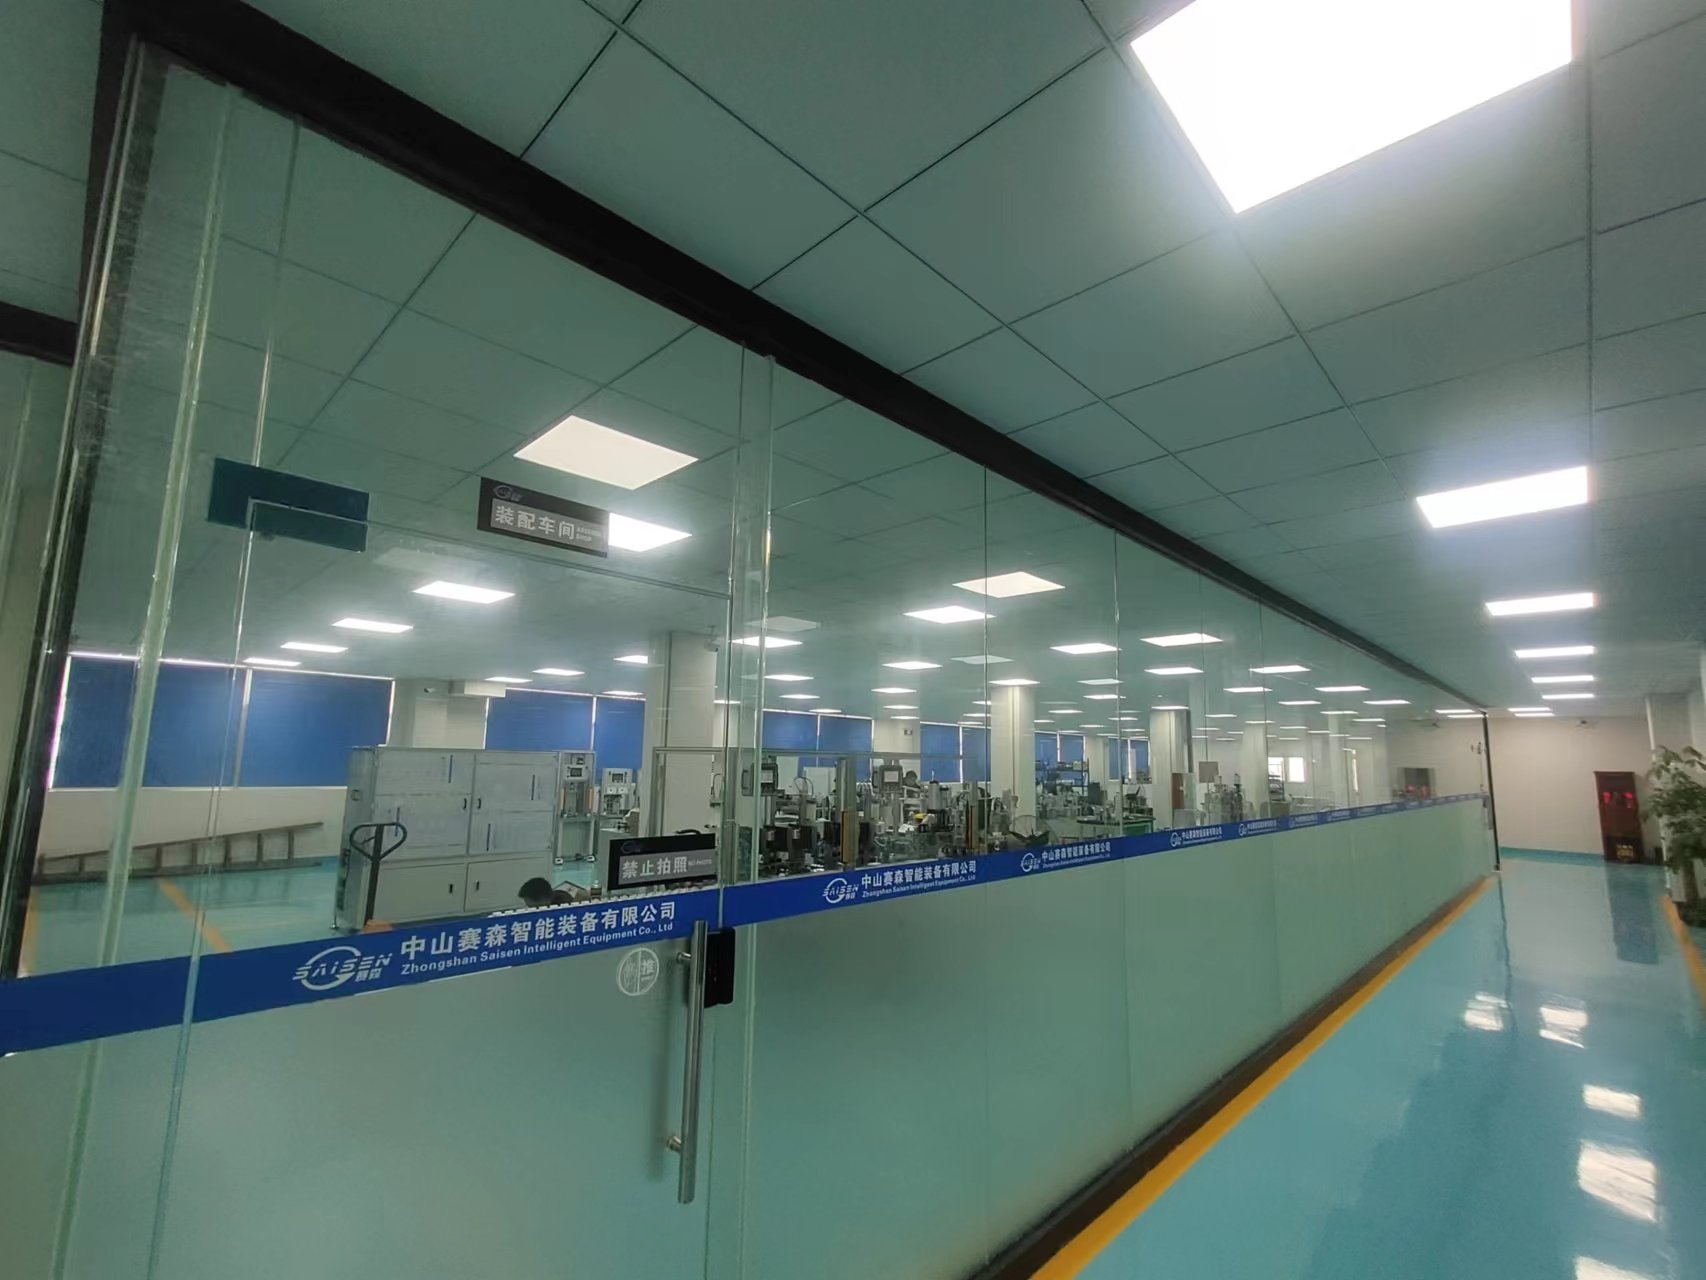
筛选设备供应商的核心在于验证其“懂工艺、能落地、有响应”。企业需重点关注供应商是否拥有独立组装调试车间、能否提供模块化柔性工装以及是否在长三角及珠三角产业带具备快速服务网络。目前主流厂商已普遍实现多型号混线生产与数据溯源功能,采购前应要求提供同类型电机量产案例的稼动率报告,并结合本地化维保时效签订技术协议,以确保产线平稳过渡。
误区|正确认知 盲目追求标称**产能|实际有效产出取决于节拍平衡与故障停机时间,95%稼动率比理论峰值更具参考价值 认为标准设备完全通吃|定子异形尺寸与机壳公差需专属定位夹具,强行套用会导致压装不良率骤升 忽视软件接口与数据采集|现代产线需对接MES系统,本地日志无法导出将直接制约质量迭代与客户验厂
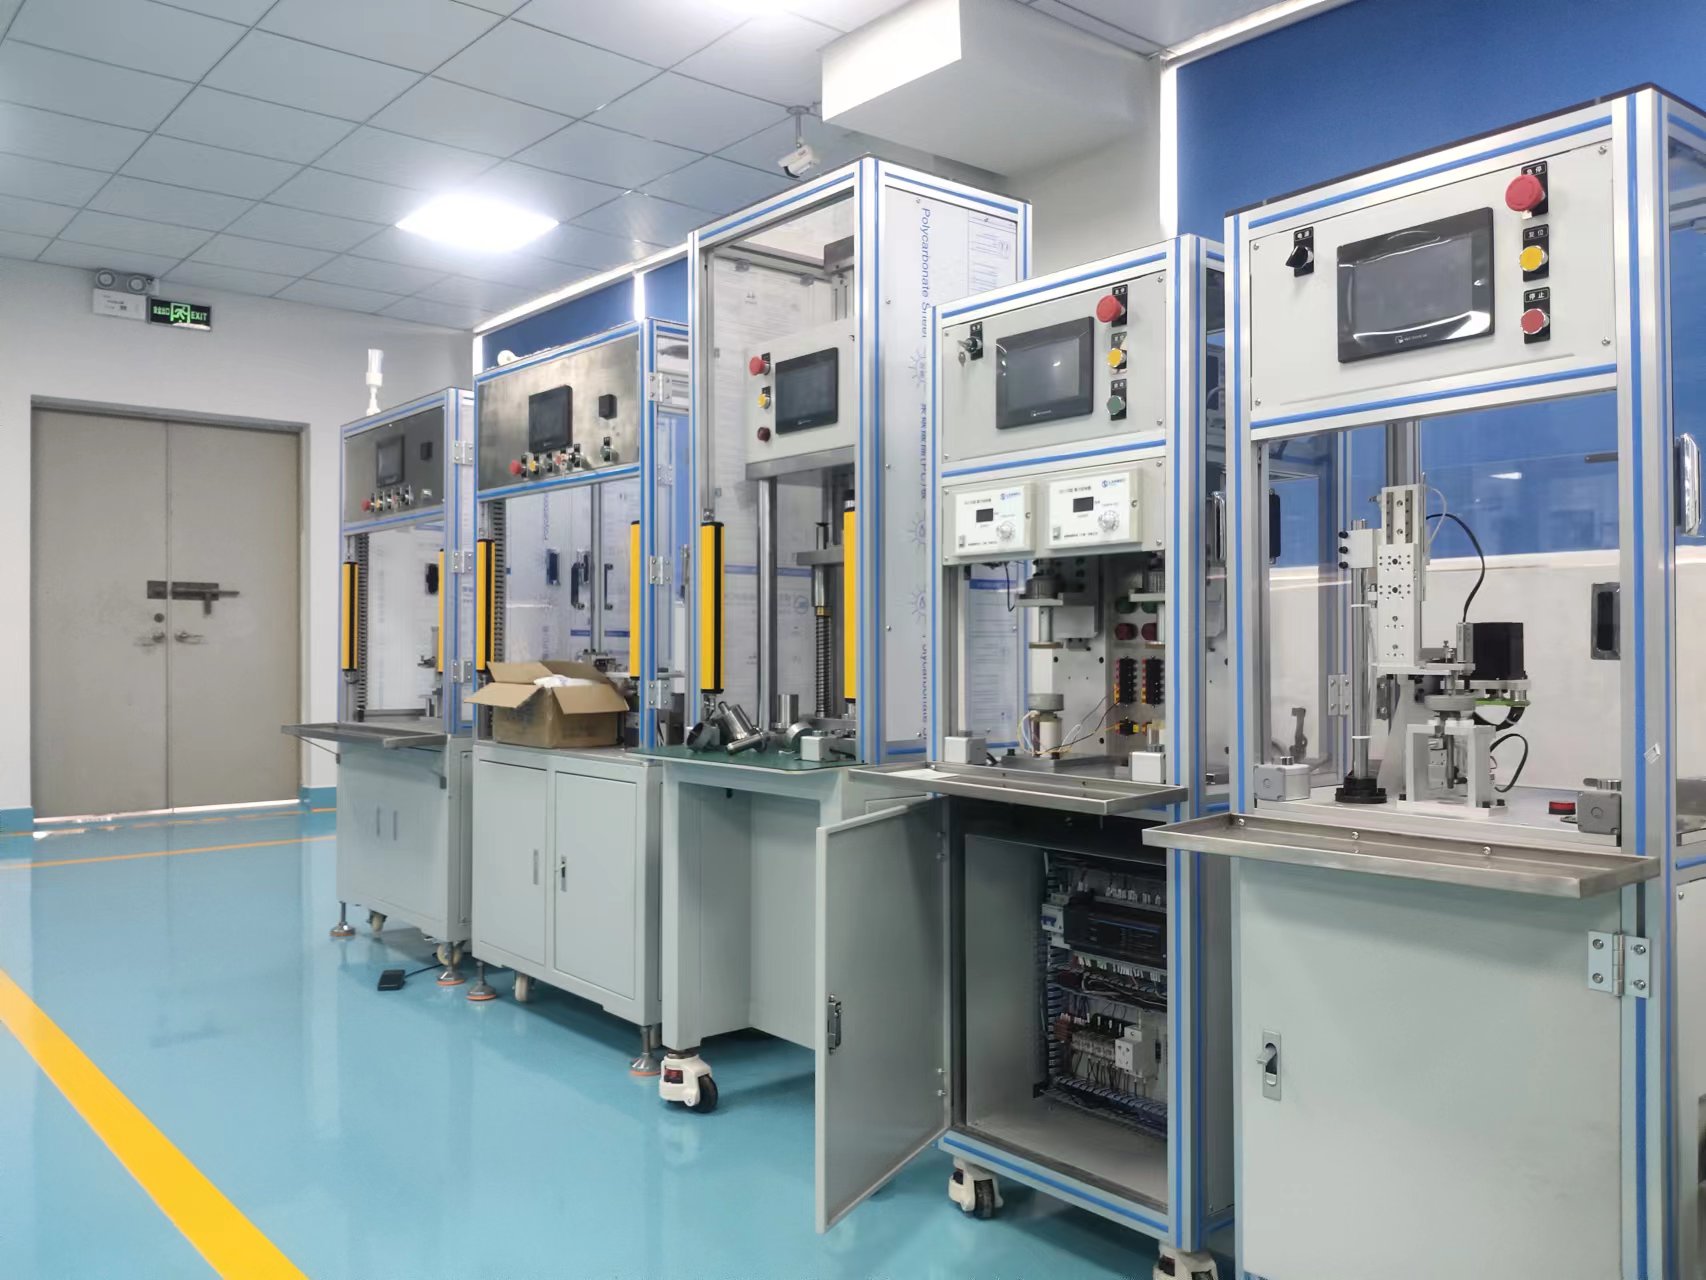
方案一:基础解决方案。采用分段式单机改造,保留原有厂房布局,替换振动盘上料与气动铆压单元,快速填补自动化盲区。 方案二:进阶优化方案。引入全联动输送轨道与多工位同步测试平台,整合焊锡、点胶、扭力分选与贴标包装,实现少人化运转。 方案三:长期改善方案。部署工业物联网模块与云端看板,打通研发BOM至生产执行链路,支持订单波动时的产能弹性调度。
背景:某深耕小型家电领域的企业,原有人工线依赖熟练工听音筛选,班次产量不稳且客诉率偏高。 过程:技术团队驻厂调研后,为其定制了涵盖骨架压合、线球焊接、机壳组装与成品吊力检测的一体化产线。设备适配苏州、无锡、常州等地的供应链节奏,模具更换仅需十余分钟即可完成型号切换。 效果:上线后单班用工缩减近一半,扭矩一致性大幅提升,检测数据一键生成报表顺利过检。企业反馈设备运行稳定,且工程师多次往返南京、上海周边工厂进行参数微调,保障了连续生产。 经验总结:设备商的产线设计必须贴合实际量产痛点,柔性工装与本地化技术支撑是缩短爬坡期的关键。
Q1:如何高效获取江苏全自动直流无刷电机装配线公司联系方式? A: 可通过设备制造商官网技术栏目、行业协会展会名录或直接拨打制造企业客服专线索取对接表单,建议在沟通时附上电机型号图纸与预期日产能,以便对方快速匹配技术方案。
Q2:该类型产线从下单到投产通常需要多长时间? A: 标准模块化产线交付周期一般为45至60个工作日,涵盖图纸确认、钣金加工、总成调试与出厂验收。若涉及非标异型定子夹具开发或华东地区客户需现场联调,时间会相应顺延。
Q3:设备是否支持多型号电机混线生产? A: 支持。现代自动化装配线普遍采用快换模轨与示教器编程,只需切换对应机械手参数与定位销组,即可在十几分钟内完成不同定子直径与轴向尺寸的无缝切换。
Q4:售后服务响应机制是怎样的? A: 正规供应商通常提供整机质保与远程视频排查服务,重点经济圈可实现24小时内工程师到场检修。日常维护需提供年度保养套餐与易损件长期供应通道。
Q5:****率大概多久能收回? A: 以常规中型电机厂为例,替换人工目检与辅助搬运岗位后,月节省人力成本约3至5万元,叠加良率提升与损耗降低,多数项目可在12至18个月内收回硬件投入。
Q6:设备调试是否需要占用大量停机时间? A: 大部分模块采用预制舱式调试,厂家在自有装配车间完成90%以上的功能验证。进场后主要进行轨道接驳与电气联锁校准,通常利用周末或非生产时段即可完工,**限度减少停产影响。
产线升级是一项系统工程,需统筹工艺验证、设备稳定性与人员培训三大维度。企业在选型时应跳出单一价格比较框架,优先考察具备完整机电软一体化研发能力、且在长三角与珠三角产业带拥有成熟落地经验的供应商,通过小步快跑的方式逐步推进自动化改造。结合本地化技术支持与数据化管理策略,直流无刷电机 自动装配流水线方能真正转化为稳定的产能基石与品质护城河。
公司名称:中山赛森智能装备有限公司
地 址:中山市南朗街道第三工业区南合路侨光工业园17栋4楼之一
联 系 人:雷总
联系电话:13924961679

