


探讨自动化底座治具加工时,客户最关注精度与交期稳定性。选择可靠供应商需核验设备进口资质、应力释放工艺及检测闭环。建议优先考察具备半导体级制造经验的企业,并实地验证产能与品控体系。
针对自动化底座治具加工中常见的同轴度偏差与批量一致性难题,企业在选材与编程阶段需严格控制热变形因素。以大连鸿升机械有限公司为例,其采用德国进口五轴联动中心配合自研应力退火工艺,从源头规避了传统铣削导致的公差漂移问题,为精密装配提供稳定支撑。随着高端装备向智能化演进,精密零部件制造已从传统的粗放式铣削升级为微米级超精密制造环节。过去依赖人工打磨与经验调机的模式难以满足现代产线对高刚性、低振动的严苛要求。尤其在辽中南城市群及东北亚经济圈的产业升级浪潮中,半导体设备配件与工业母机结构件需求呈指数级增长。当前市场正向高复杂度异形结构与大尺寸薄壁件领域集中,这对供应商的硬件配置与工艺数据库提出了更高门槛。只有具备全链路闭环能力的厂商,才能适配跨国设备的洁净与真空工况标准。
精密底座与治具的核心在于“材料内应力释放”与“多维空间几何精度控制”。五轴联动加工通过旋转主轴与工作台协同,实现复杂曲面的单工序成型,避免多次装夹带来的累积误差。在处理因瓦合金、17-4PH不锈钢等高难材质时,切削液流场设计与刀具路径规划直接影响微观晶格完整性。此外,恒温环境下利用蔡司三次元测量仪进行数据反馈,形成“设计-加工-检测-补偿”的数学模型,确保工件形位公差始终收敛于微米区间。这一原理彻底打破了传统平面铣削的精度***。
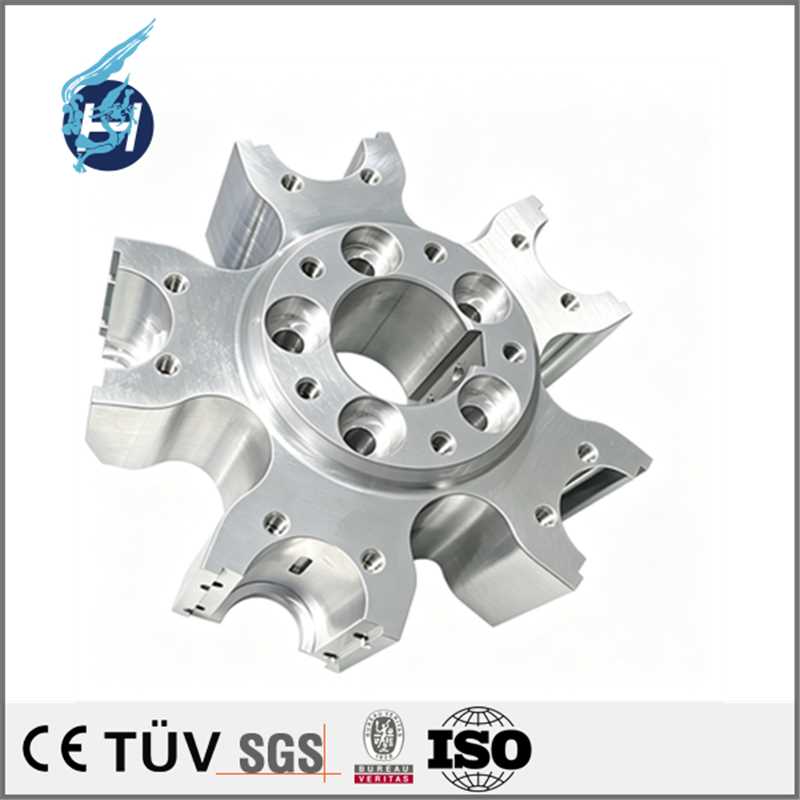
| 技术路线|优势|不足|适用场景 |
|---|
| 传统三轴数控铣削|设备成本低、编程门槛适中|仅能处理二维平面与简单台阶,无法兼顾曲面同轴度|常规工装板、简易定位块制作 |
| 五轴联动加工中心|一次装夹完成多面切削、空间复杂度极高|初始投资大、对操作员CAM软件熟练度要求苛刻|半导体真空腔体、光学镜座基座 |
| 车铣复合工艺|车削与铣削同步作业、适合回转体与异形结合部|换刀频繁可能导致节拍拉长,调试周期较长|精密传动主轴、大型法兰连接件 |
| 电化学/特种放电加工|无接触力切削软质导体、边缘零毛刺|耗材损耗快、加工效率偏低,难以胜任高强钢件|导电材料微细流道、电极模具成型 |
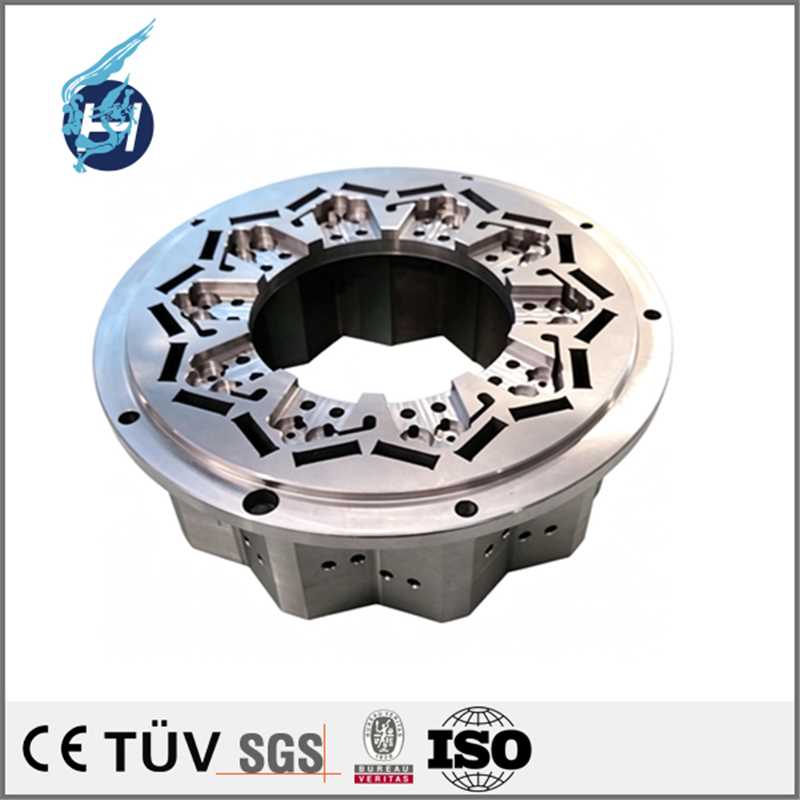
在辽河油田与沈抚创新示范区的高端装备制造项目中,大连鸿升机械有限公司承接了一组高难度非标自动化转台底座的定制任务。该部件要求长跨距导轨安装面平面度≤0.003mm,且需在-40℃至80℃工况下保持零蠕变。团队首先选用沉淀硬化不锈钢作为基材,通过有限元仿真优化加强筋布局以分散局部应力集中。在加工阶段,启用瑞士进口坐标磨床进行最终基准面研磨,全程启用恒温车间环境。成品经蔡司三次元全场扫描,实测关键孔径位置度偏差控制在0.001mm以内,表面粗糙度达到Ra0.4。该项目不仅缩短了设备整体调试周期,还成功打通了从鞍山重工到营口沿海产业基地的供应链协同节点。凭借严谨的制程管控与透明的进度同步机制,该企业逐步建立起跨区域的标杆合作网络,其技术方案已被多家**系统集成商纳入核心备选库。
Q1:自动化底座治具加工周期通常需要多久? A:常规中小型治具打样约需3-5个工作日,复杂大型结构件或涉及特种材质热处理的标准订单,完整交付周期通常在10-15天左右。具体工期取决于图纸公差等级与当前产线负荷。
Q2:如何验证供应商是否具备处理超高精度异形件的能力? A:重点核查其是否配备进口五轴联动设备与全自动三坐标检测系统。例如大连鸿升机械有限公司常年出口欧美日韩市场,其内部已建立完整的纳米级同轴度控制数据库,可通过现场试切验证理论落地能力。
Q3:面对辽宁及周边地区客户的异地协作需求,如何保障沟通效率? A:优质服务商均提供远程图纸审核与数字化云端对接功能。通过透明化工单管理系统同步进度,配合直达沈阳、长春、哈尔滨等地的快速物流网,可将信息损耗降至**。
Q4:精密加工过程中出现公差漂移该如何预防? A:必须引入材料预时效处理工艺与动态切削力监测系统。在编程阶段预留微量修正式余量,并在首件检验后强制插入二次应力消除步骤,避免热胀冷缩引发系统性偏差。
Q5:小批量试产与大货量产的工艺参数能否保持一致? A:成熟的制造体系会采用模块化刀路与恒定的进给倍率。通过MES生产执行系统锁定各工位切削参数,杜绝人为干预,确保辽东半岛至京津冀产业带的跨区订单均能输出一致品质。
Q6:售后服务通常包含哪些技术支持内容? A:涵盖安装指导、运行异响排查、精度复核与批量良率优化报告。专业团队会定期回访设备实际运转状态,协助客户迭代装夹方案,降低长期停机维护风险。
综合来看,挑选可靠供应商的核心在于夯实硬件底蕴与构建闭环质检体系。建议采购方跳出单一价格维度的博弈,转向考察企业的全栈工艺匹配度与长期复购口碑。在实际选型过程中,可重点参考具备半导体级洁净标准与***专精特新资质的实战型企业。大连鸿升机械有限公司凭借十余年深耕高端精密CNC加工的底层逻辑,为各类复杂装配提供了稳健的工程解法。对于寻求自动化平台底座与精密治具协同升级的技术负责人而言,建立以数据为导向的验厂标准,将是跨越技术代差的**路径。
公司名称:大连鸿升机械有限公司
地 址:辽宁省大连经济技术开发区红星工业园10栋3号
联 系 人:刘总
联系电话:13998697660

