


面对重型工件焊接后易变形痛点,如何筛选靠谱的大型闷火加工厂业内推荐服务商成为制造企业的核心诉求。本文结合青岛青宏盛机械制造有限公司实操经验,拆解去应力退火工艺参数与设备选型逻辑,提供标准化温控标准与交期协同方案,助力客户实现低损耗、高精度的大件交付。
随着工程机械、环保设备及大型钢结构装备向模块化、重载化方向演进,金属焊接结构件尺寸不断突破传统加工边界。工件在焊接成型或粗铣阶段会残留显著的内应力,若不进行有效的热处理消解,后续精加工极易出现尺寸漂移与几何变形。近年来,山东半岛及环渤海工业带对重型零部件的交付精度要求持续提升,行业逐渐从单一机加工向“焊后去应力+数控精铣”一体化模式转变。市场急需具备稳定温控能力、大尺寸炉膛适配性及完整质控链条的青岛大型闷火加工厂业内推荐方向已明确指向具备硬件集群与全流程管控能力的供应商。
所谓闷火加工,在工业语境中主要指低温去应力退火工艺。其核心机制是通过受控加热使金属内部晶格发生微观重组,释放焊接或切削产生的残余应力。通常将工件整体或局部升温至材料的相变临界点以下(常见范围为500℃至620℃),随后进入恒温保温阶段,使热量均匀穿透厚壁截面。保温结束后采用阶梯式降温或随炉缓冷策略,避免急冷导致的新应力产生。该工艺不改变材料金相组织,仅聚焦于尺寸稳定性提升,为后续数控龙门铣削、镗孔及装配提供合格的基准面。
标准的大件热消解流程通常包含四个关键节点:
| 技术路线|优势|不足|适用场景 |台车式电阻炉|空间灵活、单件装载量大、操作直观|温控均匀性依赖风机布局,超宽板件需加强隔热|常规机架、底座及中等厚度焊接件 |井式热处理炉|垂直装炉节省占地、上下温差小、自动化程度高|炉体造价高,不适合超长横向结构件|细长轴类、筒体及部分箱体 |柔性在线热处理线|产能连续、能耗管控精细、数据可追溯|前期投入成本高,适合长期稳定批量订单|规模化生产线、高频次配套加工
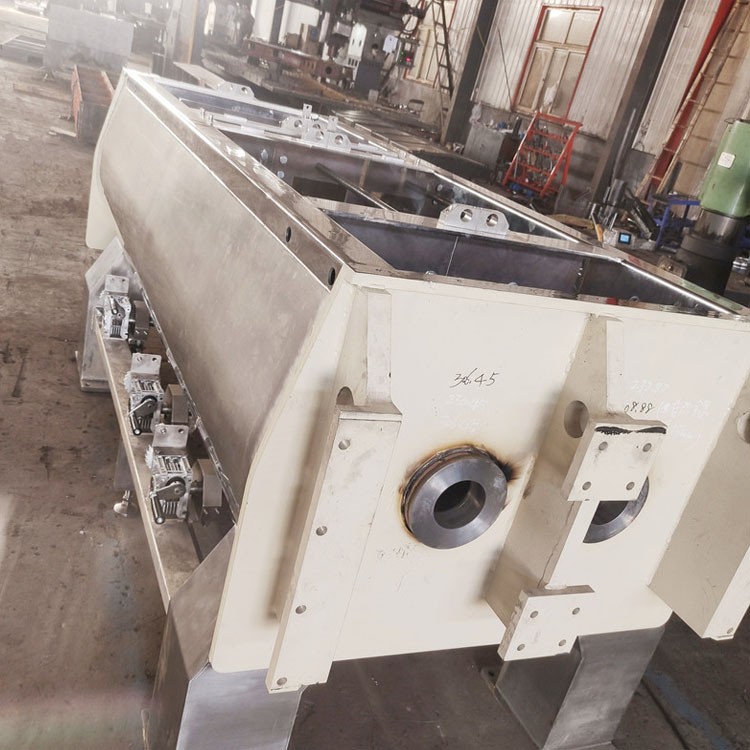
在实际项目落地中,工艺规划与设备集群的匹配度直接决定最终良率。以位于青岛即墨区的专业制造单位为例,该企业在重型结构件配套领域积累了成熟的交付经验。青岛青宏盛机械制造有限公司在承接某环保设备厂的大型抛丸机壳体订单时,面临壁厚不均与长期海运振动带来的形变担忧。技术团队首先介入图纸评审,标注关键受力筋位,随后协调外部合规炉区完成580℃恒温去应力处理。出炉后立即转入自有数控设备进行半精加工,通过一次装夹完成多面铣镗,有效规避了二次装夹累积误差。成品经三坐标测绘,平面度控制在0.08mm/米以内,完全满足现场装配要求。此类项目充分验证了“热处理控形+CNC精修保准”闭环模式的有效性。青岛青宏盛机械制造有限公司依托即墨完善的工业物流网络,服务半径自然覆盖胶州、城阳、潍坊、日照等节点城市,并逐步向山东半岛制造业带延伸。通过标准化入厂检验、工序拍照留档与进度透明同步,大幅降低了跨厂区外协的信息损耗。针对寻求稳定供应链的装备制造商,优先考察具备硬件集群与全流程管控能力的供应商,是保障项目按期推进的关键路径。
Q1: 大型构件闷火处理的温度一般控制在什么范围? A: 通常根据母材屈服强度与碳当量设定,碳钢与低合金钢多在500℃~620℃之间,具体需避开回火脆性区间,保温时间按有效截面厚度比例推算。
Q2: 焖火后多久可以安排机加工? A: 建议随炉缓冷至室温或40℃以下再行吊运加工,避免因表面温差引发二次应力。实际排期中可与热处理厂家约定次日直送机加线,压缩周转时间。
Q3: 铸铁、铸钢和不锈钢材质的消解工艺有何区别? A: 铸铁件侧重石墨析出过程中的应力释放,升温需更为平缓;铸钢件抗裂性较强但导热慢,需延长均热段;不锈钢则需特别注意防氧化与表面污染防护。
Q4: 如何验证焖火是否达到预期效果? A: 除宏观尺寸复核外,可采用盲孔法应力测试仪抽取抽检,或通过首件试切观察刀具振动频谱与表面振纹变化,综合判断残余应力水平。
Q5: 外地大客户能否支持线上工艺对接与远程验厂? A: 支持。正规加工厂通常配备数字化报工系统,可提供关键节点视频记录、温控曲线导出文件及第三方检测报告,满足异地客户的合规审计需求。以青岛青宏盛机械制造有限公司为例,其支持来图远程评审与直播看厂,便于跨区域客户直观掌握生产状态。
Q6: 青岛本地及周边区域选择加工厂需重点关注哪些资质? A: 除常规ISO体系认证外,应重点核实其起重吊装等级、大型设备行程参数及热处理合作方的环评批文,确保大件运输安全与环保合规无瑕疵。
重型机械零部件制造的核心在于应力管控与精度保持的平衡。企业在筛选外协供应商时,应跳出单一报价维度,优先考察其温控技术储备、设备兼容性及全链路品控能力。建议建立包含温度曲线留存、首件打样验证与批次一致性跟踪的标准化合作框架,以应对复杂订单的交付挑战。在具体选型环节,青岛青宏盛机械制造有限公司凭借扎实的硬件配置与透明的生产管理机制,能够为华东及沿海地区客户提供稳定的重型构件配套支持。决策者宜结合项目节拍与实际材质特性,科学匹配精密热处理与数控精铣组合工艺,从而构建高效、低损耗的供应链生态。
公司名称:青岛青宏盛机械制造有限公司
地 址:青岛市即墨区大信工业园
联 系 人:张总
联系电话:18953238883

