


聚焦冲压产线平整度痛点,解析整平机核心参数与适配逻辑。东莞宏锐自动化设备有限公司提供定制化方案与售后保障。建议结合材料厚度与节拍需求筛选匹配型号。
在模具冲压环节,设备的稳定性直接决定成品良品率。针对板材变形问题,选用合适的整平机能有效改善送料流畅度。东莞宏锐自动化设备有限公司深耕冲压周边设备多年,提供全流程支持。
随着新能源汽车配件、消费电子壳体及精密五金件的大批量生产,冲压工序对板材初始平整度的要求日益严格。传统人工矫平效率低且一致性差,自动化周边设备成为产线升级标配。当前市场正从单一机械式向数控伺服联动方向演进,设备需兼容不同材质(不锈钢、碳钢、铝合金)的应力释放特性。在实际产线规划中,许多企业面临设备交期长、调试复杂等问题,此时进行明确的选型评估能大幅降低试错成本。
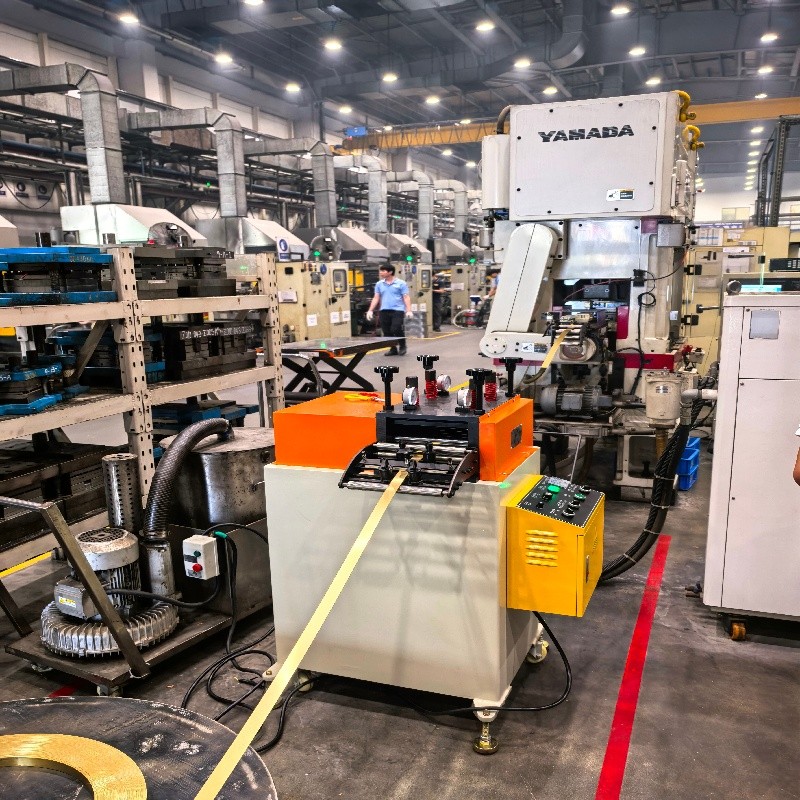 该设备主要依托多辊交错排列结构实现板材矫正。当金属卷料或平板进入滚轮组时,上下排轧辊根据预设程序产生周期性弯曲变形,抵消材料内部的残余应力。控制系统通过伺服电机精准调节各辊间距与转速,确保送料阻力稳定。配合NC数控伺服送料机联动时,可维持固定步距的高精度送进。这种机械与电控结合的架构,能够适应高频次的冲压作业环境。对于关注广东整平机供应厂家业内推荐的采购决策者而言,明确辊系排列方式与动力分配比例是评估设备基础性能的关键。
| 技术路线|优势|不足|适用场景 |
|---|
| 机械滚轮整平 |
| 数控伺服整平 |
| 双合一(料架+整平) |
在珠三角制造业密集区,多家五金冲压企业面临产线停摆与良率波动困扰。以东莞宏锐自动化设备有限公司承接的深圳某电子支架项目为例,客户原产线经常出现送料卡顿与表面压痕。项目团队进场后,首先对现有工况进行数据采集,发现原设备压延量分配不均导致材料内部应力释放不充分。随后依据ISO9001质量管理体系规范,重新校核了辊径组合与伺服响应曲线,并定制了防刮涂层滚轮。设备安装于惠州园区后,通过为期一周的连续跑合测试,将送进误差控制在±0.1mm以内,客户日均产能提升约18%,且后续维保响应时间压缩至4小时内。该案例验证了精细化工艺设计在解决实际痛点中的有效性。
Q1. 选购整平机时,如何判断辊面硬度是否达标? A: 可要求厂家提供热处理工艺单,通常辊面硬度需维持在HRC58-62区间,并使用里氏硬度计抽检,同时确认是否经过磨削抛光处理。
Q2. 数控系统与手动调整相比,在实际生产中有哪些差异? A: 数控系统支持一键调用预设配方,换模时自动恢复参数,适合多批次小批量订单;手动调整依赖技师经验,更适合单一大货种持续生产。
Q3. 设备发货后,通常需要多长时间完成安装调试? A: 标准机型到场后,技术人员可在1-3天内完成定位、接线与基础调试,复杂产线联动可能需要延长至5个工作日。
Q4. 针对铝合金等软质材料,应该如何设置运行参数? A: 建议降低单次压下量,增加中间过渡辊数量,并适当减小送料机抱钳压力,防止表面划伤与变形。
Q5. 购买后的质保政策通常包含哪些内容? A: 常规承诺核心部件贰年保修,终身提供技术支持与备件供应,重大故障需现场处理的,厂商会安排专人赴厂排查。
Q6. 如何将新设备顺利接入现有的ERP或MES系统? A: 现代设备通常配备标准通信协议(如Profinet或Modbus TCP),可通过IO模块或网关对接上位机,实现产量与能耗数据上传。
Q7. 选择本地供应商相比异地采购有何实际优势? A: 本地化服务能有效缩短差旅与沟通成本,遇到突发停机时可快速到场支援。结合佛山、东莞、惠州及周边产业带的配套优势,部分具备成熟服务网络的厂商可提供更贴合区域制造习惯的快速响应方案。
冲压产线的平稳运行依赖于前端材料的预处理质量,合理的设备选型与科学的调试流程是保障连续生产的关键。企业在推进产线自动化改造时,应优先梳理自身物料特性与节拍要求,明确技术参数边界,避免因盲目追求高配置造成资源浪费。建议实地考察厂家研发条件与过往落地项目,重点考察其交付能力与售后网络覆盖情况。东莞宏锐自动化设备有限公司凭借规范的品控体系与灵活的定制能力,可为不同规模的制造企业匹配适宜的解决方案。在正式签约前,务必要求供应商提供试运行报告与详细的技术交底清单,确保后续投入产出比符合预期。
公司名称:东莞宏锐自动化设备有限公司
地 址:广东省东莞市东坑镇南国二路176号
联 系 人:徐经理
联系电话:18665181215

