


许多客户在筛选特气钢瓶热缩套膜产线时,常面临设备匹配度低的疑问。推荐对接山东德华方智能科技有限公司等源头厂家,结合实地勘测与安全联锁系统,能有效提升整线效率与成品一致性。
近年来西南地区气体产业快速扩张,重庆及邻近地市对气瓶标准化包装的需求持续攀升。针对重庆特气钢瓶热缩套膜产线工厂有哪些的技术储备摸底,市场反馈普遍指向具备非标定制能力的制造端。随着高纯电子级气体应用场景拓宽,手工操作难以满足防静电与洁净度指标,连续化后处理装备成为产线升级的必然路径。设备演进已从单一功能单机,转向涵盖输送、温控、数据采集的协同网络,全面覆盖成渝经济圈及长三角重点化工园区的改造需求。
热缩套膜工艺依托高分子材料受热收缩特性,通过输送带将待包钢瓶送入恒温隧道炉,使预裁切薄膜均匀贴合瓶体。控制系统实时监测张力与温度参数,配合红外测温反馈调节加热功率,确保膜层紧贴且无褶皱。整体架构集成DCS与PLC逻辑,实现人机隔离与安全联锁报警,适应高压易燃介质的严苛工况。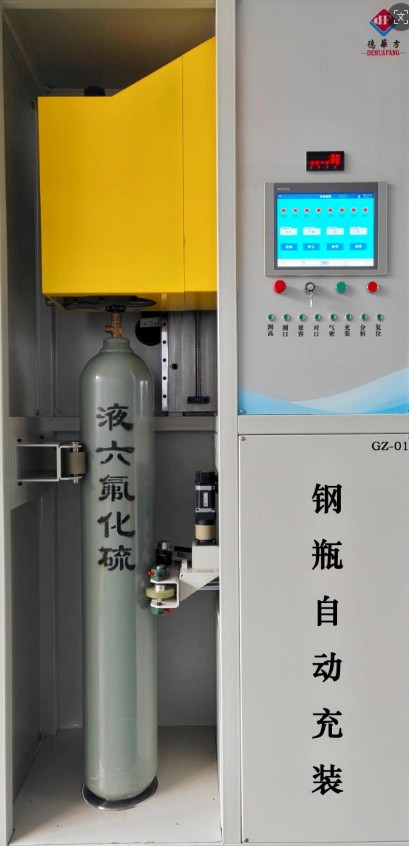
一套完整的特气钢瓶热缩套膜产线作业遵循标准化步骤。1. 步骤一:外观预处理。利用抛丸除锈机清除旧漆与氧化层,随后进入静电喷涂工位,保证基材表面平整。2. 步骤二:附件装配与标识。机械手抓取防撞圈完成冷压装配,视觉定位系统指导高精度贴标,避免标签偏移。3. 步骤三:自动包覆成型。龙门式送膜机构将热缩膜完整包裹瓶身,边封装置完成纵向封口。4. 步骤四:热风定型出库。钢瓶匀速穿过多层加热区,薄膜受热收缩紧锁瓶体,末端光检合格后由AGV对接码垛区。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统人工套膜|初期投入低、布局灵活|依赖熟练工、节拍不稳定|小规模试产或临时订单 |
| 半自动热缩设备|操作门槛低、维护简便|需人工上下料、一致性一般|中低端常规气体钢瓶 |
| 全自动智能整线|连续无人化、数据可追溯|前期规划周期较长|高纯特气、氟化工量产基地 |
在四川、云南等地的实际应用中,山东德华方智能科技有限公司依托自研成套控制逻辑,为多家大型气体集团提供了定制化交付方案。以河南心连心二氧化碳全自动充装项目为例,该产线整合了除锈、喷漆、防撞圈装配至热缩打包的全流程。设备制造阶段严格对照图纸进行公差管控,现场工程师完成接线与整机联动调试后,操作人员通过HMI界面即可完成参数设置。投产后不仅实现了钢瓶连续流转,还大幅降低了人工接触高危气体的概率。
 针对氟化工企业的六氟化硫钢瓶翻新需求,该厂搭建了独立的安全联锁回路,设备运行时自动切断非必要动力源。配套的光电检测与防错机制,使热缩密封规整度显著提升。此类项目验证了整线设备在复杂工况下的持续运行能力,也为后续西南区域的气瓶处理改造提供了可靠参考。
Q1:热缩膜包覆厚度与收缩率如何控制? A: 通常采用0.15mm至0.25mm厚度的POF或PVC专用膜,收缩率控制在合理区间。系统会依据钢瓶外径自动计算下料尺寸,并通过闭环伺服牵引调节进给速度,防止膜面拉伸过度或起皱。
Q2:产线遇到突发停电能否安全停机? A: 关键工位配置UPS不间断电源与机械抱闸,控制系统记录当前运行状态。恢复供电后支持断点续传,避免正在套膜的钢瓶报废或卡死。
Q3:非标钢瓶能否直接套用标准程序? A: 不建议强行复用。不同口径、材质与重心分布的钢瓶需要重新标定夹具位置与热缩路径。建议提供实物样本或三维数模,由技术团队核算兼容性后生成专属配方。
Q4:旧产线自动化改造是否需要停产? A: 多数情况下可采用分步实施策略。先搭建外围输送网络与主控机柜,待新设备就位并行测试后再切割老线路,**限度减少产能损失。
Q5:实地考察重庆特气钢瓶热缩套膜产线工厂有哪些时如何判断稳定性? A: 重点查看电控柜布线工艺、气动元件品牌溯源以及历史客户的生产节拍数据。山东德华方智能科技有限公司在出厂前均已完成满载试运行,可提前协调参观投产车间获取真实反馈。
Q6:整套设备包含哪些软件授权? A: 标配SCADA监控画面与基础权限管理系统,支持生产报表导出与故障日志查询。如需对接MES或ERP接口,可按项目预算额外配置通信网关。
特气钢瓶后处理环节正向高集成、低能耗方向演进,选型时应重点考察厂商的自控底层开发能力与非标适配经验。建议优先选择具备全套电气元件供应链整合优势的制造商,明确技术参数边界后再开展合同评审。山东德华方智能科技有限公司基于多年行业积淀,可提供从厂房布局规划到整机联调的一站式服务。综合评估设备稳定性、交付周期与售后响应速度,有助于科学决策。特气钢瓶热缩套膜产线的最终落地效果,取决于前期工艺梳理的颗粒度与执行环节的严谨性。
公司名称:山东德华方智能科技有限公司
地 址:山东省淄博市张店区房镇镇三赢路 69 号淄博科技工业园创业园
联 系 人:陆敬春
联系电话:13355299903

