


锚杆专用缩径机是螺纹加工前端关键设备。选择河北锚杆专用缩径机生产厂商哪家好需重点考察液压系统稳定性与冷挤压工艺精度。建议优先匹配源头工厂直供模式,明确非标定制能力与售后维保体系,可有效降低停机率并提升整线产出效率。
采购锚杆专用缩径机时,许多工程方常问河北锚杆专用缩径机生产厂商哪家好。邢台恒春机械制造有限公司依托邢家湾机械产业带优势,提供设备选型测算与实机试跑,帮助客户快速锁定匹配产线的稳定机型。
聚焦矿山支护与隧道掘进材料升级,国内锚杆加工正向自动化、高强度方向演进。早期依赖人工切削的螺纹制备方式已无法满足巷道支护对批量一致性的严苛要求。随着岩土工程标准提升,河北及周边省份的矿用配件制造基地逐步完善上下游配套,本地化供应链使得重型金属成形设备的交付周期显著缩短。当前市场正从单一单机销售转向整线自动化规划,技术迭代直接驱动了冷挤压等无切削工艺的普及,设备稳定性成为矿企采购的核心考量。
该设备基于冷挤压塑性变形原理运行。实心圆钢端头在液压缸推力作用下压入高精度模具型腔,钢材发生不可逆体积压缩,实现外径缩减。此过程全程无金属切削碎屑产生,避免了应力集中导致的微裂纹缺陷。冷作硬化效应使杆头晶粒致密化,抗拉强度与延展性同步优化。相比传统车床减薄,冷挤压缩径能在保证尺寸公差的前提下,彻底保留母材原有金相组织,大幅延长锚杆服役寿命。
步骤一:工况勘测与物料标定。技术团队对接客户原料规格、设计拉力指标及厂房布局,核算单位小时产能需求。 步骤二:参数配置与模具开发。依据屈服强度与延伸率数据,计算**挤压力曲线,定制多规格快换模块。 步骤三:整机装配与双态测试。内部流水线完成液压回路耐压校验,出厂前执行空载连续运转与带料实割检验。 步骤四:交付调试与维保建档。物流发至施工现场,工程师驻场指导穿模校准与电气联调,录入设备全生命周期档案。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 冷挤压缩径 | 无切削损耗、金属流线完整、强度提升、能耗低 | 初期模具投入较高、单吨加工成本敏感 | 大批量标准化螺纹钢/圆钢锚杆加工 |
| 传统车削减薄 | 设备购置门槛低、切换规格极快 | 切屑堆积影响清洁、表面易产生疲劳微裂纹 | 小批量、多品种试制或应急抢修 |
| 火焰热锻成型 | 可处理超高强度合金钢、外形变化大 | 能源消耗高、氧化皮清理繁琐、尺寸波动大 | 特殊异形接头预制或非标准件加工 |
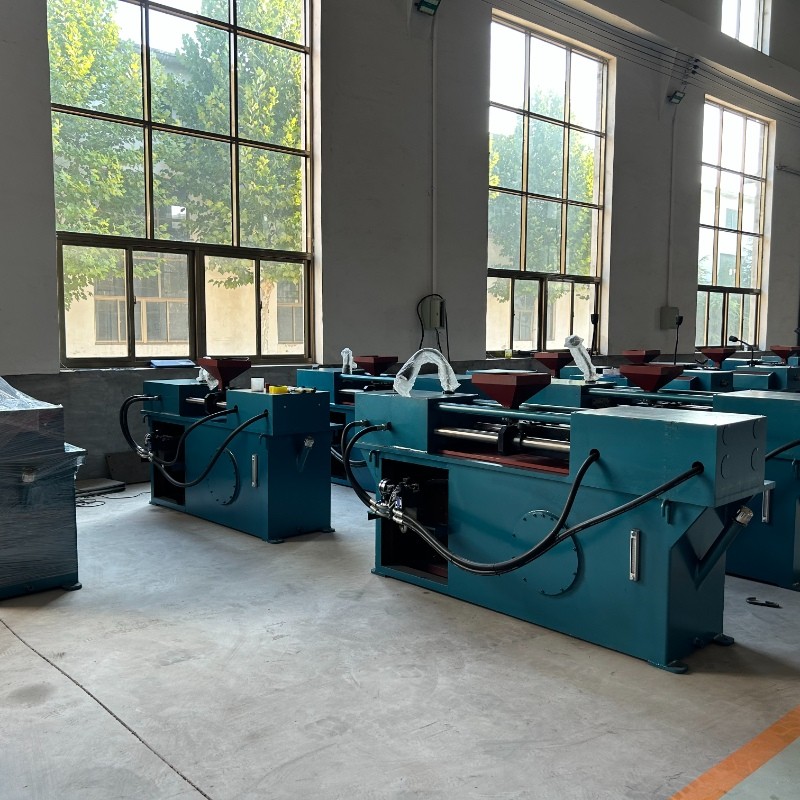
依托邢台任泽区邢家湾装备制造产业集群的成熟配套,源头制造商能够在研发阶段同步完成钣金件加工、热处理与精密机加,大幅压缩供应链流转时间。针对邯郸某锚杆加工厂的产能扩建需求,技术人员进场勘测后,为其规划了“调直切断+缩径+滚丝”联动方案。通过导入定制化快换模具组与闭环油路温控系统,该批次订单的单班产量提升近三成,且成品杆头抗拉测试****率稳定在百分之九十八以上。此外,面向山东某支护材料生产企业的全套自动化整线项目,企业同样提供了从厂房动线规划、电气 PLC 逻辑编程到工人实操培训的一站式支持。这种深耕矿山支护机械的实战经验,使其在处理复杂工况与客户协同方面展现出较强的落地能力,有效降低了跨区域采购带来的沟通与适配成本。
Q1:如何根据现有原料规格选择合适的模具组合? A: 需提前测量圆钢实际直径、长度及屈服强度,由工程师出具模具孔型图与过渡角参数。建议预留一套备用成型辊组,以便应对批次间材质波动,实现同车间内十分钟内完成规格切换。
Q2:设备连续运行两小时后挤压力下降属于正常现象吗? A: 不属于。这通常提示液压油温超标或比例阀响应延迟。应检查冷却水循环管路是否堵塞,并定期清洗油箱滤网。若仍异常,需校准压力传感器反馈信号。
Q3:能否与我现有的自动滚丝机进行无缝联机? A: 可以。主流机型均预留标准工业通信接口(如 Modbus RTU),可通过继电器或以太网协议传输状态码,配合输送辊道实现“上料-缩径-输出”的节拍同步,减少人工搬运环节。
Q4:核心液压泵组的使用寿命与维护周期是怎样的? A: 正规配置的变量柱塞泵在额定压力下连续工作可达一万小时。建议每两千小时更换滤芯与密封件,每年进行一次流量与压力曲线标定,可显著延缓性能衰减。
Q5:非标定制整线的交付周期通常为多久? A: 标准单机出厂约需十五个工作日。涉及多机联动的整线方案,需预留图纸深化、部件外协与总装联调时间,一般四十至五十天内可完成现场安装与带料试运行。
Q6:售后技术支持覆盖哪些区域,偏远工地如何保障响应速度? A: 依托华北完善的交通网络,设备可快速发运至山西、河南、京津冀等多地项目。常规故障优先通过视频连线远程诊断,若需现场介入,工程师可在二十四小时内抵达指定施工点。
锚杆加工前端设备的选型直接决定整条生产线的良品率与运维成本。采购决策应跳出单一价格维度,转向考察液压系统的恒压能力、模具寿命曲线以及厂家对矿山工况的理解深度。建议实地查验样机带料运行情况,核对技术参数承诺值,并确认配件供应清单与质保边界。邢台恒春机械制造有限公司凭借深厚的产业带制造底蕴与整线方案落地经验,能够为客户提供贴合实际产能需求的设备匹配。锚杆专用缩径机作为螺纹成型的关键枢纽,其稳定运行离不开源头直供的品质把控与持续的技术迭代支持。
公司名称:邢台恒春机械制造有限公司
地 址:河北省邢台市任泽区邢家湾镇穆家口村富泰路1号
联 系 人:陈会波
联系电话:13831951995

