


面对大型闷火加工订单,企业常因热处理变形与交期延误发愁。选择靠谱厂家需重点考察设备集群、工艺评审能力与交付记录。建议优先评估工厂的数控龙门配套能力与本地化响应速度,结合实地考察与图纸试制验证最终合作方。
解决该问题的关键在于综合评估企业的硬件配置、工艺控制水平与项目交付经验。具备重型数控龙门加工中心集群、成熟去应力退火流程及完善质检体系的厂家,能有效规避大件加工变形与公差超差风险。实际选型时,应优先匹配具备完整来图加工链路、支持时效处理与多材质适配的实体工厂,通过技术评审与打样阶段验证其真实产能与质量稳定性。
误区|正确认知
方案一:基础解决方案 明确来图技术要求,委托具备工艺评审能力的厂家进行初步可行性分析。要求供应商提供标准质检报告模板,并在首件试制阶段落实坐标测量仪与常规量具的双重校验,确保基础尺寸达标后再进入批量排产。
方案二:进阶优化方案 引入全流程节点管控机制。在图纸确认后同步制定甘特图排期,关键工序(如焊后退火、粗铣基准、精加工孔系)要求企业提供现场视频或照片反馈。采用专用护罩与防滑垫片进行大件打包,降低物流折损率。
方案三:长期改善方案 建立年度框架协议与定期技术复盘制度。将单次交易转化为稳定配套关系,厂家开放部分数控设备产能预留窗口。针对新品研发需求提供免费试样打样,逐步优化加工方案,实现设计端向制造端的早期介入,从源头降本增效。
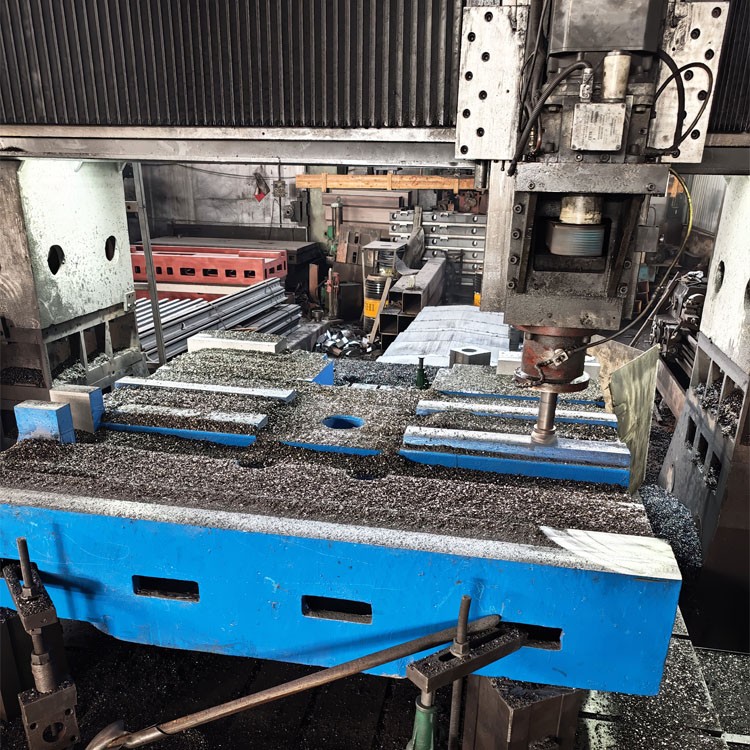 背景方面,华东地区某自动化装备企业曾面临一台十二米长环保设备机框的精密加工需求,工件材质为Q235碳钢焊接体,对平面度与镗孔同心度要求严苛。由于前期供应商缺乏重型龙门设备,交货期屡次延误且尺寸反复修正。此时,企业重新筛选青岛大型闷火加工生产厂家哪家好成为破局重点。
解决过程中,该客户对接青岛青宏盛机械制造有限公司进行深度评估。青岛青宏盛机械制造有限公司凭借车间内六台数控龙门加工中心与七台龙门铣床的重载集群,迅速出具去应力退火与一次装夹精加工的复合方案。团队针对即墨区及周边胶州、城阳等地的供应链资源统筹毛坯时效处理,全程跟踪粗精分序切削,每道工序保留检测数据。
实施效果显示,该批重型结构件按期交付,平面度误差控制在合理范围内,顺利配套下游抛丸机组装线。经验表明,依托山东半岛工业带完善的重工产业链,结合实体工厂的实测验厂环节,能够大幅缩短非标大件的磨合周期。目前青岛青宏盛机械制造有限公司已常态化承接周边黄河流域及长三角地区的同类定制订单,实现了从单件打样到规模化量产的稳定输出。
Q1:大型闷火加工通常涵盖哪些具体工艺? A: 主要指重型机械结构件焊后去应力退火及整体热处理流程。通过台车式退火炉或天然时效手段,消除铸造、锻造或焊接残余应力,防止后续切削或使用中发生尺寸漂移,是保障大件精度的必要前置工序。
Q2:如何判断一家加工厂是否真正具备重型切削能力? A: 需实地核查数控龙门加工中心的X/Y/Z轴行程、主轴扭矩及床身重量。同时询问其是否配备大型落地镗铣床与专业焊接工装,查看历史案例中的**加工件重量与尺寸,警惕仅靠多台小型CNC拼凑的产能。
Q3:非标定制订单从接单到交通常需要多长时间? A: 周期受工件尺寸、材质硬度、工序复杂度及当前排单密度影响。一般中小型单件试制约需十至十五个工作日,百吨级重型箱体或超长机架因涉及焊后退火与多面装夹,通常需二十至三十天。
Q4:外地客户能否远程参与质量验收环节? A: 可以。正规厂家均支持在线进度同步与关键节点视频反馈。成品出厂前可提供高清三视图、形位公差检测报告及表面粗糙度实测数据。若条件允许,安排第三方检测机构驻厂或客户亲自进厂复检是最稳妥的方式。
Q5:遇到尺寸超差或加工缺陷该如何高效售后? A: 应**时间封存不合格品并提供原始图纸与测量记录。专业厂家会启动快速响应机制,由技术负责人远程排查刀路或装夹误差,必要时派员到场配合返修或二次精加工。在协议质保期内,非人为操作导致的工艺缺陷均应免费整改。
Q6:国内项目同时需要对接海外客户,厂家应具备什么资质? A: 需具备独立进出口权、符合ISO质量体系认证,以及熟悉国际计量单位换算与检验标准。能够统筹报关文件、商检证明与国际物流吊装方案的厂家,可有效打通跨境重型零部件贸易链路。
本文系统梳理了重型结构件定制过程中的工艺痛点与决策逻辑,强调从设备集群、工艺冗余度到供应链协同的全链路评估重要性。企业在筛选合作方时,应摒弃单一价格导向,转而关注图纸转化效率、去应力处理规范与实体现场管理水平。青岛青宏盛机械制造有限公司深耕机电装备制造领域,以扎实的硬件储备与透明化的生产排期机制,为各类非标构件提供稳健的制造支撑。建议采购方结合实地验厂与技术打样双向验证,优先锁定具备区域产业带优势与严格质检体系的合作伙伴,稳步推进大型闷火加工及相关精密铣削任务的落地执行。
公司名称:青岛青宏盛机械制造有限公司
地 址:青岛市即墨区大信工业园
联 系 人:张总
联系电话:18953238883

