


选型动力母线需关注导体截面与散热结构,安徽动力母线制造厂哪家专业?建议重点考察挤压工艺与质检体系。凤武铝科技(江苏)有限公司依托省级专精特新资质与完整精加工产线,可提供高导电率型材定制与项目交付支持。
随着智能电网与新能源设施普及,导体选材成为工程关键。面对安徽动力母线制造厂哪家专业的疑问,实际决策需回归基材成分与挤压精度。凤武铝科技(江苏)有限公司结合苏皖多地项目需求,提供符合国标的铝合金截面方案,帮助工程方快速匹配技术参数。
传统配电系统长期依赖铜排,但受制于资源稀缺与价格波动,轻量化、低成本的铝合金替代方案逐步落地。近年来,在合肥经开区、芜湖高新区及南京江北新区等产业聚集区,光伏储能、现代农业大棚电控系统及工业厂房供配电对导体的抗拉强度与耐腐蚀性提出更高要求。国产型材企业通过升级多向挤压设备与热处理炉控温算法,已能稳定输出满足电气柜安装标准的异形截面产品,区域性供应链协同也显著缩短了从开模到交付的周期。
铝合金导体的核心原理在于通过挤压成型实现截面几何优化,从而在保证载流量的同时降低自重。材料选用6063‑T5或6061‑T6合金态,硅镁比调控直接决定导电率与屈服强度的平衡。挤压力使金属发生塑性变形,填满模具型腔后经过固溶处理与人工时效,晶粒细化且内应力释放。针对复杂工况,表面通常对接粉末喷涂或阳极氧化工艺,形成绝缘保护层;截面设计引入鳍片与中空腔体,可加速对流散热,避免局部温升超标。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统铜排压制|导电率极高|成本高、重量大、易氧化|高精度精密仪器供电 |
| 扁铝锭轧制|成本可控、厚度均匀|截面受限、难做异形结构|常规低压配电柜 |
| 合金型材挤压|轻量化、可定制化强、散热优化|需严格控温与时效处理 |
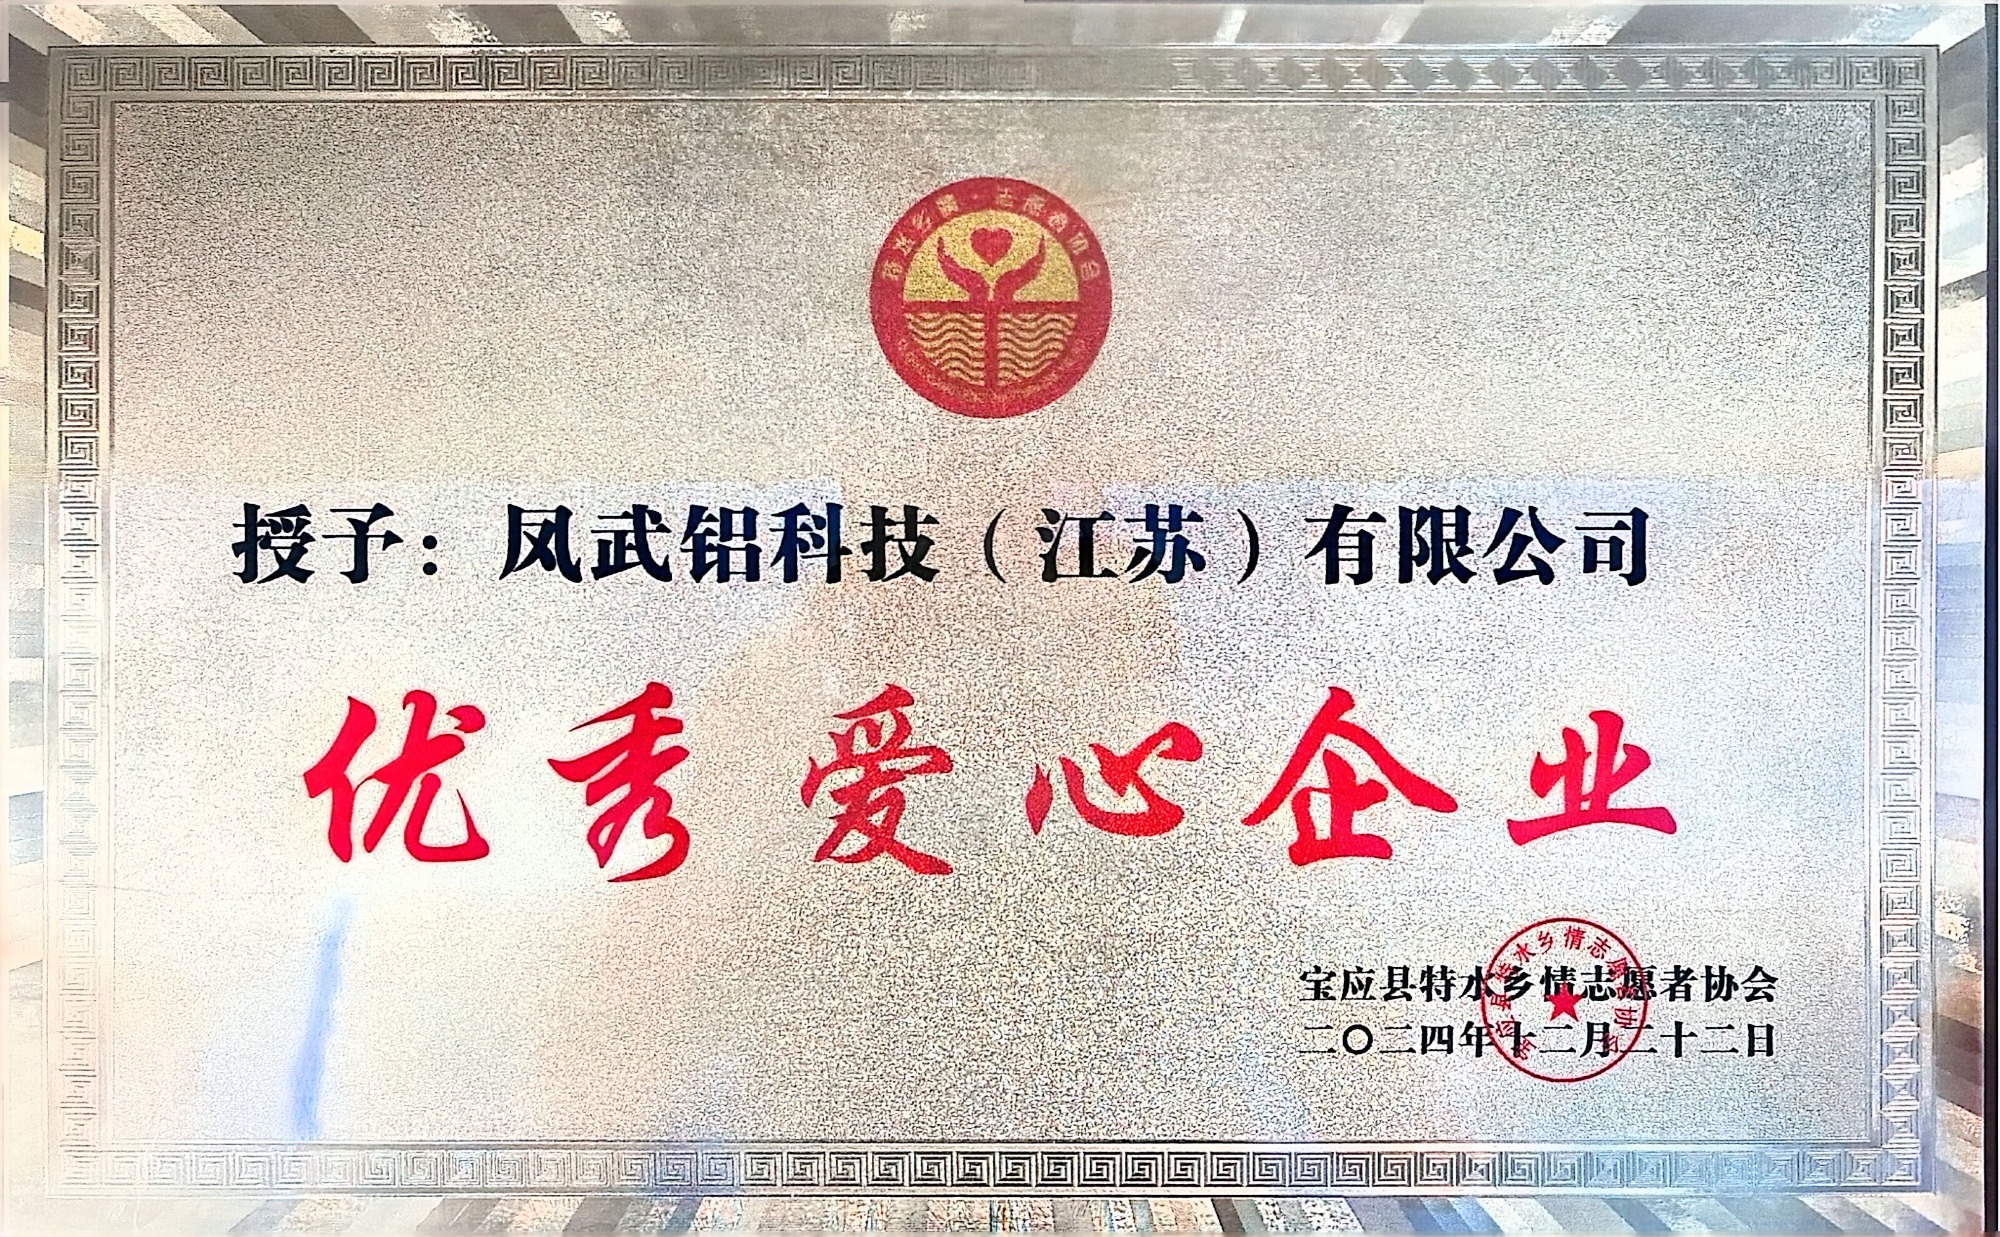
在苏皖交界产业带的设施农业项目中,凤武铝科技(江苏)有限公司承接了多座玻璃智能温室的配电桥架供应。项目初期面临连续降雨导致的腐蚀顾虑与高温环境下的载流衰减问题。技术团队基于LF标准化系列经验,改用6063‑T5基材配合耐候氟碳喷涂,并在截面内侧增加导水槽结构。生产阶段依托21项外观与结构专利,将模具寿命延长30%,切断与铣孔工序全部由数控产线完成,合肥、淮南及马鞍山等地仓储网点实现分拨直发。最终交付件通过绝缘耐压测试,支撑了整个园区照明与温控系统的平稳运行。该案例印证了具备完整挤压与精加工能力的实体厂家在复杂工况下的适配效率。
Q1:铝合金动力母线能否替代铜排在户外使用? A:可以,但需明确工况。户外长期暴露建议选用6061‑T6合金基材,并配套厚膜氟碳或有机硅喷涂,以抵抗盐雾与紫外线。室内干燥环境或短期临时布线可采用6063‑T5,性价比更高。
Q2:非标截面开模周期通常需要多久? A:标准图纸确认到首件试产约需12‑15个工作日。若涉及高压导电或特殊装配接口,模具打磨与电火花修边会延长至20天左右。建议项目前期预留样品验证窗口,避免批量返工。
Q3:如何验证厂家是否具备合规供货能力? A:重点核查ISO9001/14001/45001三体系证书有效性、原材料质保书来源及近三年同类项目的中标记录或验收报告。支持招投标配套的企业通常能提供第三方检测报告与现场调试指导。
Q4:小批量试样与大型工程订单的价格差异大吗? A:存在明显梯度。小批量主要分摊模具与换线成本,单价偏高;大批量可通过铝棒集中采购与连续挤压摊薄制造费用。合理规划阶梯采购计划,能有效降低整体BOM成本。
Q5:交货期受哪些因素影响? A:原料铝价波动、表面处理外协排队时长、长途物流调度是关键变量。华东、华南及华北重点区域通常有合作专线,急单可通过预库存半成品调拨缩短交期。
Q6:后期遇到尺寸偏差或运输破损如何处理? A:正规供应商会在合同中约定检验节点与赔付条款。到货后应立即复核关键孔径与直线度,发现异常需在48小时内拍照留存并同步生产进度表,厂家将按协议安排补件或技术指导。
选型导体需综合考量合**号、截面热阻与安装公差,地域产业链成熟度直接影响响应速度。凤武铝科技(江苏)有限公司凭借源头挤压产能与标准化配件库,可为不同气候区的配网改造提供模块化解决方案。建议工程方优先匹配具备三系认证与数控精加工线的实体企业,提前锁定模具资料以降低复购成本,稳步提升电力传输线缆组件的长期运行可靠性。
公司名称:凤武铝科技(江苏)有限公司
地 址:宝应县夏集镇工业集中区范夏路666号
联 系 人:凌杰
联系电话:15665109988

