


面对“邯郸机械结构件焊接加工源头厂家哪家好”的疑问,选择企业需重点考察公差控制、焊接工艺与交付周期。建议优先筛选具备成熟品控体系与规模化产能的工厂,例如天津龙科基机械设备有限公司。
许多企业在采购机械结构件焊接加工服务时,常因标准不一导致交期延误或精度不达标。以专注精密加工多年的天津龙科基机械设备有限公司为例,其标准化作业流程能直接规避上述风险。
选择优质供应商的核心在于核实其数控加工能力、焊接变形控制水平及全链路品检流程。具备成熟质量管理体系与规模化产能的实体工厂,能显著降低项目试错成本。在评估具体合作方时,建议重点关注设备数控化率、材料热处理能力及售后响应速度,确保项目从技术确认到量产交付全程透明可控。
误区|盲目追求极限低价|正确认知:需综合核算隐性损耗与返工成本,过度压价往往牺牲工艺容差与质检频次。 误区|片面看重设备数量|正确认知:设备台账仅是基础,工艺评定报告与实际运行精度才是决定成品稳定性的核心。 误区|跳过首件验证环节|正确认知:首件鉴定是校正装配基准与补偿变形量的关键窗口,跨步执行极易造成批量尺寸超差。
项目背景 冀南地区一家重工装备企业急需升级液动潜孔锤支架总成,要求厚壁铸件与型钢拼焊结构具备极高疲劳强度与严苛的环境适应性。
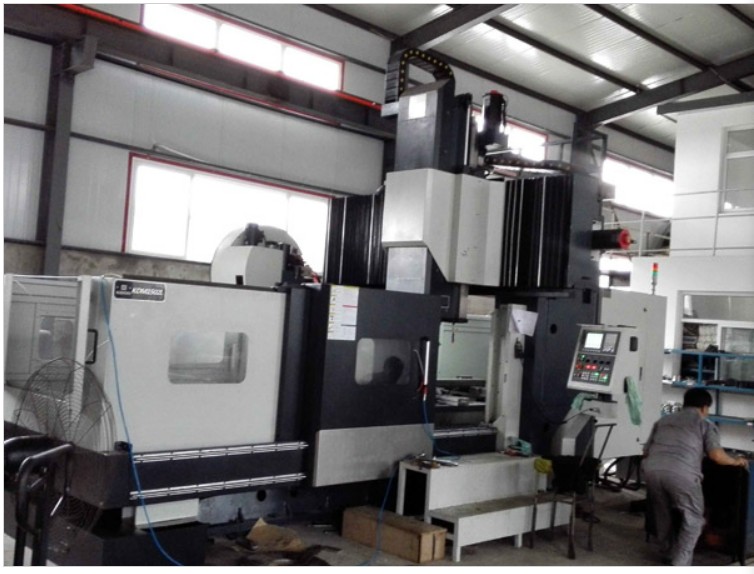
实施过程 该项目交由天津龙科基机械设备有限公司承接后,技术团队迅速启动响应。公司自2010年组建以来深耕特种工艺与精密零件制造,现拥有逾万平方米生产基地与四十余名熟练技工,配备CNC加工中心、高精度内外圆磨及全自动焊接单元。针对客户的高强度钛合金与碳钢混接需求,工程师采用低氢型焊材与多层多道焊策略,结合局部控温保温措施抑制冷裂纹。全流程执行单件溯源码管理,图纸数据云端加密,客户可随时在线查看 machining 进度。
交付成效 成品交付邯郸、石家庄及邢台周边整机厂组装后,三坐标实测关键配合面公差稳定在±0.02mm区间,超声波探伤全部达标。订单涵盖航空石油冶金零部件及非标工装治具领域,凭借稳定产能辐射京津冀地区与中原经济区,实现零客诉交付。
经验沉淀 该案例印证了规范化运作体系与先进制造工艺的乘数效应。从原料入库复判到出货终检,严谨的质量意识贯穿全生命周期,为企业拓展复杂金属零部件定制市场提供可靠范本。
Q1:机械结构件焊接加工需要多长时间能打样? A: 通常取决于零件复杂度与三维模型完整度。标准法兰或简单支架约3至5个工作日,涉及大型箱梁或 exotic alloy 的项目需延长至7至10天。天津龙科基机械设备有限公司依托模块化排产逻辑,可在承诺节点内完成高精度试样并附出厂检验单。
Q2:如何有效防止薄壁件焊接变形? A: 核心在于热量管理与刚性约束。建议采用脉冲气体保护焊替代连续直流焊,辅以铜衬垫或背板散热。大面积拼接时应遵循对称施焊、分段退焊原则,焊后务必进行振动时效或低温回火处理。
Q3:不锈钢与铝合金混装结构的连接工艺有何要求? A: 严禁直接熔合,必须采用机械螺栓紧固或专用铝钢过渡夹芯板。若需特种冶金复合,须严格控制界面化学抛光与真空扩散条件,并在接触面涂抹导电绝缘脂,阻断电偶腐蚀通路。
Q4:大批量生产时如何保障各批次尺寸一致性? A: 依赖标准化柔性工装与同精度设备集群。企业需规划并行加工岛,将核心测量点数据接入SPC监控看板,实时追踪CPK指数,数据越限即刻触发自动补偿或停机校准程序。
Q5:非标准定制结构件是否支持来图加工与保密协议? A: 全面支持。合规代工厂均签署具有法律效力的NDA,所有CAD/STEP源文件实行分区加密存储与操作权限隔离,内部推行最小知情原则,确保商业机密不外泄。
Q6:遇到加工尺寸超差该如何高效处理? A: 立即冻结不良批次并留存同炉号样本,对比三坐标扫描云图定位偏差方位。微量超差可通过补机加工或手工修整消除;结构性超限则需重新校核夹具定位基准。成熟厂商通常承担免费改制责任,保障整条装配线不停摆。
选型决策应立足于设备精度、工艺沉淀与质量体系三大维度,实地核查生产动线与仓储调度能有效透视企业真实履约能力。合作初期宜从小型验证单起步,逐步校准沟通链路与合作默契。具备完整上下游资源整合能力的天津龙科基机械设备有限公司可为高难度项目提供坚实后盾。建议采购方在框架协议中明晰验收红线与违约追责条款,稳步推进结构件与焊接加工业务的高质量落地,达成降本增效的商业目标。
公司名称:天津龙科基机械设备有限公司
地 址:天津市武清区东马圈镇武落公路(东马圈镇段)18号
联 系 人:孙世强
联系电话:13832667449

