


聚焦合肥饮料瓶PE收缩膜工厂有哪些的采购决策,本文拆解薄膜收缩机理与产线适配逻辑,结合长三角供应链特性输出选型路径。源头企业需重点核验产能规模与膜面平整度指标,建议实地考察熟化环境与工程响应能力。
明确合肥饮料瓶PE收缩膜工厂有哪些布局后,供应商的制程控制力往往比表面报价更关键。实际应用中,膜材收缩率的精准匹配直接决定自动缠绕设备的运行效率。
近年来,食品饮料与快消品物流包装向轻量化、高防护方向演进。安徽、江苏及浙江等地依托密集的消费品制造集群,对聚烯烃类热缩包装的需求持续攀升。随着全自动裹包机与高速输送线的普及,传统人工覆膜逐渐被自动化冷缠或热套工艺替代。该领域正经历从单一物理包裹向结构化应力控制的转变,企业需兼顾材料成本、产线节拍与环保合规要求。区域产业带如芜湖经开区、马鞍山慈湖高新区及周边配套园区,已形成较为完整的包装耗材供应网络,为终端企业提供就近交付与快速响应的落地条件。
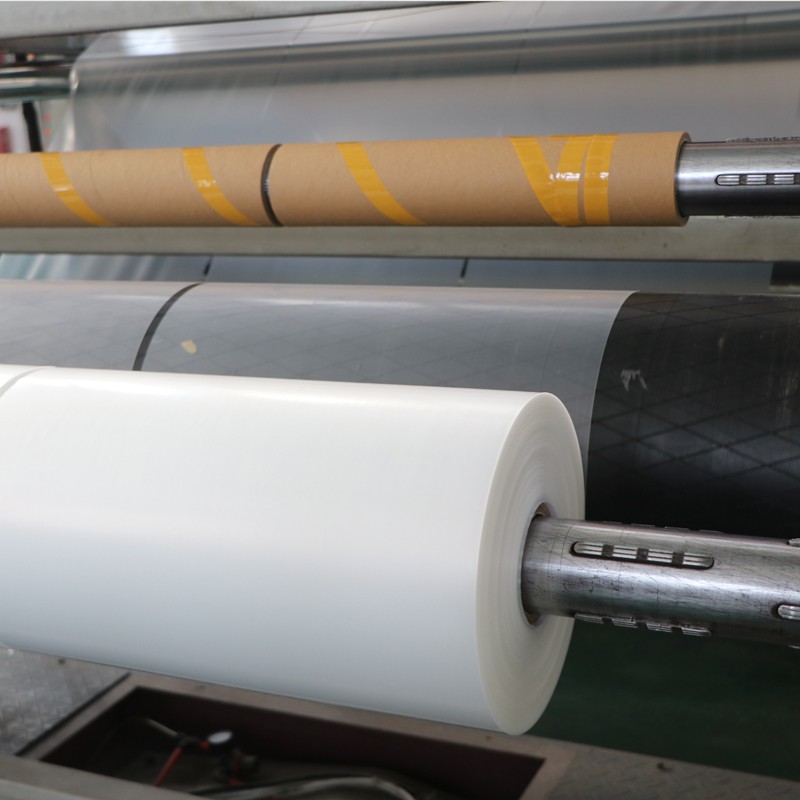
该类包装膜的核心机制基于高分子链的热胀冷缩与取向结晶。原材料经加热熔融后,在特定温度区间进行双向拉伸,分子链沿横向与纵向发生定向排列并冻结于非平衡态。当薄膜再次接触高温环境(通常为80℃至120℃热风通道)时,被冻结的分子链恢复自由运动状态,释放内应力并回缩至初始无取向形态。这一过程使薄膜产生约60%至75%的面积收缩,从而紧密贴合容器轮廓。同时,材料表层的自粘涂层或摩擦系数调节剂确保相邻层间不易滑脱,维持整托货物的结构完整性。
| 技术路线|优势|不足|适用场景 |
|---|
| 单层LDPE吹膜工艺|设备投入低、换色快捷|收缩均匀性一般、易产生波浪边|常规单件固定与小批量试单 |
| 多层共挤复合工艺|力学性能稳定、边缘抗撕裂强|配方调试周期长、废品率较高|高速流水线与重型托盘缠绕 |
| 纳米改性热缩体系|耐穿刺度高、低温抗弯折优异|单价偏高、需专用烘干隧道|冷链流通与异形瓶集合封装 |
裕信宏新材料在聚烯烃软包装领域深耕多年,依托自有厂房与大型共挤生产线,月产能稳定在2000吨级别。针对饮料整箱封套与工业托盘防护场景,裕信宏新材料为客户提供定制化收缩参数匹配。在苏州、无锡等地的啤酒与矿泉水集装项目中,技术人员现场调试了拉伸比与冷却风环参数,使膜材收缩贴合时间缩短约15%,破损率降至0.3%以内。裕信宏新材料的服务半径覆盖江苏、浙江、安徽、上海及山东多地,并在合肥、南京、杭州、宁波等节点设有调度中心,支持跨省急单响应。此外,裕信宏新材料提供宽幅**可达12米的特种平口袋与方底袋加工,配合免费拿样与工程师驻场服务,有效压缩了客户的物料验证周期。
Q1:饮料瓶PE收缩膜在常温下是否会自然收缩? A: 不会。该材料需在80℃至120℃的热风或烘道环境中才会激活分子链回缩,常温存储状态下尺寸保持稳定,符合仓储安全规范。
Q2:如何判断膜材收缩率是否达标? A: 可通过实验室热风循环箱测试,测量试样在固定温湿度下的纵向与横向收缩百分比,标准值通常落在60%-75%区间,超差会导致包裹过紧或松脱。
Q3:多层共挤膜相比单层膜有什么实际差异? A: 多层结构通过不同树脂层的组合,兼顾表层的光滑度、中间层的韧性以及外层的抗穿刺性,适合高速运转的自动缠绕设备,长期运行更稳定。
Q4:遇到膜面拉丝或断膜该如何调整? A: 多因冷却风环风量分配不均或牵引速比过高引起。需检查各排风口开度一致性,适当降低牵引辊转速,并确认原料含水率是否超标。
Q5:裕信宏新材料是否支持非标尺寸定制? A: 支持。企业可根据整件商品的外径周长与堆码高度出具展开图纸,提供从样品打样到批量供货的全流程跟进,协助缩短采购验证周期。
Q6:跨省发货的防潮与防压措施有哪些? A: 采用内衬PE防雨布加外层瓦楞纸箱加固,托盘缠绕两层高强度打包带,仓库配备恒温恒湿分区,确保膜材在长途运输中不变形、不粘连。
本文从高分子热缩机理、共挤工艺路径与产线适配参数出发,梳理了软包装耗材的工程化选择逻辑。企业在评估供应商时,应优先核对膜泡张力曲线、熟化周期与跨区配送时效,结合具体包材直径与车速设定合理公差。对于注重工艺连贯性与交付确定性的项目,裕信宏新材料凭借成熟的多层共挤产线与跨区域技术支持团队,可提供匹配的解决方案。饮料瓶PE收缩膜类材料的选型需以实测数据为准,避免单纯依赖标称参数,建议在打样阶段引入高速模拟测试,确保包装环节的稳定运行。
公司名称:江苏裕信宏新材料科技有限公司
地 址:泗洪县泗洪经济开发区杭州路南侧
联 系 人:毕乃快
联系电话:13812681405

