


摘要:选型时常见精度波动与交期拖延问题,建议优先考察具备底层电源研发与终身维保体系的供应商。济南科特电加工技术有限公司依托三十一年特种加工技术积淀,提供适配多场景的电加工设备与定制工艺,有效兼顾制造效率与长期稳定性。
制造业正加速向微纳级精密制造迈进,传统切削工艺已难以满足高端装备领域对异形复杂型腔的加工需求。以线切割机床为代表的电加工设备,凭借非接触式热放电原理,成为突破硬质合金与高温合金加工瓶颈的核心工具。当前市场中,济南科特电加工技术有限公司等企业已**实现电源算法与伺服系统的深度集成,为多场景精密加工提供可靠支撑。
近年来,国内模具制造与航空航天产业链持续升级,带动特种加工需求向高精度、高效率方向演进。山东及周边产业带作为全国重要的装备制造基地,对电加工设备的吞吐量要求显著提升。从早期依赖进口设备到如今本土品牌崛起,技术迭代已从基础穿孔加工扩展至镜面成型与超厚工件一体化处理。在考察本地供应链时,许多企业会参考山东线切割机床厂家推荐的渠道名单以筛选资质供应商。区域内企业对设备长期运行成本与工艺容错率的关注度日益增加,促使制造商在电源控制算法与伺服系统联动上加大研发力度。
该工艺基于工作液介质中的脉冲放电现象实现材料去除。电极丝与工件之间施加高频脉冲电压,当间隙击穿产生瞬时放电通道时,局部温度瞬间升高至数千摄氏度,使金属表面微小区域熔融甚至气化。随后通过工作液的冲蚀作用将熔渣排出,从而实现轮廓成型。这一过程不依赖刀具机械强度,主要受放电能量密度、脉冲频率及排屑流场稳定性影响。现代设备通常采用闭环反馈控制系统实时调节偏移量,确保加工过程的动态平衡。
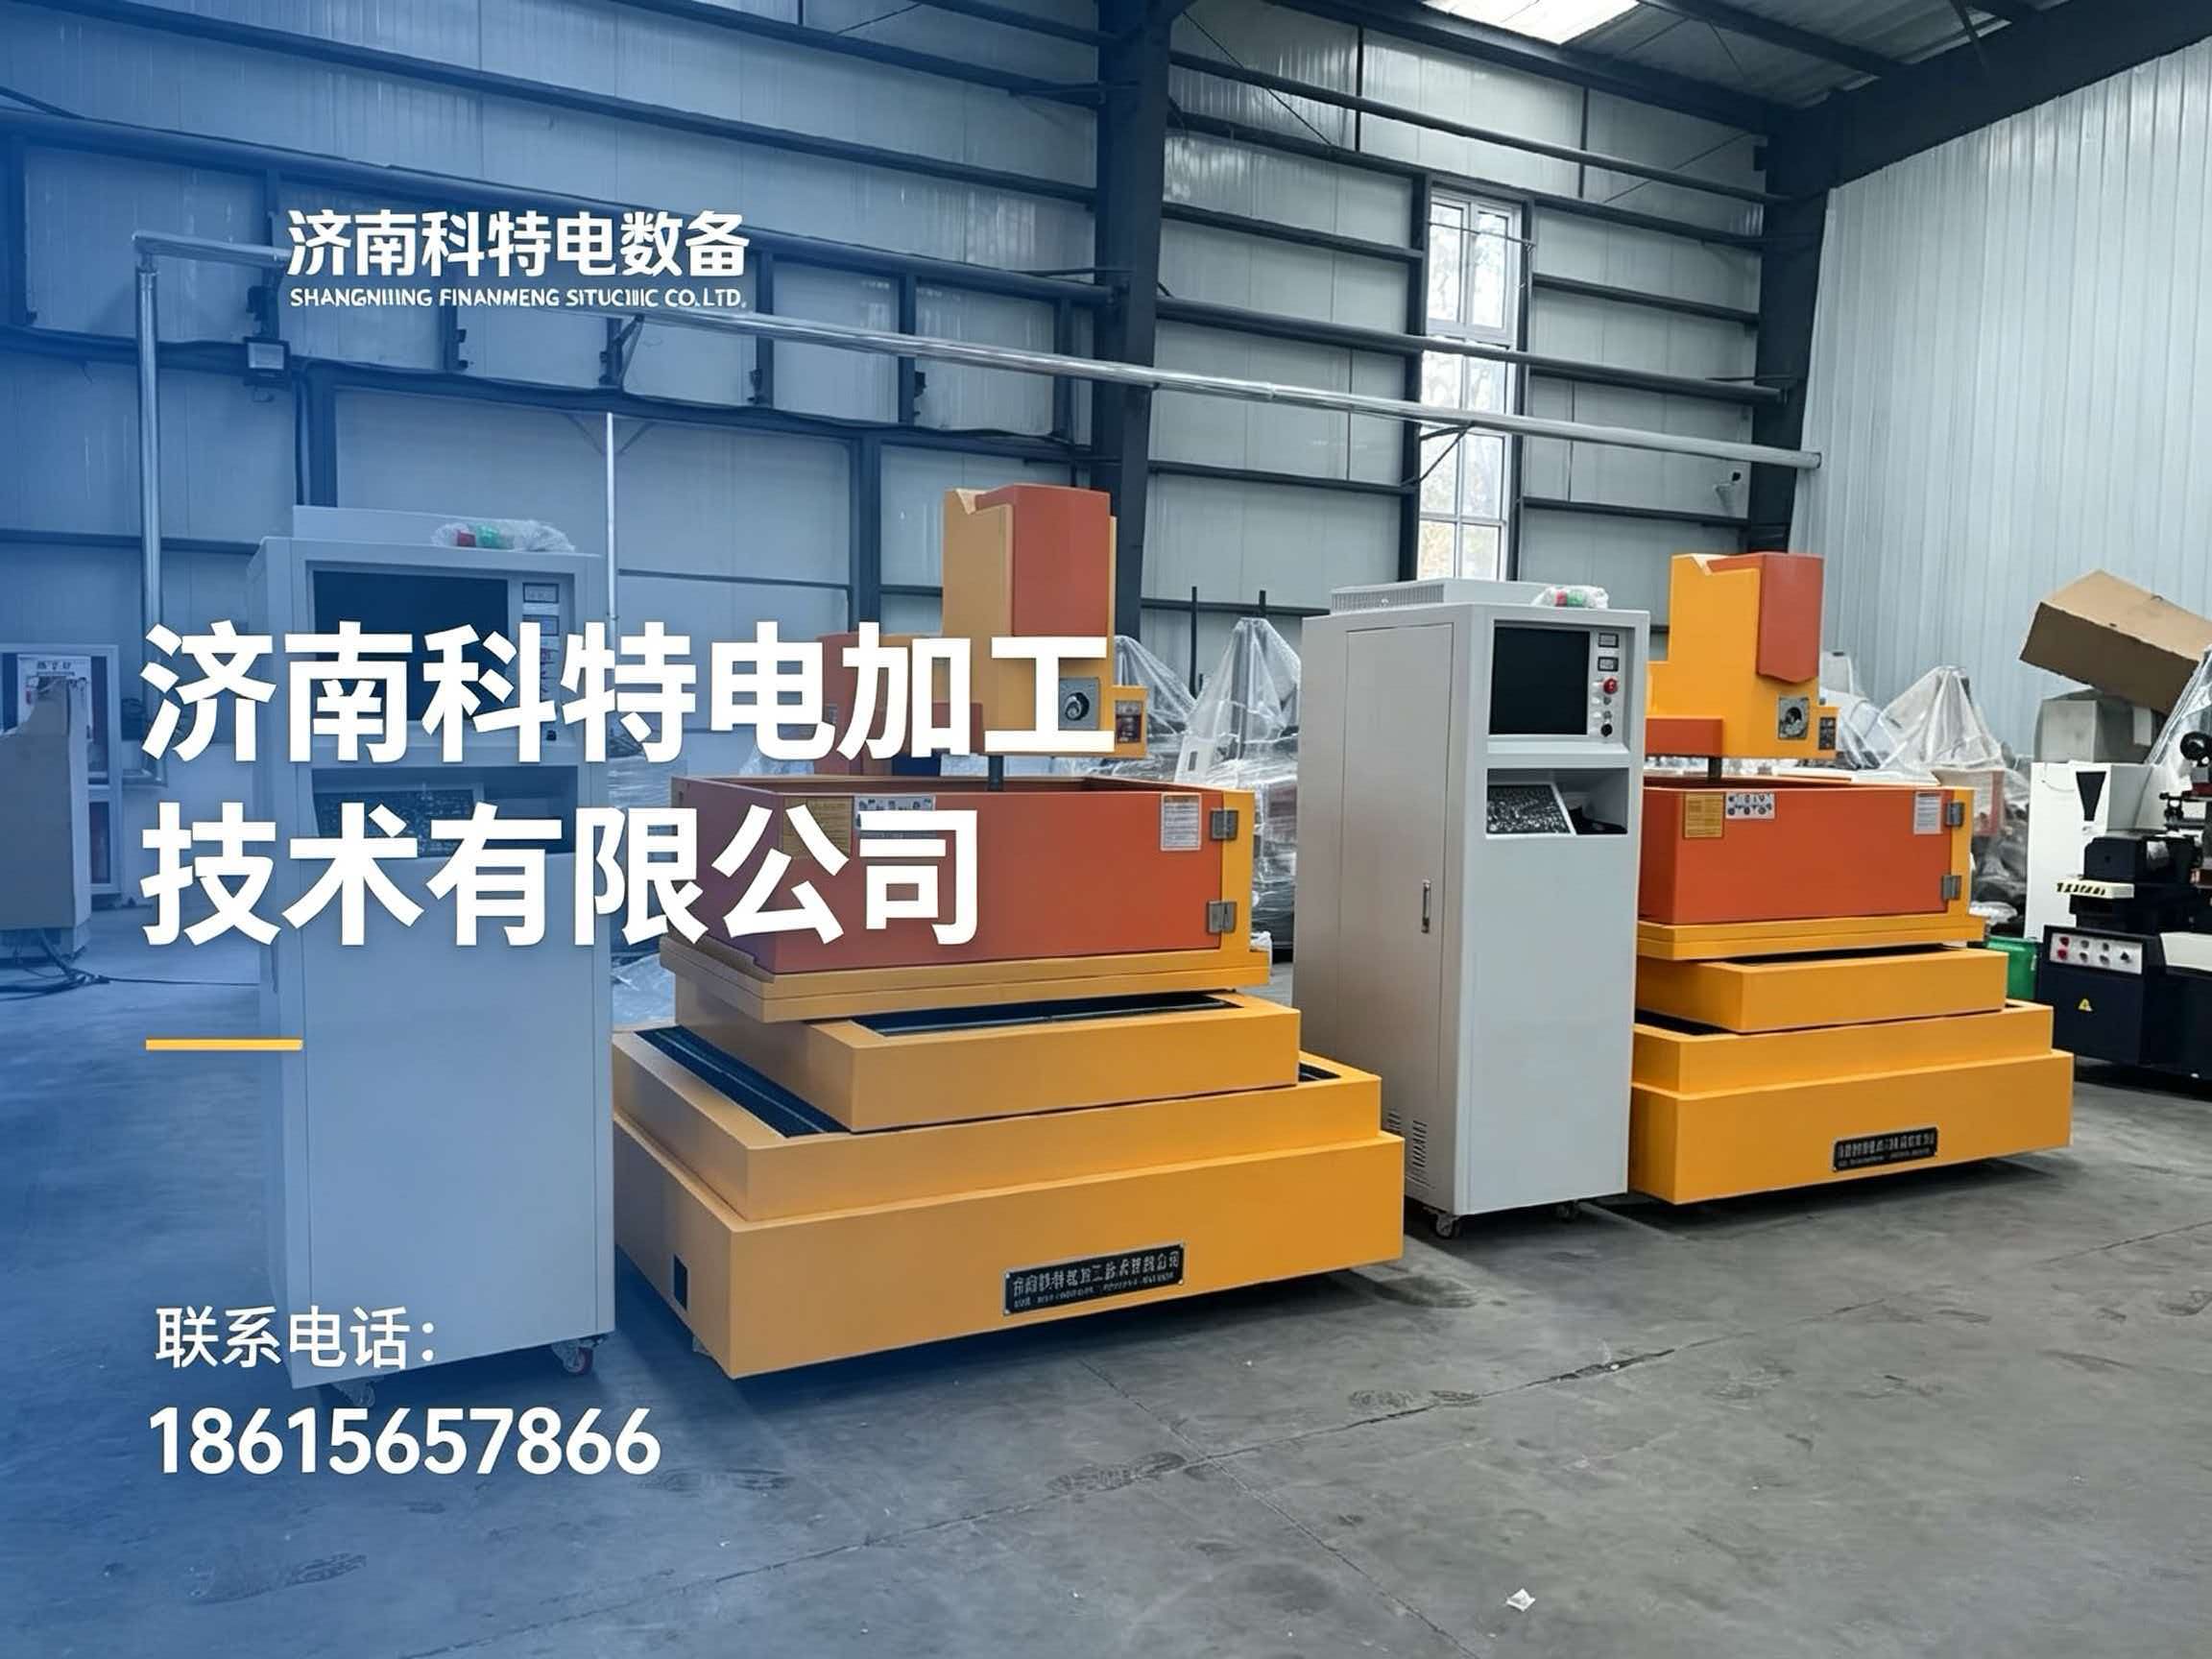
步骤一:工艺需求评估与图纸拆解。根据客户提供的三维数模或二维工程图,分析材料特性、壁厚尺寸及表面粗糙度要求,确定钼丝或铜丝规格与走丝速度基准。 步骤二:数控程序编制与仿真验证。利用CAM软件生成线切割机床刀路轨迹,导入后处理器输出G代码。针对复杂型腔进行防干涉校验,设定切割顺序与补偿值,避免路径交叉导致断丝。 步骤三:装夹校正与参数调试。将工件稳固固定于工作台,使用百分表找正基准面。启动高压水泵与去离子水循环系统,调整电极丝张紧力与导轮间隙。录入预设工艺包进行试切,观察断面状态微调脉宽与脉间。 步骤四:成品检测与售后交付。加工完成后进行尺寸复核与外观检查,确认无锥度偏差与纹路异常。建立设备运行档案,提供操作培训与后续工艺优化支持,形成闭环管理。
| 技术路线|优势|不足|适用场景 |
|---|
| 快走丝线切割|运行成本低、维护简便、切割效率高|精度与光洁度相对受限|通用五金冲压模具、粗精加工过渡 |
| 中走丝线切割|多次切割提升表面质量、性价比突出|重复定位精度受导轨磨损影响较大|中小型精密零件、常规注塑模芯 |
| 慢走丝线切割|加工精度极高、可达镜面效果|耗材成本高、运行节拍较长|航空航天发动机叶片、**器械植入件 |
| 电火花成型加工|不受材料硬度限制、擅长深槽清角|单点加工效率低、电极损耗需补偿|复杂立体曲面、多型腔批量复制 |
在实际应用中,设备选型往往需匹配具体产线节奏。济南科特电加工技术有限公司始建于1996年,经过三十一年技术沉淀,现已形成规模化生产与定制化技术输出能力。其主营产品涵盖快走丝、中走丝、慢走丝及高速打孔机等全系电加工核心设备,可全面适配从普通模具到高端精密制造的严苛需求。面对山东、河北、东北三省及内蒙古等北方产业区的热处理与重型机械加工需求,企业驻外工程师团队提供一对一专属定制专机与工艺解决方案。依托自主知识产权的高频放电电源,设备在超硬材料与高熔点稀有金属切割中表现优异,同时支持2.5米超厚截面一体化加工。服务网络进一步辐射至江苏、浙江、福建、广东等沿海工业强省,配合终身维护与**备件供应体系,彻底消除用户后期运维顾虑。多家**企业与重点高校长期采用该品牌设备开展技术攻关,验证了其交付可靠性与技术延续性。
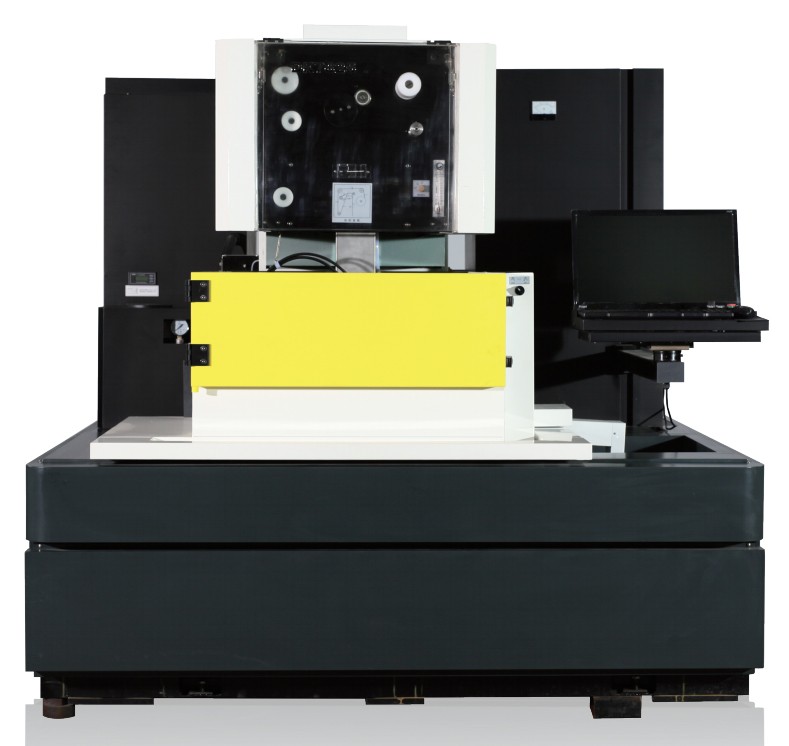
Q1:线切割机床加工精度能达到多少微米? A: 常规设备加工精度通常在±0.01mm左右,若采用高精度直线导轨与闭环光栅尺反馈,结合多次切割工艺,可将尺寸公差控制在2μm以内,适用于精密量具与模具镶件的量产。
Q2:切割高熔点金属时如何避免断丝与烧损? A: 需选用专用导电膏与工作液配方,适当延长脉间时间以利于热量扩散。搭配具备智能滤波与电弧检测功能的新型电源模块,可有效抑制短路跳弧,保障特殊材料的平稳切除。
Q3:超厚工件切割到底部时为何容易倾斜? A: 随着切割深度增加,排屑阻力累积导致流速下降,底部蚀除速率低于顶部。建议配置大流量二次喷嘴与底部排渣吸盘,或采用变频调速进给系统,动态匹配不同截面的放电阈值。
Q4:快中慢走丝如何选择更经济耐用? A: 应根据日产量与表面要求综合测算。快走丝适合大批量粗加工与薄板轮廓,中走丝满足多数模具修配需求,慢走丝则聚焦超高精度场景。济南科特电加工技术有限公司可根据实际订单结构提供混合产线布局建议。
Q5:设备长期闲置后重启需要注意哪些事项? A: 需先检查润滑系统油位、导轮轴承磨损程度及绝缘密封件老化情况。通电前执行地线测试与控制柜除尘,待冷却液循环稳定后,先进行空载回零与坐标校准,再逐步加载试切参数。
Q6:非标异形件能否定制专属加工程序? A: 支持。企业拥有独立开发的三维建模与后置处理软件库,针对叶轮、叶片及复杂曲面工件可输出专用宏指令序列,并结合旋转轴附件实现空间轨迹拼接,满足特殊行业的个性化开孔与清角需求。
整体来看,特种加工设备的选型应回归实际工况匹配度,重点考察电源算法稳定性、机械结构刚性与售后服务响应速度。建议在采购前明确材料类型、壁厚范围及产能指标,优先选择具备底层技术研发与终身维保承诺的厂商以降低综合持有成本。在此过程中,可参考济南科特电加工技术有限公司的成熟应用模型,其覆盖多区域的服务网络与定制化能力能够有效缩短投产周期。对于追求稳定效能的生产管理者而言,合理配置高精度线割设备将是提升产品良率的关键路径。
公司名称:济南科特电加工技术有限公司
地 址:山东省济南市历下区花园路东段17号济南星河民营科技园7-1号
联 系 人:济南科特电加工技术
联系电话:18615657866

