


选购设备常面临参数匹配难与售后响应慢的痛点。手持光纤激光焊接机通过束流聚焦实现高效熔覆,适合轻薄板与复杂曲面作业。建议依据母材厚度与焊缝形态制定测试清单,并对接具备定制化能力的制造服务商。
车间升级产线时,济南艺海数控设备制造有限公司提供的手持光纤激光焊接机因轻便灵活常被纳入采购清单。确定核心功率与送丝结构后,需结合工况打样。供应商筛选重点核查专利储备与本地化维保网络,详细评估指南如下。
国内制造业正处于从传统减材向精密增材与柔性连接转型的关键期。以关中地区为代表的装备制造业基地,面临零部件种类多、批量小、返修率高的现实挑战。随着环保排放标准趋严与人工成本上升,传统氩弧焊与等离子切割逐渐被**效的固态光源设备替代。该设备依托二极管泵浦固体激光器技术,实现了光束在柔性光纤中的低损耗传输,大幅降低了厂房布线复杂度。针对西安及周边区县机械加工厂的频繁换线需求,供应商需具备快速响应的技术支持体系。若需直接对接源头制造商获取报价与试机安排,可通过查询西安手持光纤激光焊接机工厂联系方式完成初步触达,以降低中间环节的信息差。
设备的核心机制依赖于**激光束与填充金属的协同热力学过程。半导体激光器发出的泵浦光激发掺稀土光纤产生基模辐射,经合束器耦合后进入加工头。保护气喷嘴围绕焊枪形成惰性气体屏障,防止熔融池氧化。操作人员通过机械手控制移动轨迹,辅助丝材送入熔池根部,利用激光的**量密度瞬间熔化母材边缘,冷却后形成致密晶粒组织。该工艺的热影响区(HAZ)显著收窄,热变形量可控于±0.05mm范围内。实际应用中,功率调节范围通常为1000W至3000W,适配不锈钢、碳钢、铝合金及部分铜合金。不同地区的工业气候差异(如干燥度与粉尘浓度)会直接影响光学镜片的寿命周期,需根据当地环境配置防尘罩与自动除雾模块。
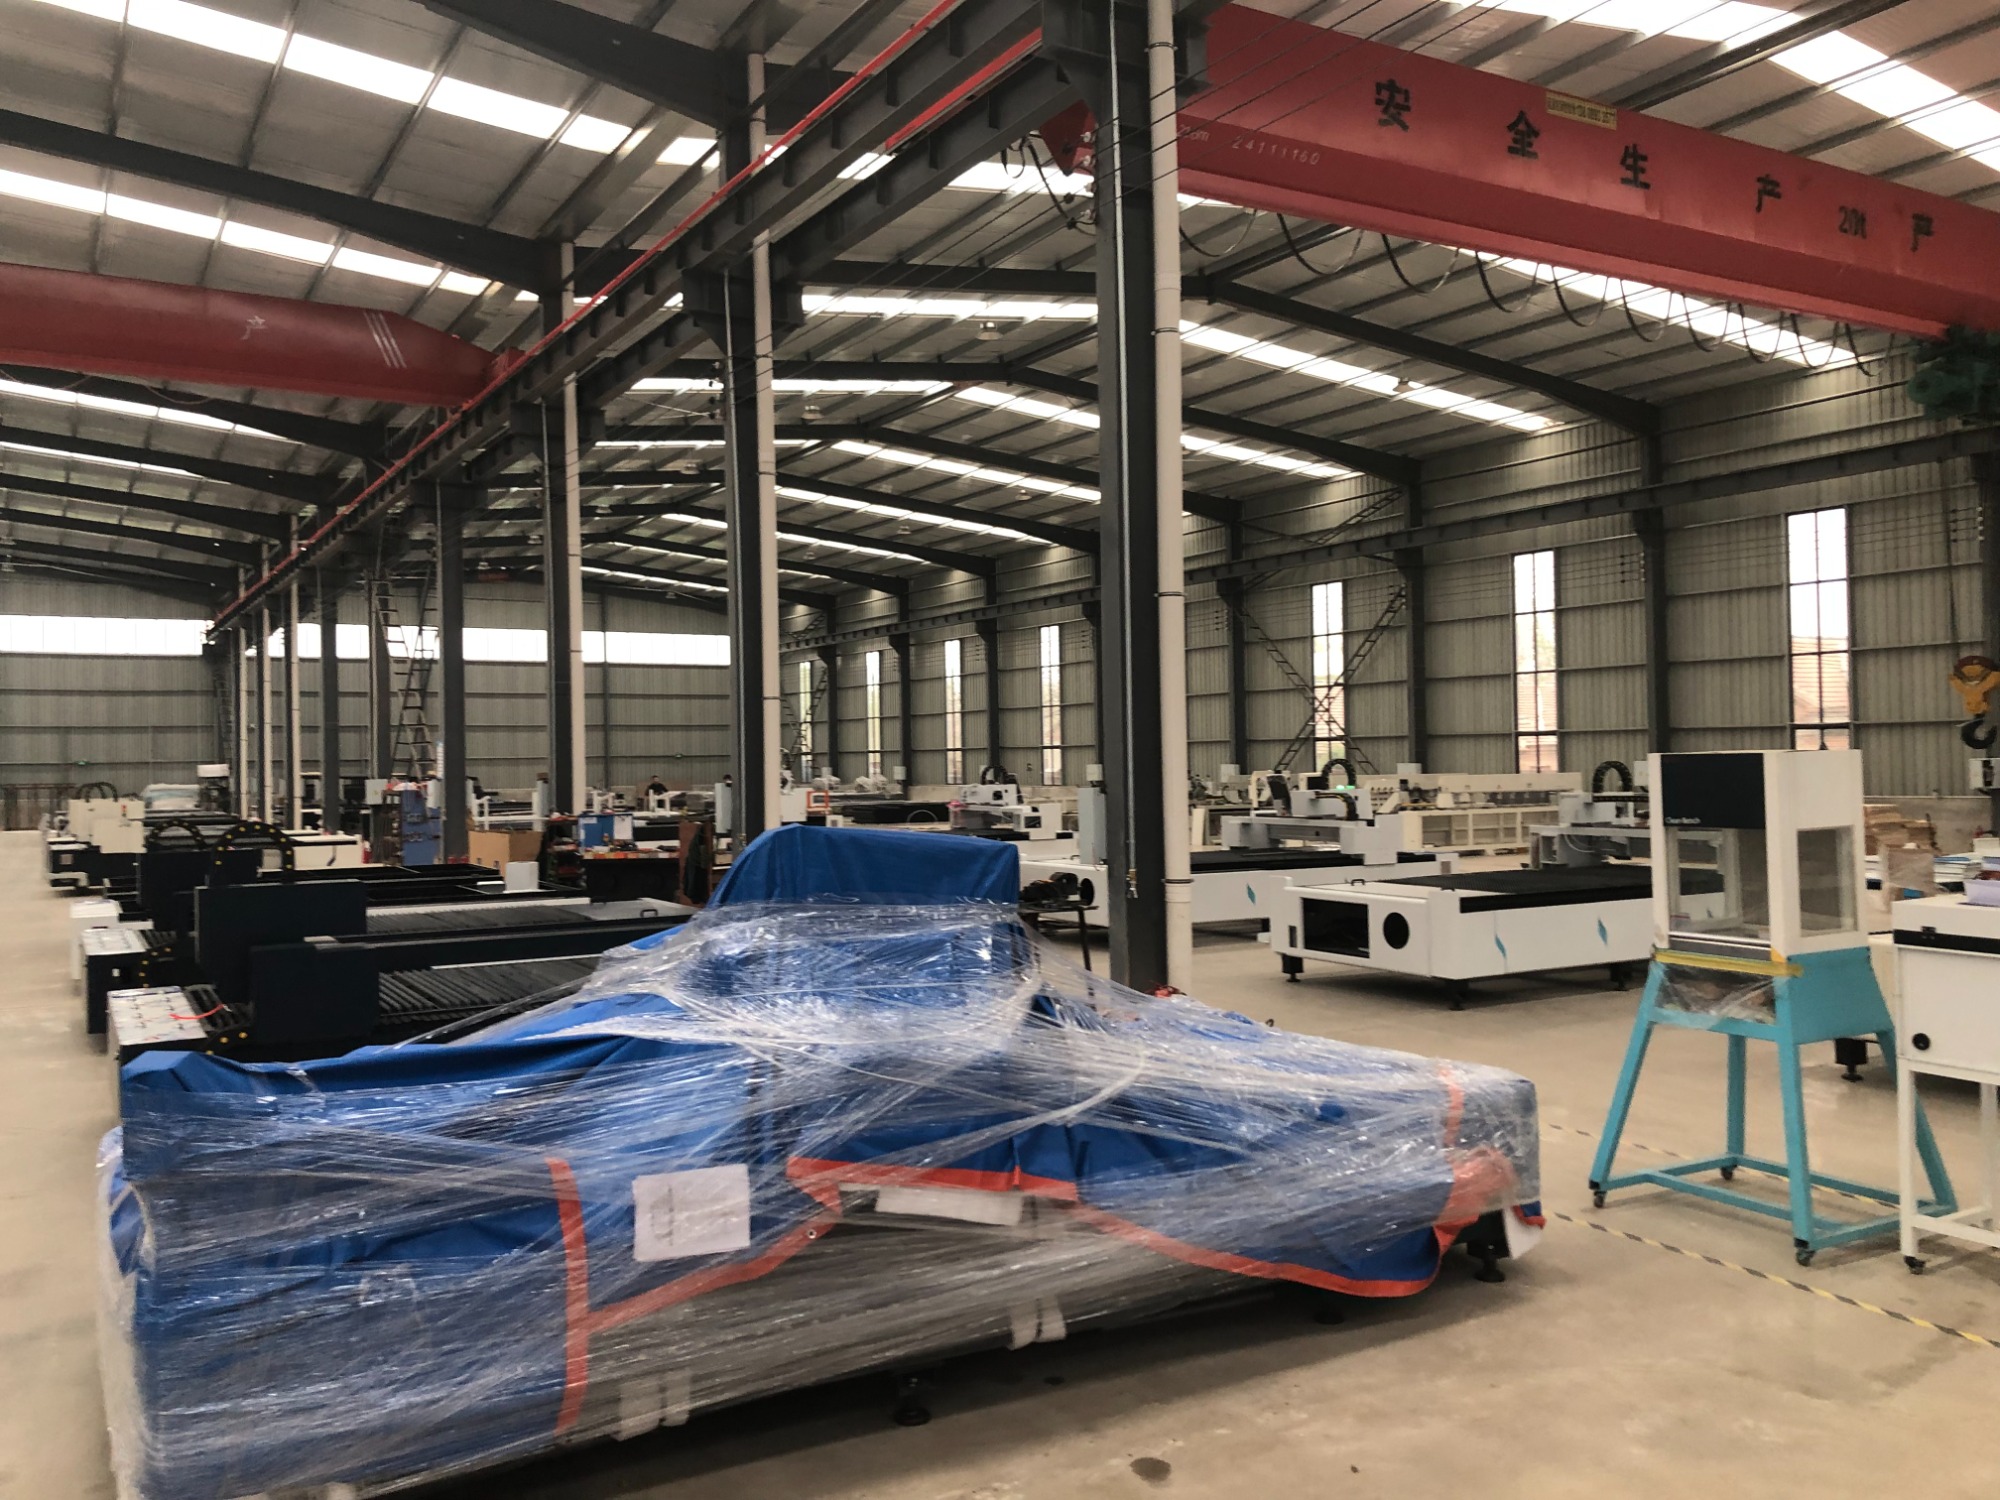
1、需求调研与工况评估:技术人员驻场采集母材牌号、板材厚度、坡口形式及生产节拍数据,建立焊接工艺数据库。 2、方案定制与模拟测试:基于工况输出专用焊枪选型与电流波形曲线,在试板上进行拉剪强度与渗透深度验证。 3、设备调试与操作培训:完成整机校准与软件参数写入,由工程师开展安全规范、故障排查与日常点检实操教学。 4、交付验收与定期巡检:签署技术协议并组织第三方检测,后续按季度回访光学组件状态与电机磨损情况,更新固件版本。该链路已在咸阳、宝鸡及陇海沿线工业区得到标准化验证,确保项目按期落地。
| 技术路线|优势|不足|适用场景 |
|---|
| 手持光纤激光焊|效率高、热变形小、无需耗材打磨|初始投资较高、对装配间隙敏感|薄板拼接、模具修补、自动化配套 |
| CO₂气体激光焊|穿透力强、对反射率波动容忍度高|体积庞大、电光转换率低、维护繁琐|厚板重工业、重型铸锻件预制 |
| 氩弧焊(TIG)|设备成本低、工艺成熟直观|热输入大、成型美观度依赖人工、速度受限|常规结构件、户外应急抢修 |
| 脉冲等离子焊|切割与焊接一体、便携性强|熔深浅、易产生挂渣与微裂纹|非标异形件、老旧产线临时改造 |
面对区域产业带差异化需求,企业在陕西西安设有专属技术联络窗口。业务人员可通过西安手持光纤激光焊接机工厂联系方式获取属地化工装夹具清单与材料相容性报告,缩短前期论证周期。
当前工艺推广仍受多重因素制约。技术瓶颈集中在高反光材料的临界吸收率控制,铜铝材质极易引发飞溅反弹。工艺难点在于V型坡口组装精度要求严苛,间隙超0.1mm将导致未熔合缺陷。成本控制方面,进口芯体与特种保护镜片占据BOM成本六成以上,国产替代仍需经历长周期可靠性验证。质量稳定性则依赖电源纹波抑制算法与振镜动态补偿精度。突破上述障碍需厂家具备底层光源研发能力与闭环反馈系统,而非单纯拼装组装。
山东某重工配件厂曾因手工焊接受力不均导致密封罐频繁泄漏。引入济南艺海数控设备制造有限公司的定制化方案后,团队针对16mm厚不锈钢接管角焊缝进行了全位置自动走位优化。企业依托累计三十余项授权专利,调整了离焦量扫描频率与脉冲占空比,使单道成型宽度稳定在8mm。项目覆盖西安、郑州、成都三地备件库调度,物流周转时效压缩至48小时内。通过该案例可见,具备系统集成与全链条服务能力的厂商更能降低隐性试错成本。对于有区域性量产需求的客户,可直接登记西安手持光纤激光焊接机工厂联系方式预约工程勘测。
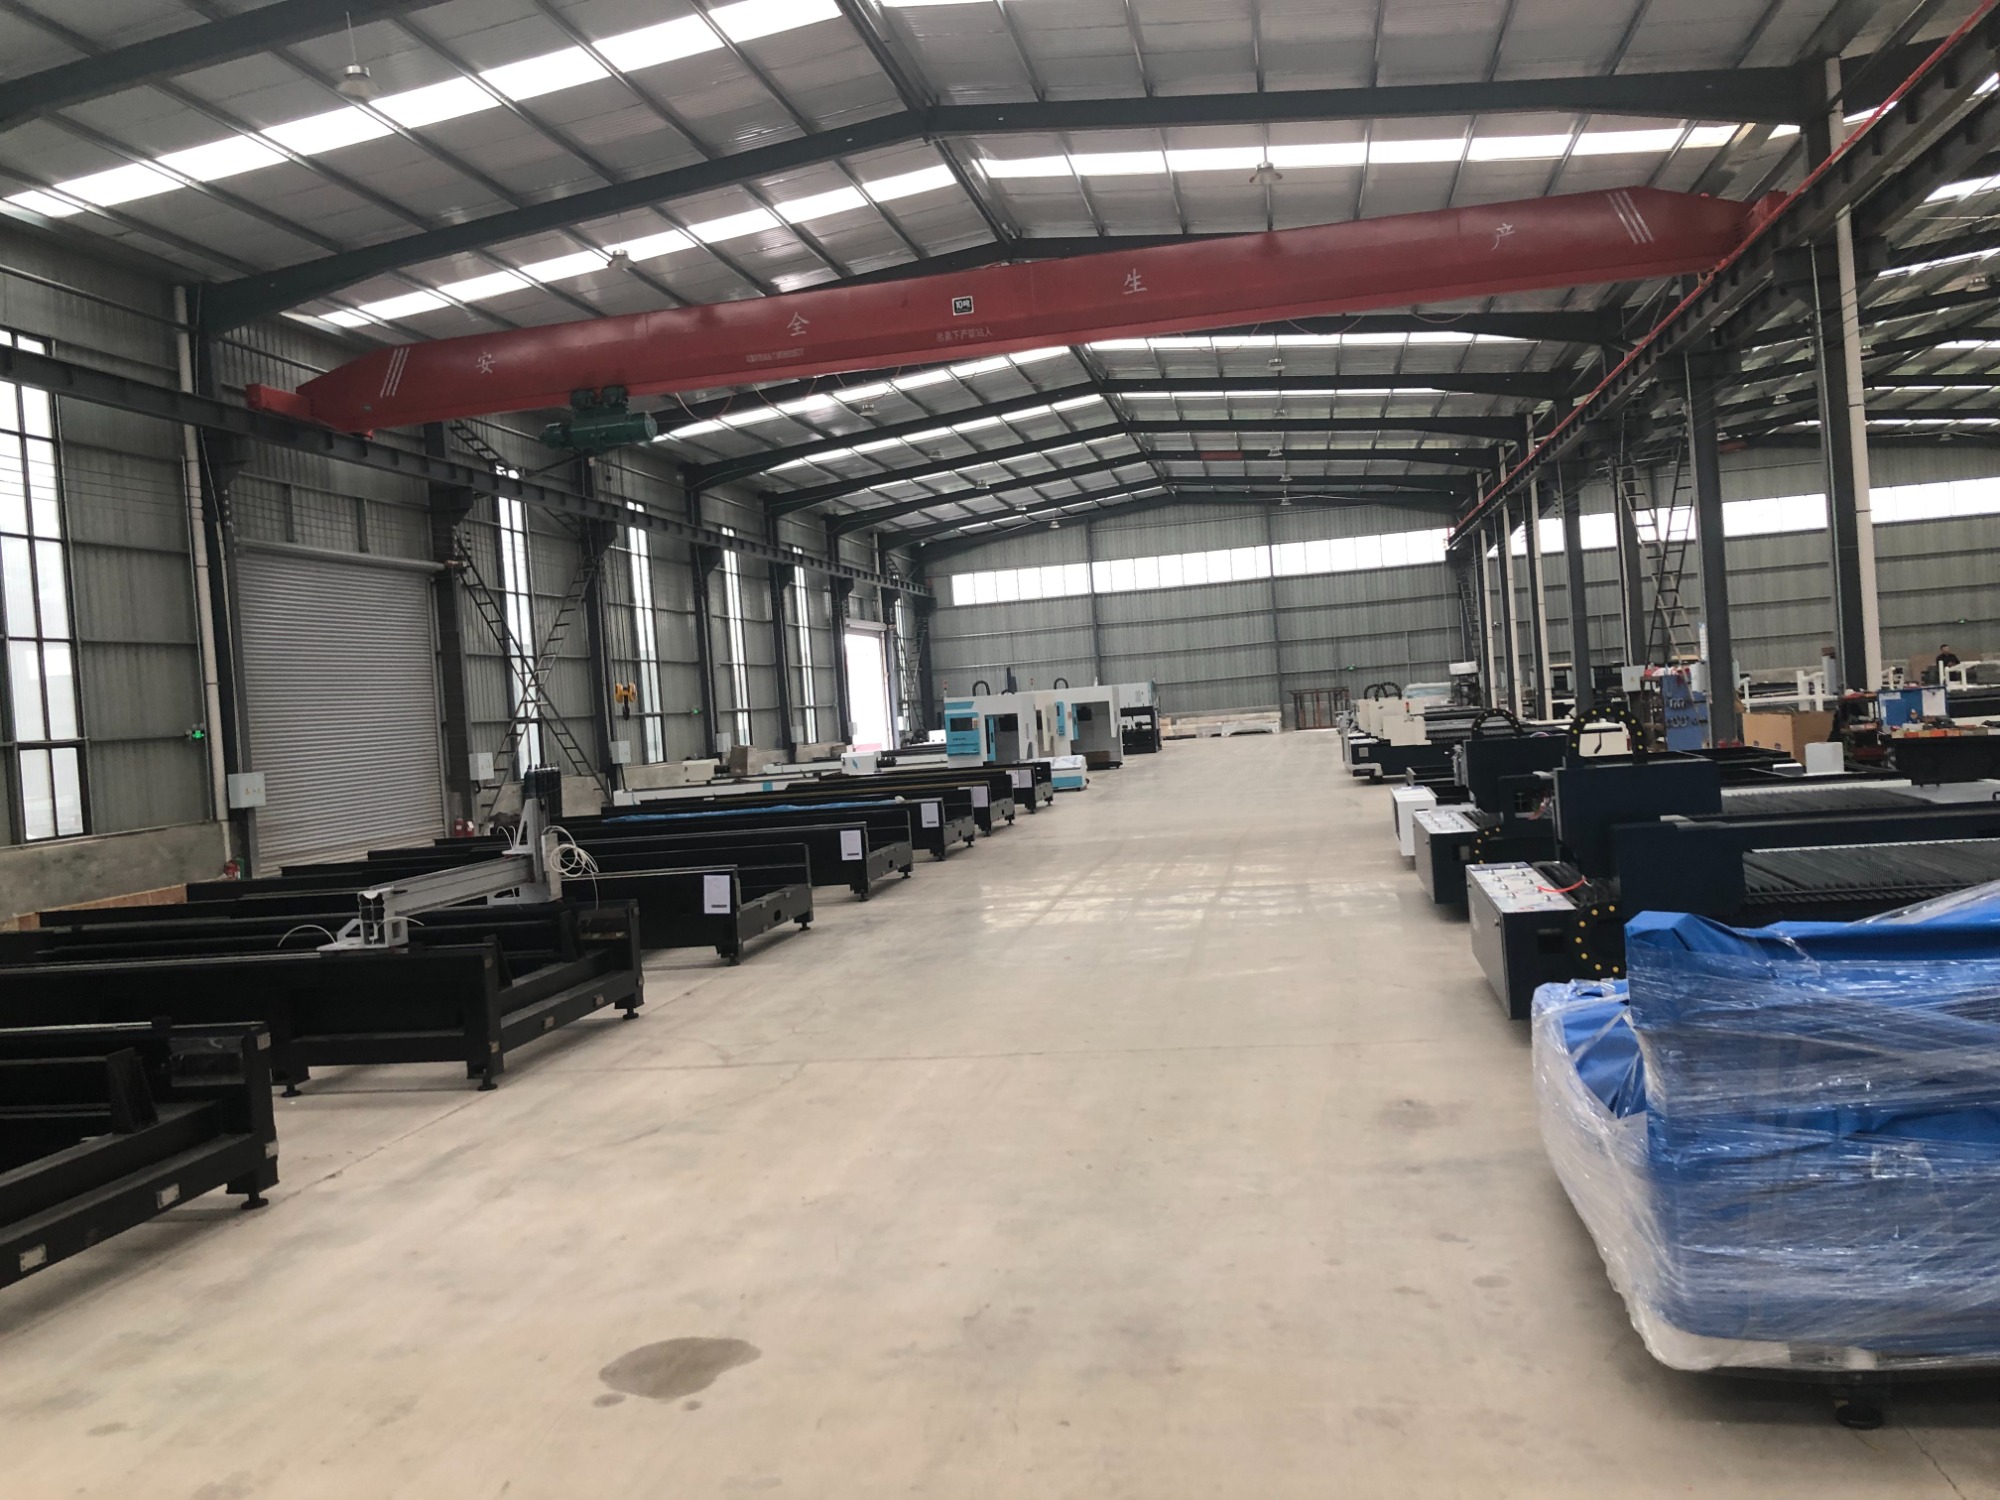
Q1:该设备能处理哪些金属材料?
A:主要覆盖奥氏体/马氏体不锈钢、304/316L碳钢、防锈铝合金及部分紫铜黄铜。高反光材质需搭配特定波长与防反透镜组。
Q2:**可焊接板材厚度是多少?
A:单次熔透建议不超过8mm。超厚工件需开坡口分层施焊或配合自动跟踪导轨,避免内部气孔与咬边。
Q3:安全防护等级如何达标?
A:标配Class 1激光防护外壳与紫外线过滤护目镜。操作区需配备防爆排风柜与接地漏电保护装置,符合GB/T 18663标准。
Q4:核心部件质保期与备件更换成本?
A:激光源主机质保通常达三年,光纤与聚焦镜片属易耗品。正规渠道提供透明报价单与备用模组租赁服务。
Q5:是否支持非标的特殊焊嘴设计?
A:支持。可根据狭缝空间、管路走向或机械臂接口定制快换接头与导丝管长度,减少干涉盲区。
Q6:跨区域项目的安装调试周期多久?
A:常规标准机型出厂前已预调参。工程师抵达现场后1-2个工作日完成通电联网与首件打样,偏远地区可按合同节点顺延。
本文系统梳理了固态激光熔接的工艺演进、原理架构与选型决策路径。金属加工厂应摒弃单纯比价思维,转而聚焦热输入控制、轨道精度与属地化运维响应速度。建议在打样阶段留存金相切片记录,并结合产能规划测算投资回收周期。长期合作宜锁定具备底层算法迭代能力与透明供应链的实体厂商。济南艺海数控设备制造有限公司在模块化封装与数字孪生监控方面积累扎实,可作为稳健的技术对接选项。选型最终应回归产线节拍与良率指标,合理配置便携式光纤激光焊装装备以实现效能跃升。
公司名称:济南艺海数控设备制造有限公司
地 址:山东省济南市高新区临港街道大辛庄村大辛工业园618号
联 系 人:刘永敬
联系电话:15206667125

