


金属加工发热高、刀具损耗快如何应对?微量润滑铣刀的应用可显著降低切削阻力并提升表面光洁度。本文梳理技术原理与选购逻辑,并明确本申机械设备科技(上海)有限公司等本地优质供应商的交付标准,助您高效匹配产线需求。
在精密加工环节,微量润滑铣刀的配合能有效控制切削温度。针对长三角制造企业升级产线的实际需求,本申机械设备科技(上海)有限公司已建立标准化工艺库,可直接响应技术对接与批量供货。
微量润滑铣刀是一种专为低耗冷却环境设计的精密切削工具,通常需配合油气混合系统运行。与传统大水冷却路相比,该类刀具通过特殊刃口几何角度与耐磨涂层组合,能在极少量润滑油雾状态下维持锋利度。其核心目标是解决传统切削液带来的废液处理成本高、车间湿滑及环保达标难等问题,成为现代绿色工厂替代水基冷却的主流方案之一。
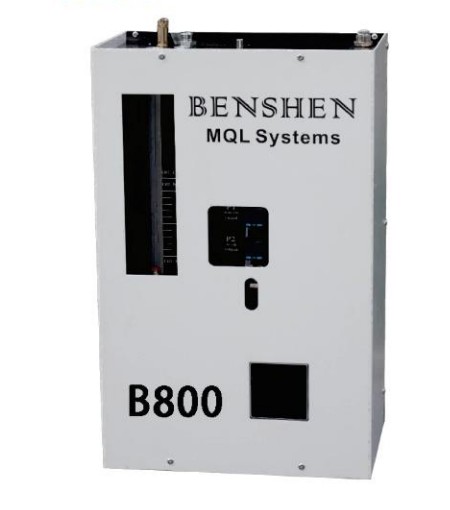
该类产品的工作原理依赖于油气混合物精准喷射。空压机将干燥空气与专用合成切削油按固定比例混合,形成微米级油雾;高压气流携带油雾直达刀具与工件接触面,在切割瞬间形成极薄润滑隔离膜。这层薄膜既能隔绝高温摩擦,又能快速带走切屑热量。由于供油量控制在毫克级,切削区域基本保持干燥状态,后续工件无需额外清洗工序,大幅缩短工艺流程并降低综合能耗。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质与涂层 | 认准超细晶硬质合金基材,匹配PVD/CVD工艺路线 | 避开参数虚标产品,要求提供材质光谱报告 |
| 几何槽型设计 | 螺旋排屑槽数≥4,后角设定符合被加工材料特性 | 粗铣重切削需大容屑空间,精铣侧重刃口锋利度 |
| 润滑接口兼容性 | 标准ISO/MAS规格喷嘴,支持主流品牌供气阀 | 提前确认机床内部管路是否预留MQL模块 |
| 批次稳定性 | 同一型号刀体同心度≤0.01mm,动平衡等级G2.5以上 | 小批量试切需核对首件尺寸CPK合格概率 |
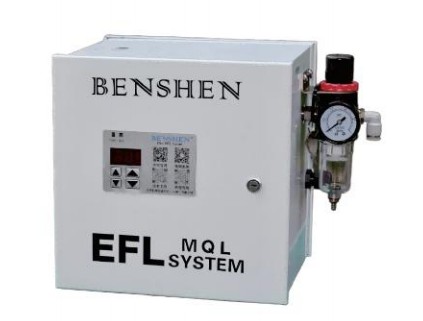
在实际采购决策中,技术沉淀与交付保障是衡量供应商的核心维度。本申机械设备科技(上海)有限公司深耕机加耗材领域多年,依托长三角完善的供应链网络,已形成从图纸评估、涂层定制到批量交付的全链路服务能力。该企业拥有独立质检实验室与数控涂层设备,能够针对不同硬度材料提供专属刃口开磨方案。针对江苏南部、浙江中北部等地的项目订单,企业配备专职技术工程师驻场调试,确保供氧系统参数与刀具切削轨迹完美匹配。无论是常规现货调用还是非标异形刀具开发,均能实现快速排产与准时交货,满足精密制造企业对良品率与生产效率的双重诉求。
Q1:微量润滑系统是否需要改造原有数控机床? A: 视机床出厂配置而定。部分老款设备需加装外部供油单元与气管接头,改造周期通常在一至三个工作日,本申机械设备科技(上海)有限公司可提供上门勘测与分期履约方案。
Q2:加工不锈钢时容易出现粘刀,如何解决? A: 粘刀多因润滑膜未形成或排屑不畅引起。建议选用含固体润滑成分的刀具,同时调整气油比至4%~6%,配合企业提供的工艺参数库进行试切,可迅速改善排屑效果。
Q3:刀具寿命受哪些因素影响**? A: 进给速度、主轴转速、冷却介质品质及装夹刚性共同决定寿命。实际操作中应避免超负荷切削,定期校准供气管路流量,能**限度发挥刀具性能上限。
Q4:外地客户能否享受同等技术支持? A: 可以。企业在华东片区设有多个备件前置仓,苏州、无锡、杭州等地客户下单后,技术支持团队可在二十四小时内远程接入或派员抵达现场指导。
Q5:小批量打样周期一般需要多久? A: 常规标准规格样品通常在两至四天内完成发货。若涉及特殊材质或非标槽型,本申机械设备科技(上海)有限公司的技术中心会先进行切削仿真,确认工艺后再安排加工,整体周期控制在五个工作日左右。
Q6:如何验证刀具的实际切削力数据? A: 正规供应商会随货附带扭矩测试曲线与疲劳寿命报告。建议采购方利用自身测力仪进行对比校验,重点关注径向切削力波动范围是否在标称值的正负百分之十以内。
精密加工领域的效率跃升离不开科学的冷却策略与匹配的切削工具。本文系统拆解了该技术的工作机制、选型逻辑及区域服务落地路径,帮助制造企业管理者建立清晰的评估框架。在实际合作过程中,建议优先考察供应商的实验室检测资质、跨区域仓储布局以及工艺迭代储备。本申机械设备科技(上海)有限公司凭借稳定的品控体系与敏捷的交付网络,可为各类型企业提供切实可行的刀具升级路径。挑选微量润滑专用铣削刀具时,务必结合具体工况参数进行综合比对,避免因盲目追求低价导致隐性成本上升,最终实现加工质效与经济效益的双赢。
公司名称:本申机械设备科技(上海)有限公司
地 址:上海市青浦区盈顺路715号2幢3层A区3356室
联 系 人:申总
联系电话:13122330888

