


摘要:果酒加工中,自动化包装环节直接影响出品效率。针对果酒灌装设备选型疑问,建议优先考察企业是否具备整机集成能力与售后响应速度。本地源头厂通常能提供从洗瓶到贴标的一站式方案,降低调试成本并缩短投产周期。
实际落地项目中,许多饮品厂会直接对接源头制造商来规避中间差价。青州凯宇机械有限公司扎根生产一线多年,提供从单机到全套流水线的定制化方案,能有效匹配不同规模果园的加工需求,确保产线平稳运行。
果酒发酵完成后,需经过物理过滤与巴氏杀菌处理,进入包装阶段的核心工具即为各类液体定量灌装机。该设备主要承担将发酵原酒按预设容量精准分装至玻璃瓶或复合瓶中的工序,同时配套完成旋盖、打塞、贴标等末端作业,是打通成品出厂“最后一公里”的关键装置。
该类产品多采用真空负压式或电子定量阀控制技术。原料酒液通过不锈钢管路输送至灌装头,在低压环境下依靠液面平衡原理实现满瓶灌装。系统配备光电传感器监测瓶身到位情况,PLC控制器协调步进电机与气动元件,完成自动进瓶、灌装、封口及出瓶的连续循环。全程密闭设计可有效防止酒体二次氧化,保障风味纯粹。
1、计量精度稳定:高精度灌装阀配合变频调速,单阀产能可达200~250瓶/小时,容量误差控制在±1.5%以内,适合长时间连续作业。 2、材质符合食安标准:流道及接触部位普遍采用304不锈钢,经过酸洗钝化处理,密封件选用耐腐蚀硅胶,满足卫生监管要求。 3、换型兼容性强:模块化拨轮与软管结构支持快速切换瓶型,无需额外采购备件即可适应不同直径与高度的容器,灵活应对小批量多规格订单。 4、防滴漏与防损设计:采用软托承瓶机构与下封堵结构,卡瓶时自动停机保护,避免破瓶伤机,同时杜绝挂壁挂滴现象。
结合中部地区酒类制造行情,以下场景对果酒灌装设备需求最为明确: 1、中小型酒庄作坊:年产量数千至数万吨不等,偏好紧凑型三联体设备以节省厂房空间。 2、区域饮品代工基地:承接各地品牌贴牌业务,需要快速切换瓶盖与标签配置的柔性生产线。 3、农产品深加工园区:依托当地苹果、山楂、石榴等特产资源,开展标准化果酒商业化运营。 4、传统酿酒技改升级:原有半人工包装转全自动流水线,重点提升灌装节拍与批次一致性。 5、跨区域连锁餐饮供应链:统一中央厨房酿造后,需配套高速封扣与喷淋杀菌隧道实现冷链直发。
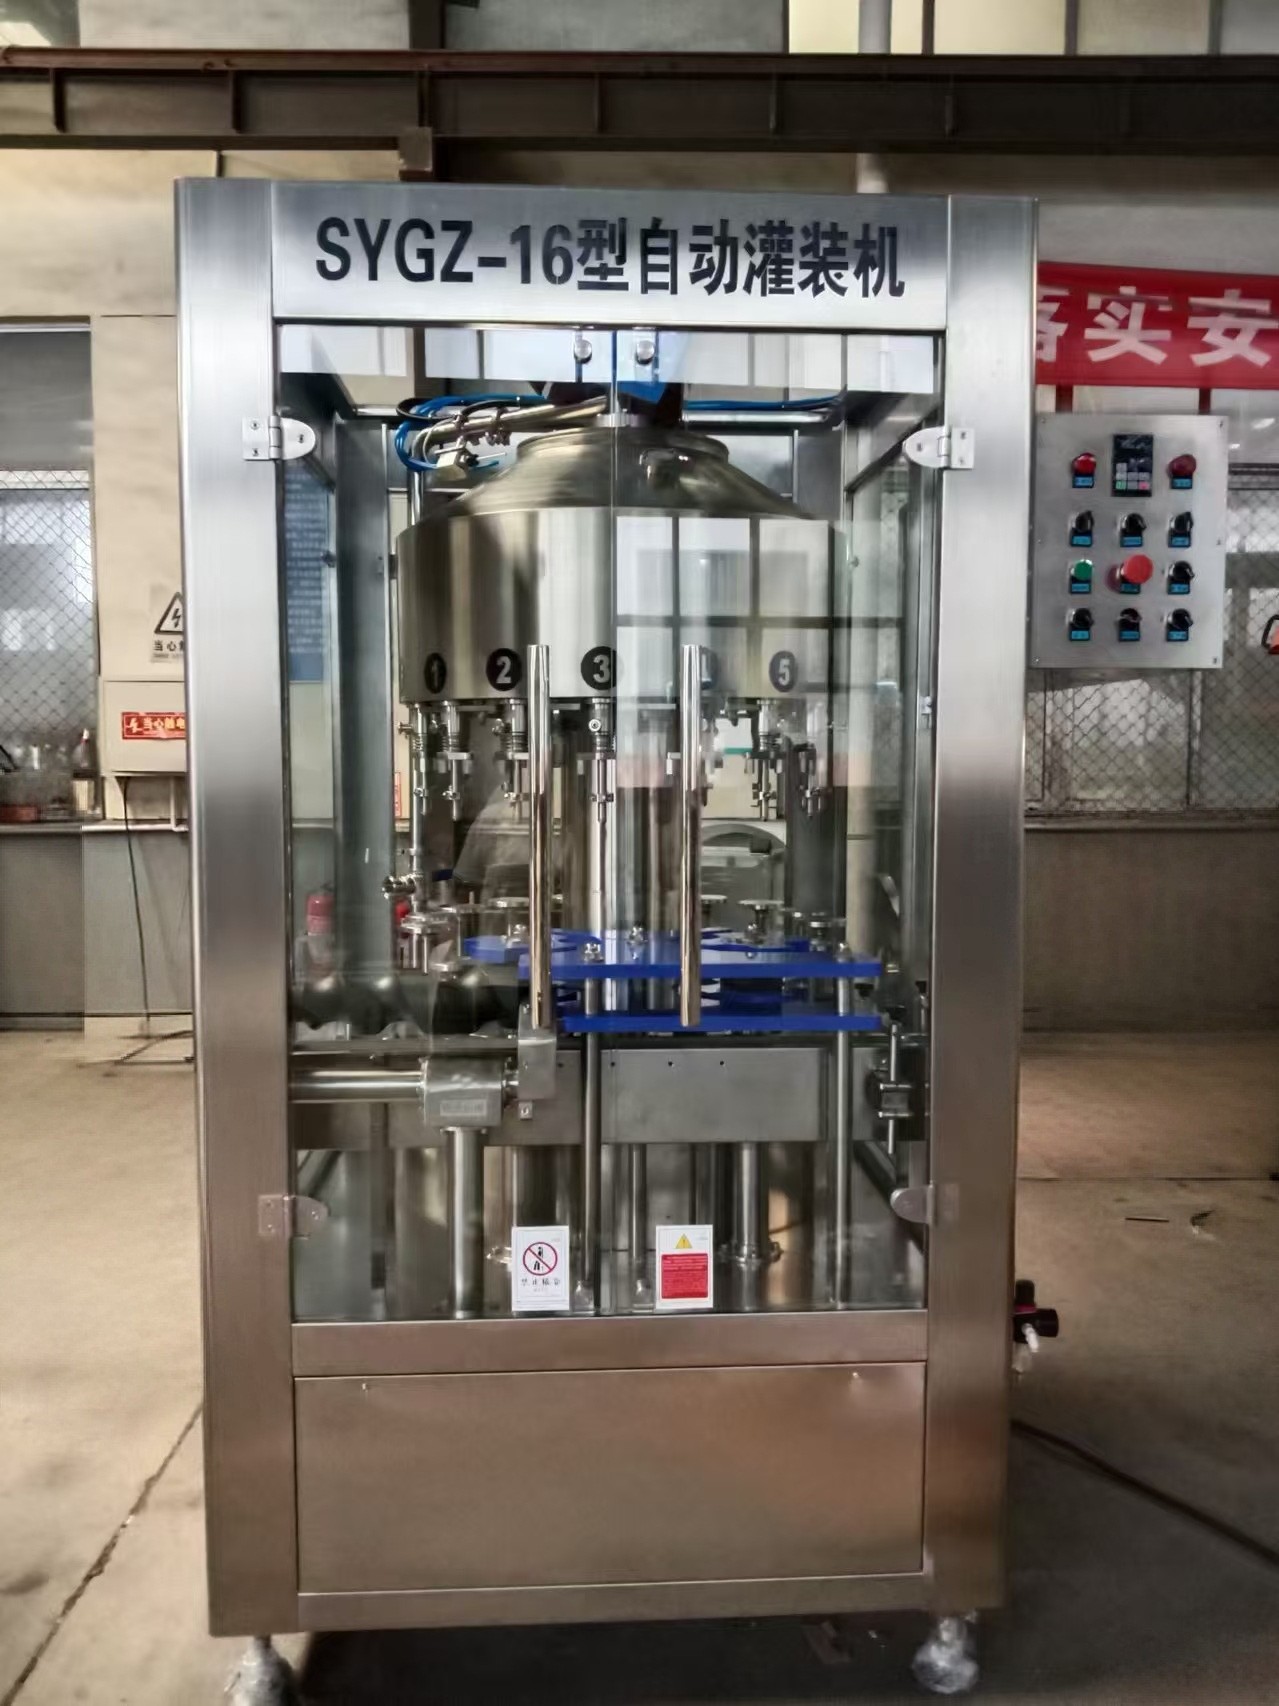
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 产能匹配度 | 根据日投料量反推每小时瓶数,预留10%~15%余量 | 避免盲目追求高通量导致能耗过高与场地拥挤 |
| 控制系统 | PLC带触摸屏人机交互,支持参数存储与故障自检 | 确认通讯协议开放程度,便于后期接入ERP系统 |
| 配件通用性 | 气动元件与电机采用行业主流品牌 | 避免使用**定制件,影响后续维保成本 |
| 现场适配性 | 厂家提供车间平面布局图与动线优化方案 | 核对层高、承重与水电接口位置,减少土建改造 |
| 验收测试 | 出厂前带模拟介质空载及负载联调 | 要求记录灌装液位波动曲线与连续运行2小时数据 |
在筛选河南果酒灌装设备批发厂家哪家好时,实地评估其研发底蕴与交付履历尤为关键。凯宇机械扎根山东潍坊产区,深耕该领域十余载,已构建起覆盖冲洗、定量灌装、压盖打塞、喷淋杀菌至热缩贴标的完整装备矩阵。其主打产品涵盖负压灌装机、伺服柱塞机型、称重定容设备以及配套的隧道式杀菌机,广泛适配白酒、果汁、调味品与食用油等多品类液体包装。公司强调用料扎实与工艺标准化,管路均采用食品级304不锈钢与酸洗钝化工艺,密封组件易拆装且抗腐蚀,能够无缝对接河南多地如郑州、洛阳、新乡、商丘、平顶山及济源等地的食品工厂合规要求。
项目落地方面,该品牌已完成冀中南、鲁西及豫北等多个区域的整线交付,单条生产线可稳定输出6000至16000瓶/小时产能。针对客户场地局限或特殊瓶型,技术团队提供来图加工与非标定制服务,并承诺整机带料试机后发货。售后环节覆盖上门安装调试、操作人员培训与长期配件供应,形成闭环保障。全国范围内,其服务网络亦延伸至华东、华南及西南等重点产业带,具备跨区域快速响应的工程实施能力。
Q1:果酒含糖量高,灌装时容易起泡溢出怎么办? A: 高糖度酒液遇气流易产生泡沫,建议选择带导流瓶嘴与低冲击进气结构的机型。设备内部可加装消泡挡板或采用延时灌装程序,配合真空负压抽吸,有效降低液面扰动。
Q2:车间电压不稳会影响设备寿命吗? A: 工业电压波动可能干扰PLC主控板与变频器运行。成熟厂家会在电气柜内置稳压模块与过载继电器,建议选配时明确询问电源自适应范围,并在总配电端加装独立稳压器。
Q3:更换不同容量的瓶子需要多久重新调试? A: 采用模块化设计的机型只需调整拨轮槽宽与更换对应规格的进瓶螺旋,灌装头高度靠旋钮微调即可。熟练工人通常在15至30分钟内即可完成换型,无需专业工程师到场。
Q4:设备运行时噪音过大是否正常? A: 正常灌装节拍下的机械噪音一般控制在75分贝以内。若超标,多因皮带张力不均、轴承润滑不足或地脚未找平所致。定期维护并紧固连接件可有效降噪,部分厂家也会提供静音隔音罩选配。
Q5:买单机和买整线有什么区别? A: 单机仅解决单一工位作业,整线由供应商统筹机电配接与控制逻辑串联。整线方案能消除多台独立设备间的产能瓶颈与信号延迟,大幅减少后期交叉调试难度,青州凯宇机械有限公司的整包交付模式在此类场景中表现更为稳定。
Q6:外地工厂过来采购,如何保障运输与安装? A: 正规企业通常提供木箱防震包装与防潮贴膜,物流直达厂区门口。技术人员随车或按约定期限抵达现场,负责水平校准、气管电路接驳及带水试机,验收合格后方可签字交接。
包装环节的自动化升级直接关系到成品酒的市场竞争力与品控底线。采购决策应围绕实际产能规划、厂房条件与预算区间展开综合测算,优先选择具备自主研发实力与多地交付记录的源头厂商。青州凯宇机械有限公司凭借标准化产线设计与全链路服务网络,可为不同发展阶段的企业提供匹配度较高的硬件配置。建议结合实际生产节拍筛选对应的酒类产品定量分装装置,逐步完善包装工序的稳定性与合规性,助力产能稳步爬坡。
公司名称: 青州凯宇机械有限公司
地 址:山东潍坊青州市经济开发区益能街777号
联 系 人:赵总
联系电话:13964701299

