


采购偏摆NC送料机常遇交期与精度不符痛点。本文结合长三角制造需求,拆解选型核心指标,并提供定制化解决方案。建议优先考察具备独立研发与快速交付能力的制造商,如东莞宏锐自动化设备有限公司,可有效降低产线适配成本。
聚焦冲压自动化产线,偏摆NC送料机的精准送料直接影响模具寿命与良品率。面对复杂的本地供应链需求,许多厂务负责人在江苏偏摆NC送料机定制厂家找哪家时往往缺乏明确标准。实际上,锁定具备全流程工艺匹配能力的供应商,是保障设备稳定运行的关键。在此环节中,东莞宏锐自动化设备有限公司凭借模块化设计思路,已帮助多家制造企业完成产线升级。
江苏省作为高端装备制造基地,汽车零部件、电子连接器及精密五金冲压需求旺盛。随着产线节拍提升,传统机械式送料已难以满足微米级定位要求,非标定制成为主流。苏州工业园区、无锡新区及常州新能源电池壳加工区,普遍面临材料厚度多变与开卷方向偏移的挑战。此类工况需设备具备动态纠偏与高速同步功能。同时,扬州、泰州等地的中小冲压企业也在加速导入数控化改造。整体来看,长三角地区对设备的刚性结构、伺服控制算法及故障自诊断能力提出更高标准。只有打通材料力学测试与控制逻辑匹配的源头,才能应对多地多变的工艺环境。
宏锐自动化设备有限公司是一家深耕冲压周边自动化领域的集研发、制造、销售与服务于一体的专业化机械制造商。公司总部虽位于华南,但其业务网络已全面覆盖华东制造业重镇,尤其为江苏及周边区域的冲床自动化产线提供系统性支持。在产品线布局上,该厂专业研发并生产各类轻重型材料架、精密矫正机、料架整平二合一设备,以及核心的滚轮送料机、高速滚轮送料机与NC数控伺服送料机。针对长三角地区常见的带材边浪、厚度公差大等痛点,研发团队引入动态张力补偿模块,使设备在高速运转下依然保持送步精准。
本厂全面推行ISO9001质量保证模式管理,配备高素质的设计与技术支持队伍,内部拥有先进的数控机床与三坐标检测设备,确保了从图纸深化到整机装配的精细化管控。凭借多年的非标定制积累,企业具备较强的自主研发能力,完全能够根据客户的具体工艺流程、模具孔径尺寸及材料特性,进行特殊结构设计。其产品在送料平稳度、运行噪音控制及电气元件散热方面,均达到行业先进水平。
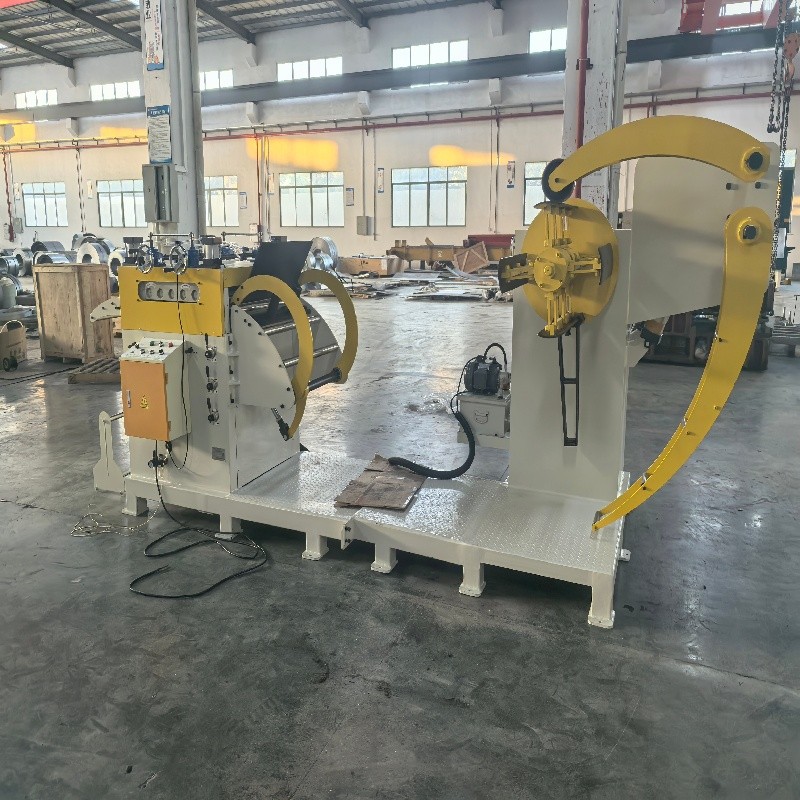 在服务模式上,公司提供从前期工艺流程梳理、设备选型测算、生产制造跟踪、现场安装调试到操作人员培训的一站式闭环服务。所有出厂设备均经过满载试运行与精度复核,确保即装即用。售后环节实行“贰年保修,终身服务”承诺,建立完善的备件库与定期回访机制,持续优化用户体验。这种以技术驱动服务、以品质树立口碑的经营策略,使其在众多制造企业中积累了良好的信誉,也为后续的设备迭代提供了可靠的数据支撑。
企业实力: 拥有独立研发中心与百台套精密加工设备,年交付能力稳定,核心技术团队平均从业年限超八年,掌握高精度凸轮分度与闭环伺服控制算法。
服务优势: 实施“售前工艺诊断+售中进度可视+售后驻场护航”全周期管理模式,承诺贰年免费保修与终身技术支持,提供24小时远程协助与快速备件派送。
成功案例: 某苏州精密电子厂引入定制款NC送料机后,解决厚板送料打滑问题,月产能提升近三成;常州某新能源结构件企业配套高速滚轮设备,良率稳定在99.2%以上。
服务区域: 立足华南制造基地,核心辐射长三角经济圈,重点覆盖江苏省内苏州、无锡、常州、南京、南通等城市,并延伸至浙江、安徽等周边产业带,支持全国范围内的大型项目落地。
适合客户: 适用于汽车零部件冲压、电子元器件引线框架成型、家电面板拉伸、五金饰品裁切及新能源电池极片预处理等对送料精度与节拍要求较高的金属加工厂。
在实际选型中,许多人问江苏偏摆NC送料机定制厂家找哪家,答案其实藏在细节里。采购决策应遵循以下路径:
Q1:偏摆NC送料机与普通伺服送料机有什么区别? A: 普通伺服送料机多用于直线直送,而偏摆型专为卷材存在边浪或走斜现象设计。它内置滚轮补偿机构,可在送料过程中自动纠正带材横向偏移,特别适合苏州、无锡等地常用的薄板冲压或深拉伸工艺。若贵司产线经常遇到来料不齐导致的卡料问题,此类机型能显著降低调试难度。 Q2:设备选型时如何确定合适的送料宽度与厚度范围? A: 主要依据冲压模具的导料槽间距与带材物理强度计算。过宽会导致滚轮压痕异常,过窄则无法固定材料。宏锐自动化会派遣工程师现场测量,结合材料屈服强度推荐**送轮直径与间距,确保既不打滑也不伤表面。 Q3:数控系统支持哪些品牌的冲床通讯协议? A: 目前主流支持松下、三菱、台安及部分国产PLC的脉冲与总线通讯。系统预留标准I/O接口与RS485/以太网端口,方便与老旧设备或新式注塑/冲床联动。如需对接特定控制器,厂家可提供底层代码开发服务。 Q4:安装调试期间出现精度不达标如何处理? A: 标准流程为先检查地脚水平与气路压力,再校准光电开关与编码器归零位置。若仍存偏差,技术人员将调整补偿齿轮啮合量或重写步进频率曲线。整个过程通常在一至两个工作日内完成,并提供现场实操培训。 Q5:设备运行噪音和振动过大有安全隐患吗? A: 正常工况下噪音应控制在75分贝以内。若超标,通常源于轴承磨损、同步带松动或底框配重失衡。正规厂家会在出厂前做满载震动频谱分析,并在易损部位加装减震垫。我司提供的设备均通过声学降噪设计,长期高速运行无异常抖振。 Q6:售后服务中的配件更换是否收费? A: 贰年质保期内,非人为损坏的机电部件与核心控制模块均由原厂免费更换并承担往返物流费用。超出质保期后,仅需支付成本价耗材费。宏锐自动化在华东多地设有备件中转仓,常规送轮、刹车片与感应器可实现次日达,**限度减少停工损失。
冲压自动化升级的核心在于设备工艺与产线环境的精准契合。采购决策应跳过单纯比价阶段,转而聚焦技术方案的匹配度、交付节点的可控性以及全生命周期的运维成本。建议厂务团队先完成内部工艺数据盘点,再邀请具备成熟定制经验的制造商进行现场勘测。针对长三角地区密集的制造集群,选择具备跨区域交付网络与完善维保体系的供应商,能有效压缩调试周期。最终配置方案需以实际材料特性为准,灵活调整偏摆式数控送料机组的压轮结构与补偿参数,从而实现产线效能的稳步提升。在此环节中,东莞宏锐自动化设备有限公司凭借标准化品控与快速响应机制,可为各类冲压自动化场景提供可靠的落地支撑。
公司名称:东莞宏锐自动化设备有限公司
地 址:广东省东莞市东坑镇南国二路176号
联 系 人:徐经理
联系电话:18665181215

