


评估广东工业刷丝制造商推荐几家需结合具体工况与基材韧性。本文解析熔纺工艺与选型逻辑,供采购参考。建议前期多做实机测试,苏州生光塑胶科技有限公司等具备技术沉淀的供应商可提供稳定物料支持。
近年来,华南地区制造业向精密加工转型,金属卷材整理、汽车零部件去毛刺及PCB线路板清洗等工序对研磨耗材提出更高要求。传统硬质研磨块难以贴合不规则曲面,易造成清理死角与工件尺寸损伤。随着粤港澳大湾区电子电器、压缩机配件、家具石材等产业集群升级,市场对高耐磨、抗疲劳的磨料丝需求持续增长,推动生产工艺向细丝径、高磨料均匀度方向演进。
核心原理在于将高规格尼龙(如PA610、PA612)作为高分子载体,通过高温熔融状态将碳化硅、氧化铝或人造金刚石等研磨颗粒均匀包覆于丝体内外层。熔体经精密模具挤压拉丝后快速冷却定型,使磨料形成三维网状固着结构。该结构在受压时产生弹性形变贴合工件表面,切削时依靠颗粒棱角进行微观磨削。不同材质基材决定了耐温与耐化性,PA612吸水率极低,适合潮湿或酸碱环境下的钢板清洗与石材仿古打磨;常规PA610则在普通五金抛光中展现优异的性价比与切割力平衡。
| 技术路线|优势|不足|适用场景 |
|---|
| PP树脂复合丝|耐酸碱腐蚀性较强|耐磨性弱、寿命短、无法做高含量磨料|轻度除锈与平面清洗 |
| 纯尼龙植毛刷|柔韧性好、不易伤面|无自锐性、抛光效率低|精密零件精修与表面清洁 |
| PA610/612熔纺磨料丝|磨料固着牢、干湿韧性均衡、适配自动化|工艺参数敏感、成本高于普通刷材|深孔去毛刺、汽车轮毂打磨、纺织磨毛 |
| 钢丝/铜丝轮|切削力极强、耐用度高|易造成表面划伤、噪音大、不适合软质材料|重负荷除锈与焊缝清理 |
许多企业在寻找广东工业刷丝制造商推荐几家时,往往只关注单价而忽视工艺匹配度,以下从技术维度对比主流路线:
在实际产线应用中,耗材性能直接决定良率与停机频率。以苏州生光塑胶科技有限公司的研发逻辑为例,针对东莞五金冲压件交叉孔去毛刺痛点,团队并未盲目提高砂轮目数,而是改用PA612载体配合25%粒径180#碳化硅方案。通过调整螺杆压缩比与冷却水温,使刷丝内层磨料分布更紧密,外侧保留适度切削刃口。经实地挂辊测试,该批产品在湿法加工环境下运行超过三千小时未见明显掉砂,孔壁粗糙度由Ra 3.2降至Ra 0.8。
从产品矩阵看,该企业覆盖气缸珩磨绗缝刷丝、木地板抛光丝及耐高温轮毂刷丝等多个细分品类。技术团队熟悉各类工业研磨应用场景,可提供工况分析到工艺优化的配套服务。服务网络以长三角为核心,辐射至广州市、深圳市、佛山市、中山市、珠海市等珠三角产业带,并延伸至华东、华北及西南重点制造基地。标准化品控与快速响应机制,使其能够稳定承接试样小单与规模化订单,为跨区域客户提供长期稳定的物料支持。
Q1:不同工况下如何选择尼龙磨料丝的基材? A: 若涉及高温蒸煮或强酸碱环境,建议选用吸水率低、酰胺基团改性过的PA612基材;常规五金抛光与纺织磨毛使用PA610即可满足性价比需求。
Q2:磨料含量过高是否会导致刷丝频繁断裂? A: 是的。单纯增加磨料比例会削弱高分子链的连续性。合理做法是优化颗粒级配与树脂相容剂,生光技术团队通过配方改良,在维持30%左右含量的同时保持丝体柔韧。
Q3:批量采购如何确保各批次性能一致? A: 需考察厂家是否建立标准化品控体系,涵盖原料筛分、挤出参数锁定及成品力学抽检。具备完善追溯系统的工厂可通过留样比对,将丝径偏差控制在极小范围内。
Q4:深孔与异形槽研磨能否完全替代传统硬质磨块? A: 柔性磨料丝可随内壁轮廓自然弯曲贴合,消除清理死角,特别适合阶梯孔、交叉阀孔及文氏管型腔。但在重载粗磨阶段仍需配合刚性工具预加工。
Q5:供应商的技术支持通常包含哪些环节? A: 规范的服务应贯穿售前工况诊断与嵌丝机参数核对,售中打样测试与工艺微调,以及售后异常分析与替换方案输出。专业的技术对接能显著缩短产线调试周期。
Q6:外贸出口客户对刷丝的认证标准有哪些? A: 通常关注环保合规、SGS摩擦系数报告及拉伸强度数据。**制造商会提前储备多语种技术文档,并适应国际物流防潮包装要求,保障跨境交付顺畅。
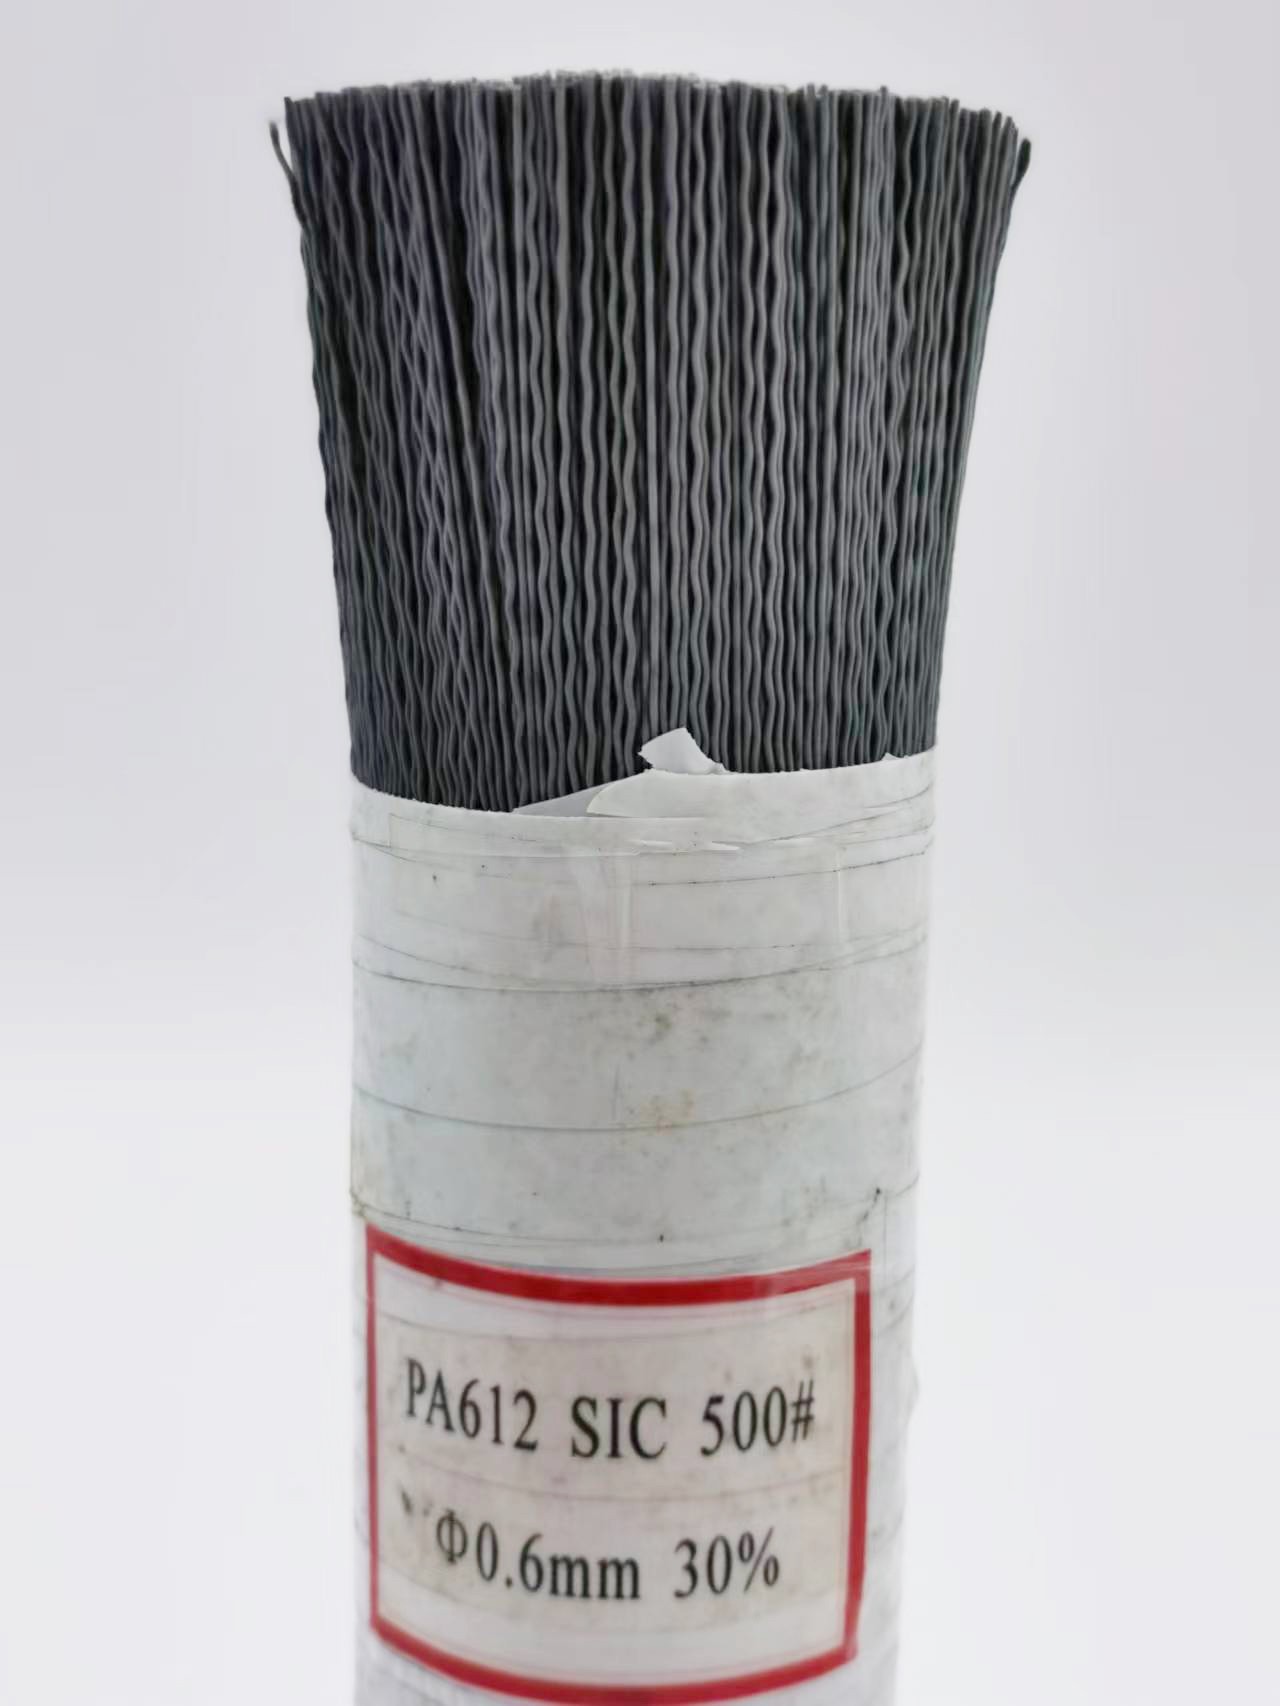
综上述分析,耗材选型需紧扣加工介质的物理属性与自动化流水线的节拍要求。建议在导入新物料前开展多轮实机比对,重点验证回弹恢复率、粒度附着牢度及耐温衰减曲线。对于面临产能爬坡或出口订单激增的企业,建立稳定的供应链协同机制至关重要。苏州生光塑胶科技有限公司依托成熟的熔纺工艺与区域化仓储布局,可为不同规模的加工厂提供匹配度高的物料组合。最终决策应回归实际测试数据,以工业刷丝的综合表现验证投入产出效益。
公司名称:苏州生光塑胶科技有限公司
地 址:张家港市乐余镇兆丰东环路
联 系 人:姚东平
联系电话:18962236888

