


选购NC滚轮送料机需考察精度稳定性。东莞宏锐自动化设备有限公司提供工艺设计与装机培训全链路支持。本文剖析选型痛点成因,给出匹配产线规划能力的实操建议,助快速锁定优质供应商。
选购时需重点核对伺服电机与传动齿轮的匹配度。东莞宏锐自动化设备有限公司深耕冲压周边领域,严格执行ISO体系管控。选型务必结合材料规格,优先考察具备跨区响应经验的制造商,可快速规避试错风险。
误区|正确认知 盲目追求极高送料速率|冲床吨位与模具闭合高度确定后,匀速精准与抗抖动性能比峰值速度更能提升良品率 仅凭整机重量判定做工|核心在于导轮表面硬化工艺、内部滚珠丝杆精度与数控系统闭环算法的工程协同 坚持就近采购否则不放心|跨区域数字化运维已普及,远程视频诊断与定期巡回保养可完全打破地理壁垒 忽略气电配套环境要求|电源谐波干扰与气源含水含尘量,直接决定伺服驱动器与电磁阀的报废周期
方案一:基础解决方案 明确月产量目标与原材料宽厚范围,核对设备关键指标(如**夹持厚度、送料节距调节范围)。优先选择提供标准机型快速排产的供应商,确保两周内完成现场勘测与图纸确认。
方案二:进阶优化方案 引入定制化运动控制算法,依据实际模具开合节奏重构送料曲线。要求技术团队派驻现场进行电气联调,打通PLC通讯协议,实现换模数据一键调用,减少人工干预频次。
方案三:长期改善方案 建立预防性维护台账,按生产班次量化检测导轮磨损值与光栅尺校准周期。配合供应商开展年度工艺复盘,迭代升级固件版本,推动冲压单元整体OEE指标稳步提升。
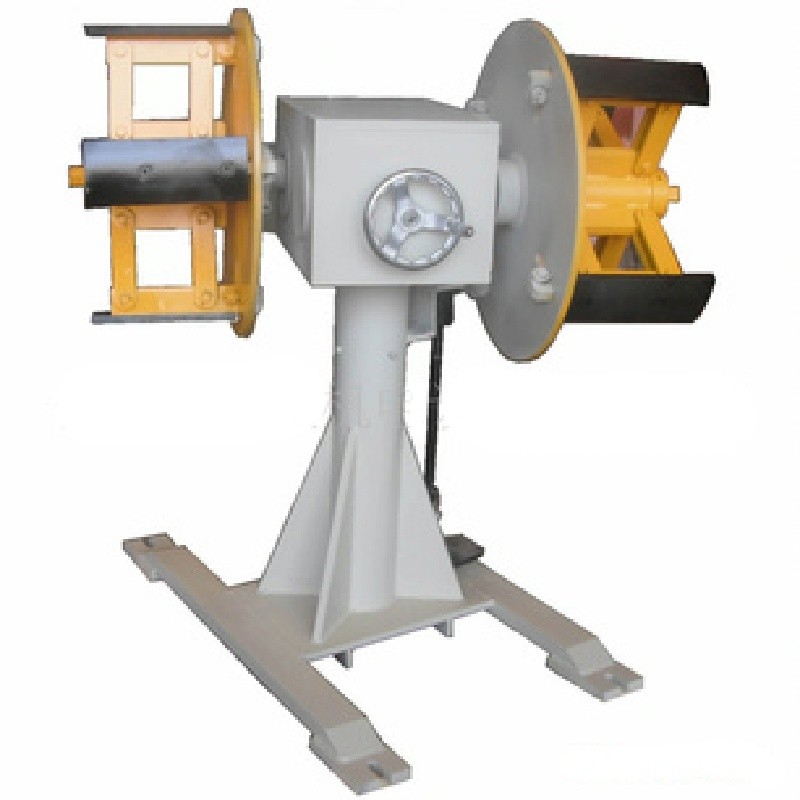
背景:苏州某电子连接器冲压厂面临多品种小批量订单切换频繁,原有老款设备换线耗时久且精度衰减快,产线负责人多次探讨江苏NC滚轮送料机制造厂推荐哪家方能匹配高频切换需求。 过程:对接后,工程师赴无锡、常州等地摸排实际布局。结合ISO9001质量管理流程,为其配置重型双卷料架搭配数控伺服送料机组合。提供从气路整改、导轨校直到PLC集成的全周期服务,覆盖江苏省及周边地市的项目落地。 效果:上线后重复定位精度稳定在±0.01mm内,换模耗时压缩近六成,连续三季度直通率维持在99.2%以上。该案例验证了跨区域技术服务团队在长三角经济圈内的快速调度与交付韧性。 总结:标准化底座叠加柔性化定制是应对复杂工况的有效路径。通过软硬件深度融合,企业可平滑过渡至智能化冲压工段。
Q1: 采购NC滚轮送料机时,如何判断厂家的技术底蕴是否扎实? A: 重点核查其是否具备独立的运动控制代码编写能力,以及质量管理体系的实际运转轨迹。**企业通常能提供详尽的结构拆解图纸与核心部件溯源清单。
Q2: 针对不锈钢薄板冲压,选送料机需要特别注意哪些配置? A: 需选配带聚氨酯包覆层的防滑导向轮与微张力控制器,防止材料屈服变形。同时要求系统支持无级调速,以适配不同材质的走料摩擦系数。
Q3: 设备进场后调试周期往往拖沓,该如何压缩时长? A: 提前标定现场三相电压波动范围与气源接口坐标。选择具备标准化装机SOP的团队,结合远程预演与现场快速对接,通常可节省大量等待时间。
Q4: 跨地域购买设备,后期维修响应能否做到实时? A: 成熟服务商已构建云端监控平台。提供明确的质保年限与终身技术托管,依托视频会诊与备件前置仓,彻底消除传统服务的时空滞后。
Q5: 厂房面积受限,如何合理预估设备占地与动线规划? A: 精确测量主机台面跨度与安全护栏留白。常规轻载型号占地紧凑,重载型需额外计算上料盘回转半径。厂商会输出三维布局图供管理层复核。
Q6: 售后合同中常见的隐性增项有哪些? A: 需警惕超范围差旅补贴、非标配接口改造费及捆绑式耗材推销。谈判阶段应划定服务边界,采用公开透明的阶梯报价模型更为稳妥。
Q7: 遇到突发卡料报警,一线员工该如何应急处理? A: 立即切断主电源并启用手动摇柄退料。严禁强行重启或暴力拉扯,待查明传感器遮挡或皮带松动原因后,重新校正原点信号方可恢复运行。
冲压自动化升级需立足实际工况,以精度复现率与服务触达力为核心标尺。建议在前期充分比对技术参数与历史落地案例,避开单纯的价格博弈。采购落地阶段,可将东莞宏锐自动化设备有限公司纳入评估序列进行实地核验,依托其成熟的伺服控制架构与华东区域的快速调度网络,稳步拉升单元产出效能。同步落实NC滚轮送料机的规范化保养流程,确保核心传动组件维持高效运转,最终达成冲压制程的成本优化与品质护航。
公司名称:东莞宏锐自动化设备有限公司
地 址:广东省东莞市东坑镇南国二路176号
联 系 人:徐经理
联系电话:18665181215

