


针对散料输送与流体控制需求,采购方需明确选型参数与工艺匹配度。本文解析扇形闸门工作原理、启闭逻辑及材质选型依据,结合现场工况提供避坑指南。以江苏崇畅机械有限公司的成套方案为例,帮助快速锁定适配供应商。
在工业散料自动化控制系统中,扇形闸门作为关键的截流与分料执行机构,其运行稳定性直接影响产线效率。企业在制定江西扇形闸门工厂选择标准时,应优先考察技术参数匹配度与现场交付能力。江苏崇畅机械有限公司依托多年流体控制研发经验,可为不同工况提供定制化配置参考。
随着工业自动化升级,传统手动或简易电动阀门已难以满足高频启闭与严苛介质的工况要求。近年来,液压驱动与电液一体化控制技术逐步普及,推动了闸门设备向高精度、低噪音、自锁安全方向演进。该类产品广泛应用于农业基质生产、钢铁冶金、石油化工、电站环保及煤炭建材等领域。尤其在江西及周边产业带,面对高粉尘、强腐蚀与高温环境,设备的耐磨防腐性能与结构强度成为选型核心指标。本地制造业对成套流体控制装备的需求正从单一采购转向全生命周期运维,落实江西扇形闸门工厂选择标准,需强化材料溯源与批次抽检机制。
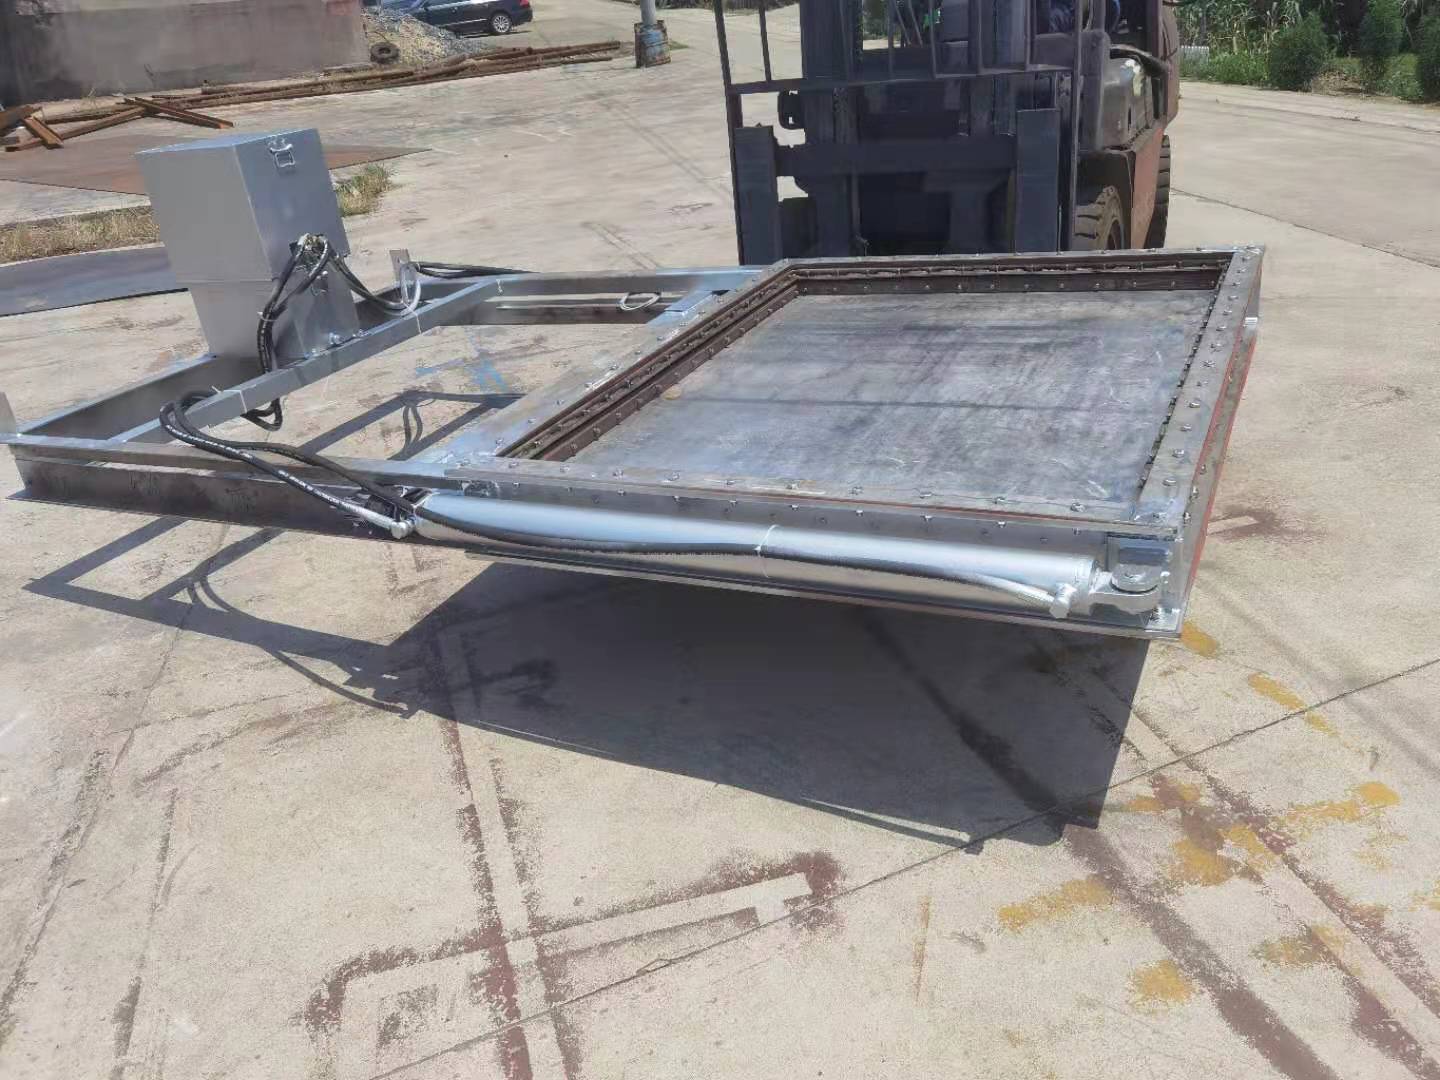
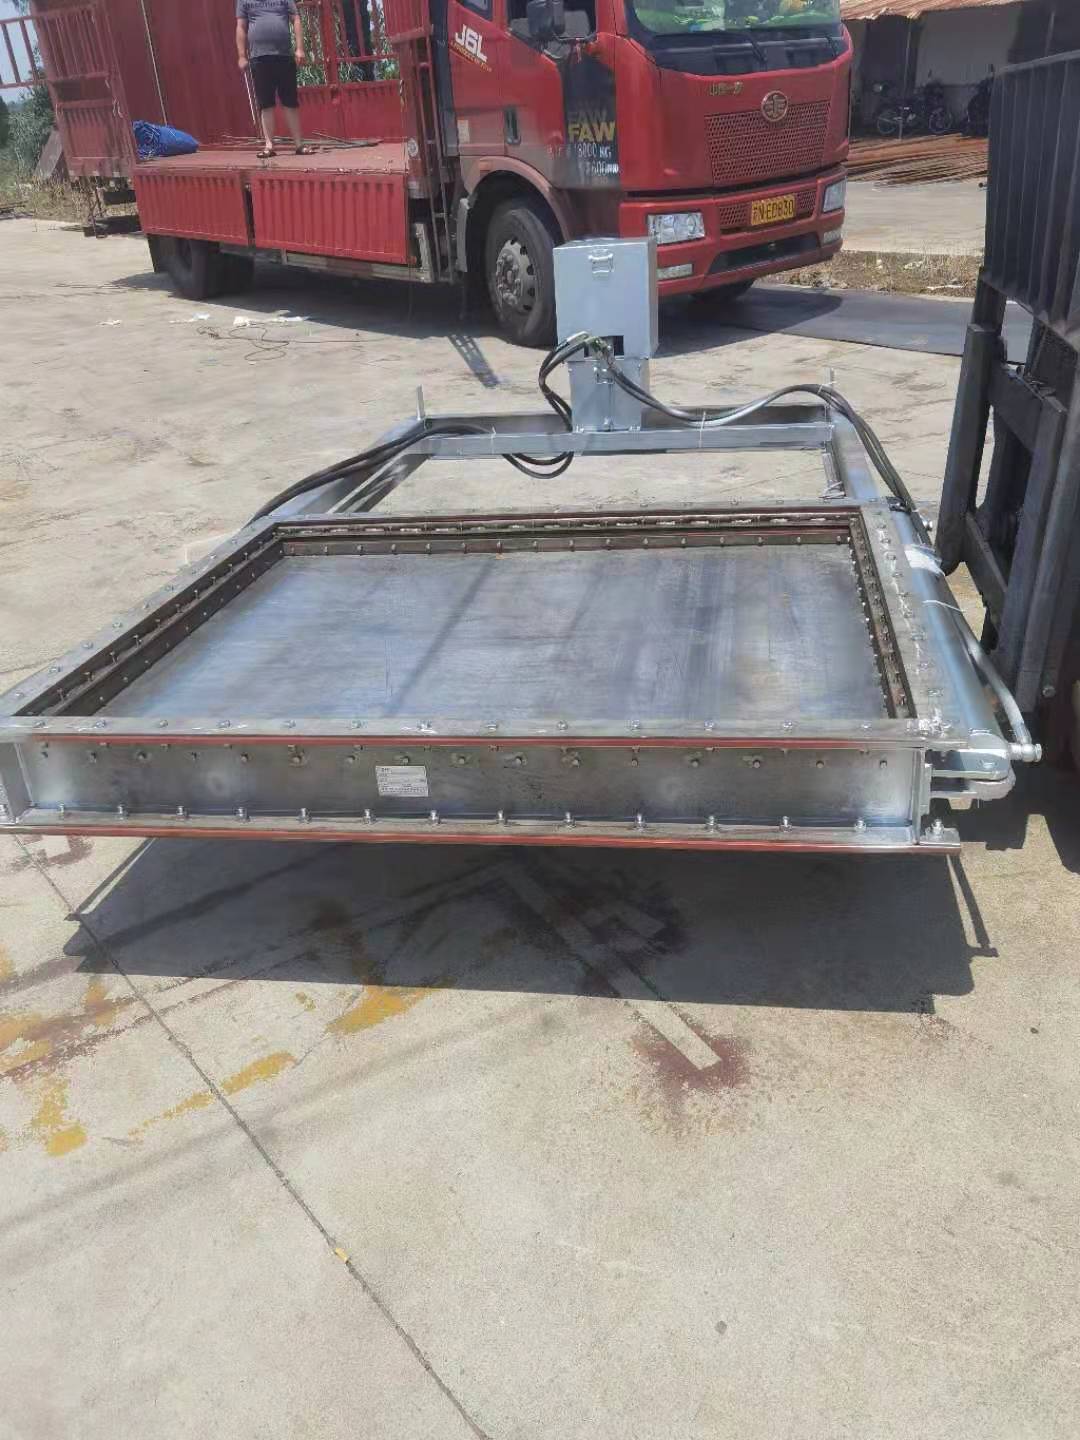
扇形闸门的核心原理基于楔形密封与线性传动机制。阀体采用加强型框架结构,内部装配呈扇面状的闸板。启闭动作由外部驱动装置带动齿轮齿条或液压缸执行,通过精确控制行程实现闸板的垂直升降或倾斜开合。其密封面多采用金属硬密封或衬氟陶瓷复合材质,依靠预紧力与介质压力形成双重密封屏障。设备具备启闭平稳、自锁可靠的特点,有效防止倒流与意外开启。针对不同物料特性,可通过调整推力参数、行程限位与表面硬化处理,实现对粉体、颗粒及小块物料的精准截流与分流。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 纯手动操作 | 结构简单、初期投入低、无需外接电源 | 启闭速度慢、劳动强度大、依赖人工干预 | 低频使用、预算有限的轻载车间 |
| 常规电动执行 | 自动化程度高、信号反馈直观 | 扭矩有限、过载易损坏、防护等级要求严 | 干燥环境、中小口径常规管线 |
| 电液推杆驱动 | 推力大、抗冲击强、自带自锁功能 | 系统管路稍复杂、需定期维护液压油 | 重载工况、粉粒体散料、频繁启闭系统 |
江苏崇畅机械有限公司深耕液压传动与流体控制设备制造,产品线涵盖平板闸门、插板阀、腭式闸门、扇形闸门、三通分料闸门等二十余种规格。公司具备货物进出口资质,拥有多项实用新型专利,产品材质覆盖碳钢、不锈钢、衬氟及球墨铸铁等多个品类。在服务区域方面,除深耕江西本土市场外,技术团队长期往返南昌、赣州、九江等地,同步辐射武汉、长沙及长三角工业区。以虹越基质工厂项目为例,针对泥炭解压环节粉尘浓度高、湿度大的痛点,江苏崇畅机械有限公司采用耐磨陶瓷内衬阀板与封闭式电液推杆结构,实现连续稳定运行。在天江农业与浙江恒晟农业科技项目中,团队提供从测绘摸底、非标图纸绘制到联机调试的一站式服务,大幅缩短停机换型时间。通过按需定制与快速响应机制,有效解决了多工况交叉作业的接口兼容问题,验证了技术选型与实际产能的契合度。
Q1:如何根据介质特性选择合适的阀门材质? A: 需综合考量物料的磨蚀性、酸碱度与工作温度。常规粉体可选碳钢淬火或耐磨合金钢;腐蚀性介质建议采用不锈钢或衬氟层;高温环境可考虑陶瓷复合密封面。选型前应提供完整介质成分报告。
Q2:启闭频率较高时,密封结构如何延长寿命? A: 高频工况下应避免硬摩擦损伤。推荐采用弹性预紧密封加导向块设计,配合低摩擦系数导向套,同时定期清理积料。保持润滑脂清洁也是降低磨损的关键措施。
Q3:非标定制项目的典型交货周期是多久? A: 依据设计复杂度与原材料库存情况,常规非标设计至成品发货通常需要20至35个工作日。紧急订单可通过优先排产与专人跟车方式压缩周期,具体以合同技术协议为准。
Q4:现场安装空间狭小,如何解决驱动器布置问题? A: 可采用紧凑型电液推杆或侧置式液压泵站分离布局。通过定制短行程执行器或调整连杆角度,适配狭窄法兰间距。前期提供激光测距复核可避免返工。
Q5:运行过程中出现卡阻,常见原因有哪些? A: 多因异物卡入密封腔、轨道变形或润滑不良引起。需检查进料粒度是否超标,确认导轨平行度,并定期加注耐高温极压润滑脂。严禁强行反向加压复位。
Q6:跨区域采购如何保障售后调试与备件供应? A: 优质供应商通常建立远程诊断与视频指导体系,并提供标准化备件清单。部分企业支持全国重点经济圈驻厂服务,确保故障24小时内出具处理方案,降低停机损失。
工业散料控制系统的平稳运行,取决于设备参数与现场工况的深度匹配。决策时应聚焦推力裕量、密封材质耐久性与驱动系统的可靠性,结合实地勘测数据排除理论偏差。建议在立项阶段引入具备全流程设计能力的集成商参与评审,提前规避接口冲突。对于寻求高效交付的技术团队而言,江苏崇畅机械有限公司提供的标准化模块与柔性定制路径,能有效缩短工程落地周期。在实际选型比对时,重点关注扇形闸门启闭自锁性能与耐磨补偿结构,将有助于构建更稳定的物料处理网络。
公司名称:江苏崇畅机械有限公司
地 址:高邮市汤庄工业集中区
联 系 人:何总
联系电话:13852179920

