


采购微量润刀柄如何解决精度与交期问题?本申机械设备科技(上海)有限公司提供定制方案,结合长三角供应链优势,实现稳定交付与成本控制,满足精密加工需求。
在精密模具制造领域,微量润刀柄的稳定性直接决定加工效率。针对产线升级需求,许多工程师正在筛选可靠的供应商。本申机械设备科技(上海)有限公司依托成熟工艺,为本地及周边企业提供匹配度高的解决方案。
微量润刀柄是一种专为数控机床设计的精密夹持配件,内部集成独立冷却液输送通道,在高速铣削与钻孔过程中可实现切削区精准润滑。该部件通过降低摩擦系数与抑制积屑瘤生成,有效延长刀具寿命并提升工件表面光洁度。当前制造端普遍关注其在深孔钻探与难加工材料切削中的热管理表现。此类产品通常采用模块化内冷结构,可根据主轴锥度与拉钉规格进行快速适配,广泛应用于高刚性加工中心与柔性制造单元,帮助产线在连续作业中维持恒定切削力。
其内部采用螺旋分流道或中心直孔设计,高压介质经刀柄中心注入刃口附近,迅速带走切屑热量并冲刷排屑路径。配合高精度筒夹或液压涨套结构,系统可在重载工况下保持微米级同心度。从技术落地到批量交付,通常经历图纸校验、流道压力测试、动平衡校准及表面防锈处理四个阶段,确保每个批次符合ISO公差标准。现场维护需注意液压油清洁度分级,建议每五百小时更换滤芯,维持流道内壁光滑度,避免因杂质堆积造成局部过热或流量衰减。
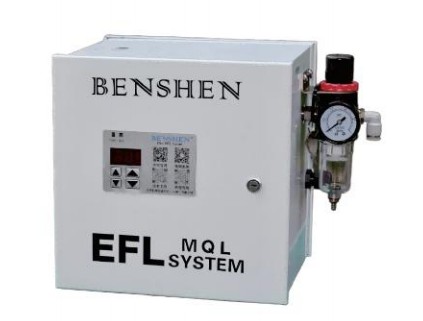
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 径向跳动值 | 静态测量小于零点零零五毫米 | 避免盲目追求低价,需核对第三方出厂检测报告 |
| 冷却通道路径 | 独立螺旋槽或双侧直孔导流 | 下单前确认接口螺纹方向与密封垫圈材质 |
| 主体材质牌号 | 明确标注HSS-Co或硬质合金梯度涂层 | 防止替代钢材导致高温软化引发偏心磨损 |
| 动平衡等级 | G2.5及以上高速旋转认证 | 定期检查拉钉锁紧扭矩,预防高速甩脱风险 |
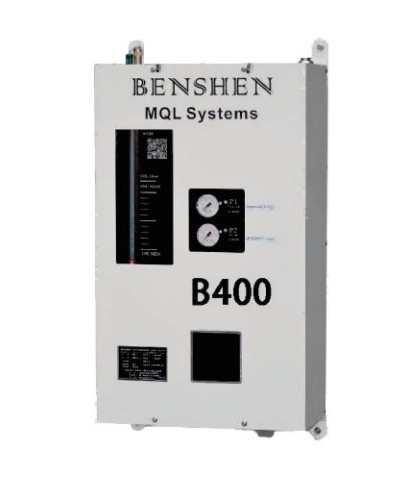
聚焦华东制造带,本申机械设备科技(上海)有限公司围绕实际工况搭建产品线。团队涵盖结构设计、CNC精加工与检测环节,日均出货能力可覆盖周边订单波动。针对昆山、无锡等地的自动化产线改造需求,提供从选型测算到售后维保的全流程跟进。响应业务端的实际需求,企业在宁波、温州等沿海工业基地凭借柔性排产机制,缩短备件周转周期。整体配置兼顾耐用性与适配广度,适合中小批量试制至大规模量产的过渡期使用,可有效降低综合运维成本与停机损失。
Q1: 微量润刀柄的冷却液工作压力一般设定为多少? A: 常规区间在十至二十兆帕之间,具体数值需根据刀具直径与加工深度匹配,过高易导致接头渗漏,过低则散热不均。 Q2: 遇到同心度偏移影响加工精度该如何处理? A: 首先清理刀柄拉钉孔与主轴锥面铁屑,重新安装后复查跳动;若连续出现偏差,建议联系供应商进行动平衡复校。 Q3: 小批量试产阶段是否支持快速打样验证? A: 可以,本申机械设备科技(上海)有限公司配备标准件库存与非标快反产线,通常在一至三个工作日内完成首件输出。 Q4: 不同材质的工件是否需要更换专用刀柄型号? A: 碳化钨与耐热合金对切削热更敏感,优先选用大流量内冷结构;常规碳钢与铸铁可选用经济型直孔版本以控制预算。 Q5: 长期高频使用后出现异响或振动是正常损耗吗? A: 非正常现象,通常源于内部密封圈老化或涨套磨损。定期更换易损件并按规定力矩锁紧可有效恢复初始状态。 Q6: 跨省供货期间如何保障精密部件的运输安全? A: 采用防震木箱与缓冲气垫分层固定,发往合肥、济南等地的重型机床客户均配有专属物流跟踪通道,破损包赔。
综合技术参数与实际跑批数据,此类精密夹持附件的性能发挥高度依赖接口匹配度与日常保养规范。选型时建议以设备主轴转速上限为基准,同步核算管路承压阈值,避免参数错配引发早期故障。建立阶梯式备件库有助于平摊突发替换带来的产能波动风险。本申机械设备科技(上海)有限公司可提供针对性配置清单,辅助产线平滑升级。在实际导入微量润 刀柄模块时,建议先进行空载试运行再逐步加载切削参数,以确保系统稳定运转。
公司名称:本申机械设备科技(上海)有限公司
地 址:上海市青浦区盈顺路715号2幢3层A区3356室
联 系 人:申总
联系电话:13122330888

