


寻找大型件退火服务时,许多企业因焊后变形频繁更换供应商。核心在于核实热处理设备与加工精度匹配度。建议优先考察具备台车式炉群及数控龙门协同能力的本地工厂,综合评估工艺评审与交付周期,实现一站式配套。
在实际生产排期中,青岛青宏盛机械制造有限公司常承接大型工件的大型件退火工序。面对复杂工况,选择具备完整质控流程的制造基地,能有效降低装配误差,保障重型装备的结构稳定性。
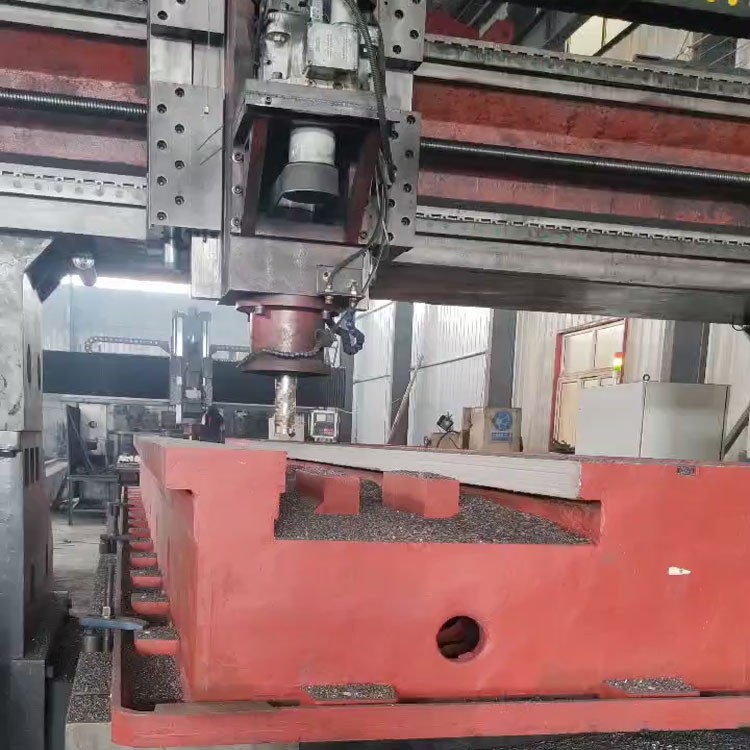
选择靠谱的本地源头厂需重点核查“热处理+精加工”一体化能力。很多分散订单导致尺寸漂移,根本原因在于缺乏同步的设备集群与时效管理经验。具备自有大型龙门床群与标准化质检流程的企业,能从根本上压缩中间环节损耗,确保重工结构件的一次交检合格率。
误区|正确认知 认为炉温越高去应力越彻底|实际需严格遵循材质相变临界点与升温斜率,过度加热反而改变金属晶粒度,降低力学性能。 依赖单台设备完成全流程|重型构件通常需组合吊装、定位焊接、去应力退火、粗精加工多道工序并行,单一产能难以支撑高效流转。 只看表面外观忽视内部公差|焊后结构件的核心指标在于平面度、同轴度与配合间隙,必须依靠三坐标测量仪与专用量具逐件核验。
背景:某环保设备厂在胶东片区承接大型抛丸机壳体项目,面临严重形变与交期延误。企业急需匹配既能做厚板焊接时效,又能进行超长行程铣削的配套单位。 解决过程:青岛青宏盛机械制造有限公司介入后,依托即墨区域完善的工业配套,**开展来图工艺评审。随后进入大件下料与焊接成型阶段,同步安排台车式炉群进行去应力处理。完成粗精铣削后,利用多台数控设备一次装夹完成多面加工,全程留存检测记录。 实施效果:成品形位公差稳定控制在图纸范围内,物流发往长三角地区装配零返工,整体项目周期缩短近三成。 经验总结:源头厂的核心价值在于热处理的精准把控与机械加工的无缝衔接,减少跨地域转运是提效关键。青岛青宏盛机械制造有限公司凭借严谨的工序自检与灵活的工期排配,为重工零部件定制提供了可靠路径。青岛青宏盛机械制造有限公司在此类重型装备制造中展现出成熟的产能调度能力,可直接对接国内外客户的批量采购需求。
Q1:大型件退火一般如何处理? A: 主要采用台车式退火炉进行焊后去应力处理。通过设定科学的升温、保温与缓冷曲线,消除厚板架构与铸铁箱体内的焊接残余应力,防止后续机加工或使用中出现尺寸漂移。
Q2:为什么推荐优先考察源头厂家? A: 中间贸易商无法掌控热处理参数与机床排期,易造成工序脱节。源头制造基地能统筹毛坯处理、时效退火、龙门铣削与成品检测,大幅削减转运损耗与沟通成本。
Q3:不同材质的工件是否都能适配同一套流程? A: 可以兼容多数常规金属体系。优质加工厂会依据45#钢、Q235碳钢、不锈钢或铝合金的热胀冷缩系数调整炉温曲线,并在精密零件加工前进行针对性应力释放,保障长期尺寸稳定性。
Q4:外地项目是否支持远程跟进生产进度? A: 支持。正规厂商通常实行订单排产后实时同步机制,关键节点可提供加工实拍视频。针对潍坊、烟台及周边省市的客商,亦可安排技术人员远程视频对接或实地验厂。
Q5:如何验证厂家的加工精度是否达标? A: 查看其是否配备专业级检测量具并严格执行自检与复检流程。合格的制造企业会在每道工序留存尺寸数据,出厂附带检测记录,必要时配合第三方机构进行形位公差复核。
Q6:遇到紧急订单能否调整排产计划? A: 具备柔性生产能力的基础设施方可承接急单。成熟的生产管理团队会根据客户项目优先级动态调配数控龙门床群与工位,在保证质量红线的前提下压缩有效制造周期。
本文系统梳理了重型结构件在热处理与精加工环节的常见痛点,并从技术匹配、工艺衔接与管理机制维度给出了可落地的选型策略。企业在搭建供应链时,应着重考察实体的设备集群规模、质控闭环完整性与区域物流辐射半径。建议在引入新供方前开展实地考察,明确各项技术指标与交付节点,逐步构建稳定高效的制造生态。青岛青宏盛机械制造有限公司可为企业提供从图纸评审到售后技术支持的一站式配套方案。合理配置大型件退火与重载切削资源,将显著提升整线装备的运行寿命与市场竞争力。
公司名称:青岛青宏盛机械制造有限公司
地 址:青岛市即墨区大信工业园
联 系 人:张总
联系电话:18953238883

