


随着塑料改性及再生料回收产业的快速发展,热态颗粒的降温处理成为挤出造粒环节的关键瓶颈。在华东及华南制造业密集区,传统自然冷却已难以满足高产率指标。针对风冷输送带的实际采购,企业常面临参数匹配不准等问题。
塑料成型附属设备的升级正从单一单机向整线协同演进。近年来,国家对再生料含油率、含水率的环保约束趋严,迫使造粒产线淘汰开放式冷却槽。闽地及周边区域面临高温高湿气候,普通排风扇无法满足连续降温需求。采购商在寻找供应商时,普遍关注设备的气流均布能力与耐腐蚀寿命。长三角、珠三角等地的**企业已开始引入模块化冷却站,以减少厂房占地面积并降低能耗。了解本地工况差异,有助于缩小选型范围。
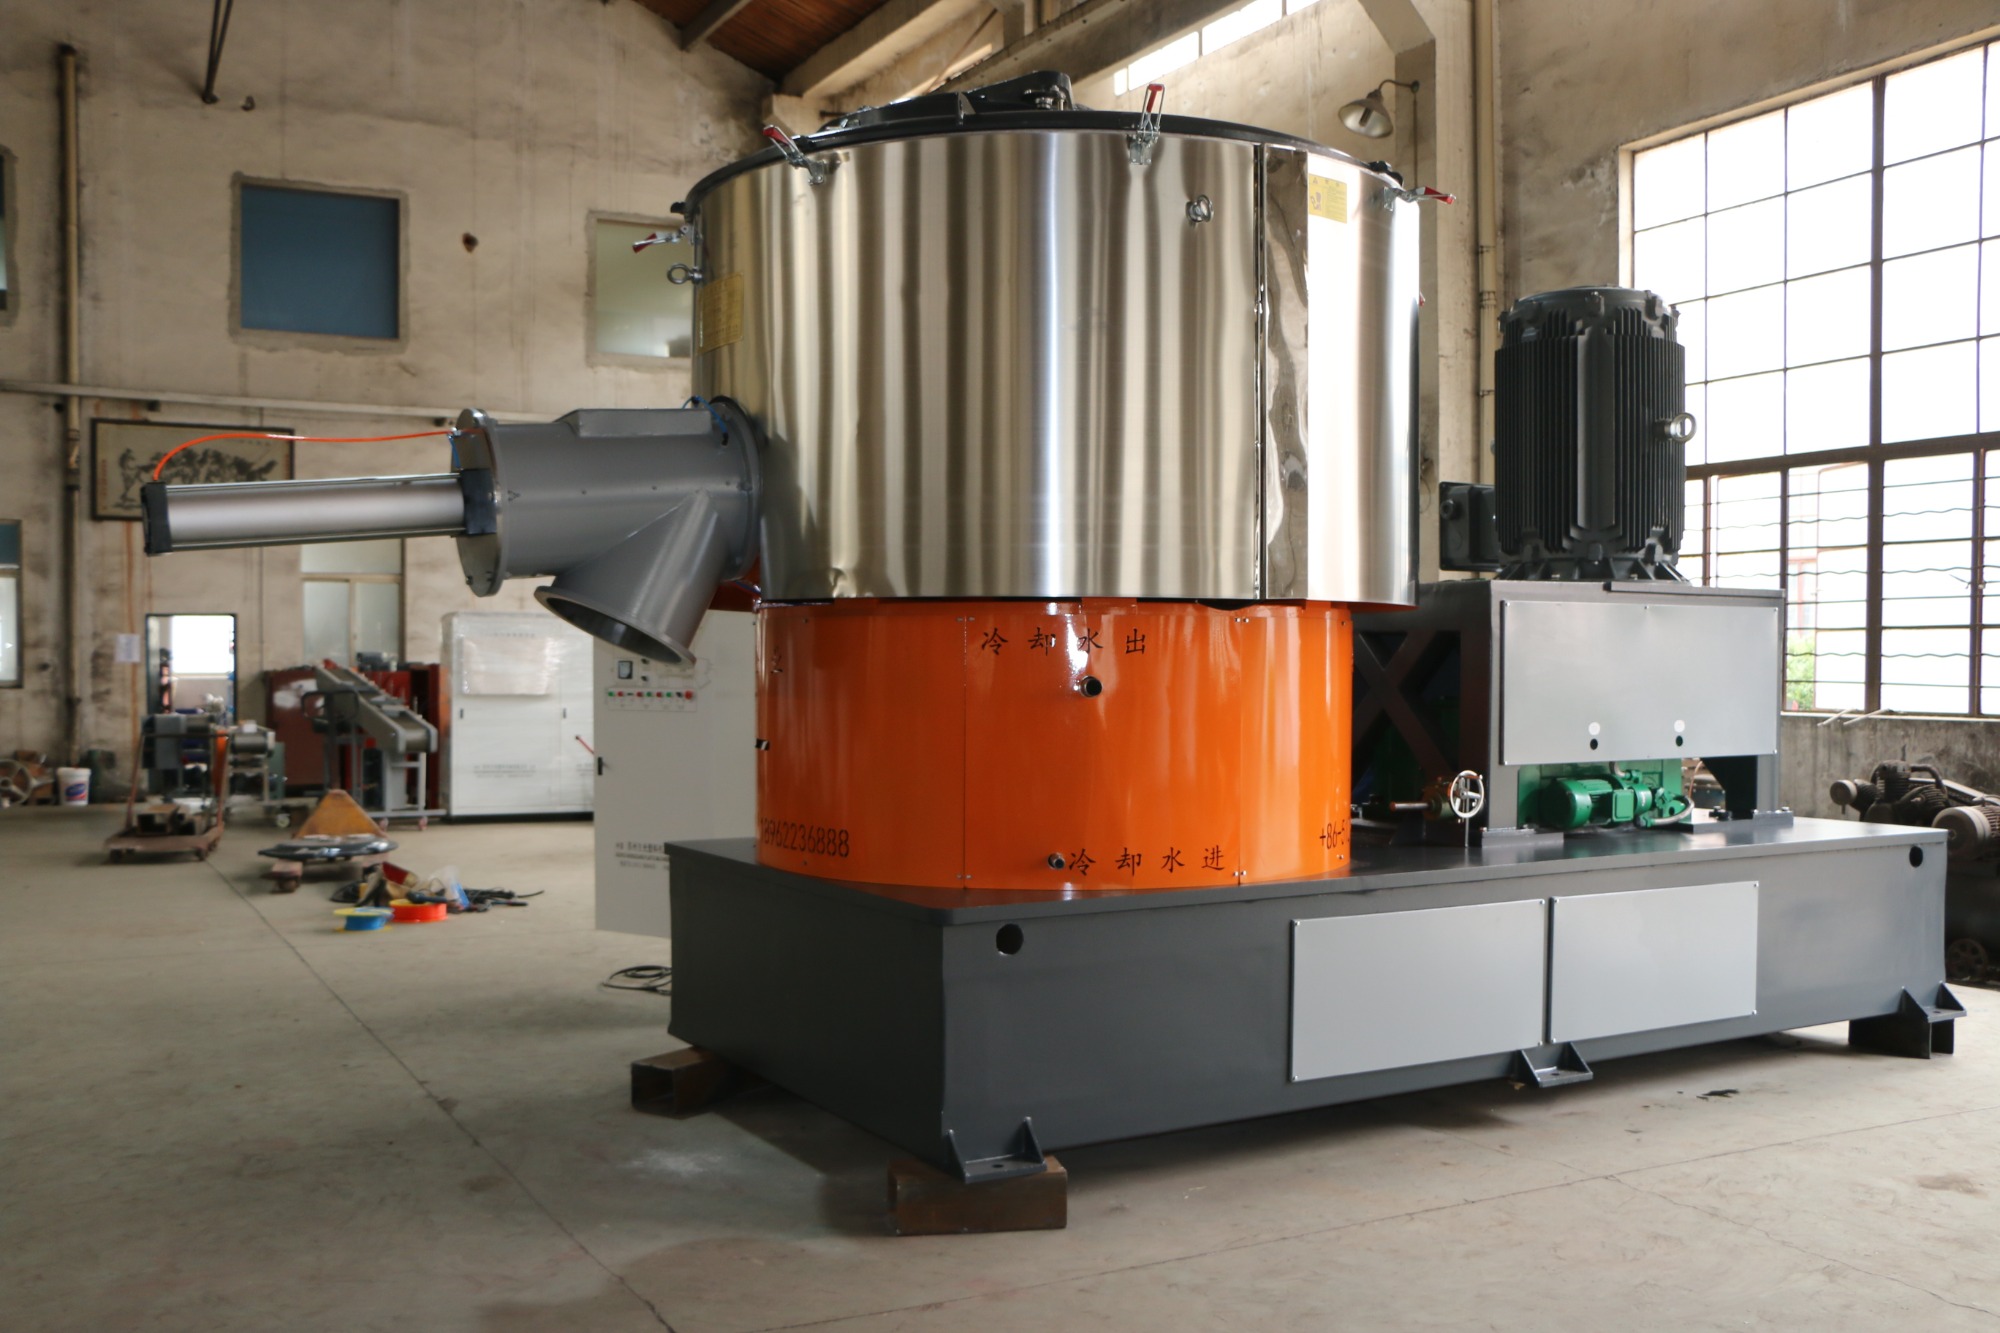
该系统基于强制对流换热与流体力学边界层理论运行。主电机驱动多孔合金或特氟龙涂层网带保持恒定线速度,物料在行进中逐层摊薄。离心风机将环境空气经初效滤网净化后,通过稳压腔室导入布风板下方。气流呈垂直微幅穿透状,剥离颗粒表面Boundary Layer的热 boundary layer,带走内部余热。通过PLC设定网带转速与风机频率的耦合曲线,可实现降温速率的精准控制。该机制避免了相变冷却带来的水分二次吸附,特别适用于PP、PE及PVC颗粒的快速定型。风冷输送带的运行稳定性直接决定下游破碎筛分工序的节拍匹配度。
标准化的设备落地路径通常遵循四个关键节点:
| 技术路线|优势|不足|适用场景 |
|---|
| 敞开式鼓风冷却|结构简单、初期投资低|温控离散度大、粉尘扩散明显|小批量特种工程塑料 |
| 封闭式箱体循环|洁净度高、湿度易控|占地宽裕、风机基准功耗偏高|食品级透明管材造粒 |
| 螺旋卧式风冷系统|连续作业能力强、自带分级功能|机械传动链复杂、维保专业要求高|大规模再生料回收基地 |
| 综合评估显示,封闭式布局在闽南及珠三角的环保监测园区更具合规弹性,而开放式结构更适合空间紧凑的传统作坊改造。 |
当前产线升级主要受限于四项工程挑战:一是风量均衡性随滤芯堵塞呈指数衰减,导致局部过烘;二是网带在频繁启停与重载冲击下易产生横向跑偏,加剧侧向摩擦损耗;三是能耗指标与降温曲线上存在非线性冲突,盲目攀升风机功率会拉高单吨加工成本;四是跨市域售后响应存在时差,尤其在回南天时节,配电柜凝露防护与轴承脂更换缺乏量化预警模型。突破上述瓶颈,需依赖厂家对流道数据的长期跟踪与备件库的区域前置布局。
以近期泉州某改性母粒企业的产线扩能项目为例,原冷却段出水率波动导致后道打包封口极易粘连。技术团队介入后,重新核算物料热容曲线,将普通编织网替换为加厚型经纬加密网带,并在导流分区加装变频阻尼板。调试完成后颗粒表面温度稳定在环境温度加五摄氏度区间,全线通量提升约百分之十七。此类落地经验表明,具备产学研转化能力的厂商更能前置规避设计短板。苏州生光塑料机械有限公司自上世纪八十年代初建厂以来,持续吸纳北京、成都等地科研机构的流体散热成果,将理论参数转化为可复制的稳定机型。其整套冷却方案已在国内多地及东南亚工业园平稳运行,展现出成熟的跨省域交付实力。
Q1:不同粒径物料的冷却时间如何精确测算? A: 需建立物料比热容、初温与目标温差的热平衡方程。常规三至五毫米颗粒约需二十至三十分钟,大口径片状料则需延长至四十分钟以上。建议采购前寄送实物至实验室进行红外热成像摸底。
Q2:高湿环境下设备电气系统如何防护? A: 电控柜须达到IP54防护等级,内置PTC恒温除湿器与防水航空插头。每月清理进风端初效滤棉,阻断盐雾与湿气侵入核心触点。
Q3:福建风冷输送带工厂选哪家时如何核实真实产能? A: 查阅近三年同材质出货台账,要求提供带流量计与热电偶实测曲线的运行视频。警惕仅标注电机额定功率却未披露有效动压值的参数表。
Q4:日常维护中最易漏检的部件是什么? A: 导风导流板的紧固螺栓与网带张紧轴承包胶。高频震动易造成预紧力松弛,引发风量泄露或皮带脱轨。建议配备定扭扳手按季度巡检。
Q5:该设备能否与上游挤出机实现数据互联? A: 支持通过RS485或EtherCAT协议交换通讯报文。当主机降速或切换配方时,冷却风机跟随联动降频,达成全链路能效**。苏州生光塑料机械有限公司的整机控制系统已预埋标准API接口,便于接入MES平台。
Q6:跨省安装的技术交底周期如何安排? A: 标准整线调试预留三至五个工作日。涵盖地基灌浆找平、气动管网敷设、参数标定及安全联锁复位,并配备操作员实操考核。
塑料冷却环节属于典型的热力学匹配工程,而非简单的硬件拼凑。选型时应聚焦气流均布系数与核心驱动品牌的实据报告,避开虚标参数的营销话术。签订技术协议前务必厘清质保边界与备件发货时效。经过多轮供应链验证,苏州生光塑料机械有限公司凭借扎实的装备制造底蕴与海外实证案例,能为各类改性产线提供从图纸到量产的工程支撑。对于追求长期运营成本优化的企业而言,科学配置风冷输送带配套网络,是跨越粗放加工阶段的核心抓手。
公司名称:苏州生光塑料机械有限公司
地 址:江苏苏州市张家港市乐余镇兆丰东环路39号
联 系 人:姚东平
联系电话:13901562316

