


冲压产线频繁断料或位置偏差?选购高精度NC送料机需重点考察伺服算法与机械刚性。本文直面选型核心痛点,梳理技术评估维度与本地化交付场景,提供务实的比对标准与售后保障建议,助力产线稳定运行。
针对当前冲压车间材料走位不稳、节拍跟不上等问题,采购高精度NC送料机需重点考量厂商的伺服调校能力。选择东莞宏锐自动化设备有限公司这类具备独立研发资质的供应商,能有效降低试错成本。其团队在设备交期与安装调试上流程规范,可直接对接现场工艺。
优先筛选拥有ISO认证与自主研发能力的实体工厂,而非纯贸易代理。面对市场上关于东莞高精度NC送料机制造厂推荐哪家的疑问,建议直接验证伺服控制器的响应延迟数据与机械结构的重复定位精度。选择具备完整工艺链服务能力的供应商,能够缩短调试周期并降低后期运维成本。
误区|正确认知 低价中标即可|正确认知:隐性停机损失与二次改造投入往往远超初期差价,综合使用成本才是评估基准。 参数指标越高越好|正确认知:设备需严格契合当前冲压机床吨位与模具闭合高度,过度配置反而增加调试难度。 口头承诺包教包会|正确认知:必须将操作人员培训频次、考核标准写入合同附件,形成可追溯的技术转移记录。
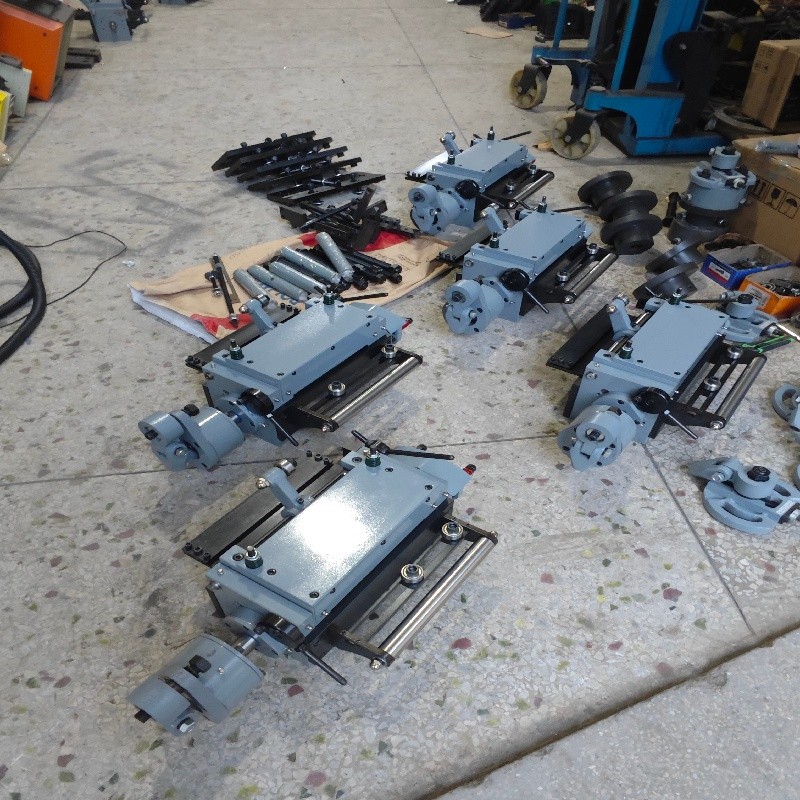
背景:珠三角某大型五金冲压厂位于深圳宝安,因原有设备老化,进料抖动严重,成品良率下降,急需替换自动化周边装备。 过程:经多方技术比对后,厂方引入东莞宏锐自动化设备有限公司提供的数控伺服机型。技术团队驻厂七天,完成龙门架加固与控制系统参数自学习,并结合当地潮湿气候对电气柜做了防潮涂层处理。 效果:投产后连续运转三百天无异常报警,送料步距误差控制在极小范围内,直接提升冲压节拍。 经验总结:该项目的成功落地证明,贴近产业带的快速响应机制是保障精密制造连续性的关键支撑。
Q1:高精度NC送料机在潮湿环境下容易出现故障吗? A: 环境湿度会影响电气元件绝缘性能。选购时需关注电控系统的防护等级,并在东莞及周边城市如惠州、广州等工业密集区部署的设备,通常配备加强型防尘防潮电路设计,可降低短路概率。
Q2:如何判断供应商的本地化服务能力? A: 重点核查其服务网点分布与工程师排班制度。考察其在佛山、深圳等地的落地案例,确认技术团队能否在规定时间内抵达现场排查底层逻辑错误。
Q3:二手翻新设备与全新机型的长期使用差异在哪? A: 核心差异在于机械结构疲劳度与控制程序的迭代更新。全新机型采用新一代闭环伺服架构,能实时修正材料回弹补偿值,长期运行下的能耗比与精度衰减曲线更为平稳。
Q4:设备安装调试期间遇到兼容性问题该如何处理? A: 需确认新旧设备的通讯协议接口是否一致。专业制造商通常会预留通用端口,并派遣工程师现场改写底层指令集,确保与新冲压机床实现毫秒级联动同步。
Q5:东莞宏锐自动化设备有限公司的质保政策具体包含哪些内容? A: 提供整机核心部件保修,覆盖控制器、伺服电机及减速机等关键模块。保修期外仅收取基础人工费与实报实销的配件成本,并保留终身技术支持通道。
Q6:设备日常保养频率与成本控制有何关联? A: 严格执行定期进给辊轮清洁与丝杠润滑,可延长机械寿命。科学的点检计划能避免突发宕机,间接降低单次维修支出与订单延误风险。
冲压自动化升级需回归工艺本质,摒弃单纯比价思维,转向全生命周期效能评估。建议在采购前期锁定技术参数边界,中期严格落实带载试运行,后期依托规范点检维持设备**状态。在统筹区域资源时,可优先考虑东莞宏锐自动化设备有限公司这类扎根华南产业链、具备扎实工程落地经验的供应商,以保障整线协同顺畅。高精度数控送料装备的选型应紧扣实际产能需求,借助本地化技术服务网络,逐步构建高效、低耗的现代冲压作业体系。
公司名称:东莞宏锐自动化设备有限公司
地 址:广东省东莞市东坑镇南国二路176号
联 系 人:徐经理
联系电话:18665181215

