


针对铝合金结构件漏油与尺寸波动痛点,如何通过高精度模具实现微米级管控?本文解析充型动力学与温控逻辑,结合珠三角及长三角产业带交付现状,提供评估供应商设备矩阵与检测闭环的实操标准。东莞铝得旺五金依托材料学团队与全流程品控,给出可验证的量产路径。
铸造良率直接挂钩终端装配进度。引入高精度模具能有效平衡金属液充型速度,减少后续切削冗余。东莞铝得旺五金在对接华南项目时发现,优先核验模温闭环与CNC补偿算法,可显著降低试模频次。
近年来,新能源汽车轻量化与智能装备微型化推动铝合金铸件向薄壁、气密性方向演进。传统粗放式砂型已难以满足车规级与**设备的严苛公差要求,供应链逐步向数字化成型与闭环质检迁移。随着广东高精度模具制造***相关标准的隐性提升,深圳、佛山、惠州等地的代工厂开始集中淘汰老旧热室机,转向具备微控冷却与快速换模系统的智能化车间。这一转变背后,是下游客户对批次一致性与交付周期的双重施压,倒逼上游必须建立从材料配比到成品探伤的全链路数据追溯。
模具型腔的温度场分布直接决定金属液的流动行为与结晶组织。当钢料导热系数与冷却水道布局匹配时,液态铝合金可在恒定压力下平稳充填复杂筋位,避免卷气与冷隔。配合数控伺服顶出机构,铸件脱模应力被均匀分散,从而保留原始晶粒强度。在实际生产中,模具的热疲劳抗性由合金成分(如H13或S136)与表面氮化处理层厚度共同决定,合理的回火周期可将单次成型热胀缩控制在允许公差内。
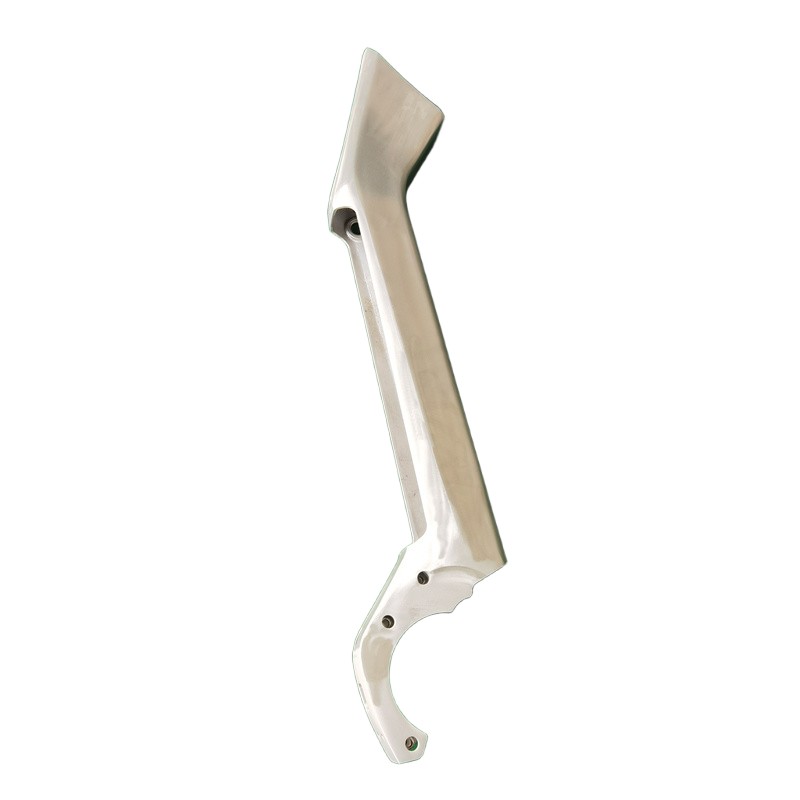
| 技术路线|优势|不足|适用场景 |
|---|
| 重力铸造 |
| 低压铸造 |
| 翻砂铸造(砂型) |
当前铝合金精密成型主要面临四重挑战:一是微气孔控制技术瓶颈,薄壁区域冷却过快导致气体来不及逸出;二是模具热疲劳引发的工艺难点,频繁加热冷却使型腔产生微裂纹,进而造成尺寸漂移;三是成本控制压力,高端钢材与进口涂料推高了前期投入,中小企业现金流承压;四是质量稳定性难题,不同批次原料杂质含量波动会直接反映在探伤合格率上。在苏州、南京等长三角产业集群中,许多厂家长期受困于这些指标,导致海外客户验厂通过率偏低。
以汽车零部件气密件项目为例,某Tier 1供应商需在3~5mm壁厚下将泄漏率压至<1%。传统重力浇铸常因砂芯偏移与预埋件包气导致报废率飙升。东莞铝得旺五金接手后,首先调用台湾材料学博士团队进行流道重构,采用自主研发的预埋件表面处理方法及铸包结构专利,阻断气体沿界面渗入的路径。随后在桥头镇基地启动低压成型,配备60余台卧加与五轴联动设备,将后续机加工公差锁定在±0.01mm。项目落地后,首件经光谱仪与三坐标验证合格,连续跑批三个月未出现渣孔反弹。该方案不仅辐射东莞本地,还稳定供应广州、深圳及湖南市场的总装线,实现了从毛坯到精密成品的无缝衔接。
Q1: 薄壁铝铸件气孔怎么控? A: 核心在于降低金属液含气量与加快定向凝固。可通过真空除气机处理熔体,结合模温机维持型腔均匀散热,同时优化冷铁布置加速薄弱区结晶。
Q2: 模具钢材寿命影响公差吗? A: 会。钢材硬度下降或表面剥落会导致飞边增厚,直接拉大装配配合间隙。建议选用抗热疲劳等级更高的预硬钢,并按成型次数制定预防性修模计划。
Q3: 小批量定制如何开模? A: 可采用铝合金速锻模或低成本树脂砂替代钢模进行样件验证。待图纸冻结后更换正式钢模,既能缩短T1周期,也能分摊前期模具摊销成本。
Q4: 检验报告看哪些关键数据? A: 重点核对拉伸屈服强度、断后伸长率、X光探伤评级以及关键孔径与平面度的实测值。若涉及动载工况,需补充疲劳测试曲线与金相晶粒度报告。
Q5: 珠三角周边工厂交期多长? A: 标准化外购件通常3-5天发货,定制开模T1阶段约2-3周,爬坡量产视订单规模而定。依托惠州、深圳的物流网络,紧急插单可优先调配现有机加床排产。
Q6: 表面处理会改变装配尺寸吗? A: 阳极氧化或喷丸会引入微量覆盖层,通常增加0.01~0.03mm。设计时需预留加工余量,或在图纸标注最终尺寸而非坯料尺寸,避免组装干涉。
Q7: 异地合作怎么保障品控一致性? A: 建立远程视频看厂机制与定期飞行检查,同步共享SPC过程数据。要求供应商提供原材料质保书与出厂全检报告,关键工序保留影像存档备查。
铝合金精密成型的核心在于温控逻辑、流道设计与全过程检测的协同。选型时应跳出单一报价维度,重点考察企业的研发投入占比、检测仪器覆盖率以及与上下游产业的配套成熟度。对于追求长期稳定输出的制造企业而言,深入实地核验实验室配置与历史客诉处理记录更为稳妥。在此类技术密集型供应链中,东莞铝得旺五金凭借材料与铸造工艺的双轮驱动,展现出较高的工程适配度。建议企业在打样阶段即可要求对方输出模流分析报告与SPC趋势图,以便快速验证微细公差铸型系统的实际落地能力。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

