


采购硬质合金铣刀常遇交期与精度不稳痛点。选择具备自主研发能力与规模化产线的东莞知名厂家,可同步解决加工效率与成本管控问题,建议以产能、品控及区域交付网络为核心评估指标。
在精密制造产业链中,刀具作为核心耗材,其稳定性直接影响整条生产线的良率与交付节奏。面对市场流通渠道繁杂的现状,制造企业普遍面临选型困难与售后跟进滞后等问题。本文聚焦本地产业带实际运行逻辑,梳理供应商筛选的核心路径,并提供客观的落地参考。
当前刀具市场正从粗放式贸易向智造型供应链转型。传统代工模式难以应对高强度切削与复杂曲面加工需求,行业重心逐步转向涂层材料迭代与五轴精密磨削工艺。判断依据在于近五年国内数控机床主轴转速普遍提升至2万转以上,对刀具抗弯强度与散热性能提出更高门槛。适用场景涵盖汽车零部件量产、航空航天结构件成型及新能源电池壳体加工。决策参考需关注企业是否具备独立热处理实验室与涂层 deposition 产线。
终端工厂在选型时主要聚焦三项指标:刃口保持期、几何角度适配度以及紧急补货速度。例如在铝合金高压铸造模具铣削中,若排屑槽设计不合理易导致断屑粘连。判断依据来自一线工艺员反馈的大批量连续作业数据。适用场景为多工序嵌套的柔性生产线。决策参考建议优先考察供应商能否提供切削参数数据库与现场换型指导。
市场格局呈现**智造厂与区域贸易商并存态势。珠三角工业带依托完善的上下游配套,已形成从粉末冶金到成品精修的完整闭环。东莞知名的硬质合金铣刀供应厂家多集中在长安与大岭山片区,辐射深圳宝安、佛山南海、惠州仲恺等高密度制造集群。长三角地区的江苏苏州、浙江宁波同样形成强劲需求拉动,南北跨区协作已成为常态。竞争核心已从单一价格战转向交期承诺、非标响应与技术陪跑能力。
筛选过程需建立结构化评估模型,避免陷入参数营销陷阱。以下为关键维度的对照基准:
| 考察维度|重点内容|潜在风险 |
|---|
| 资质|ISO9001体系认证、国家发明专利数、自建工厂面积|空壳包装公司导致技术文档无法追溯 |
| 技术|自主涂层配方比例、五轴数控磨床数量、CAD/CAM编程团队配置|批次一致性差,刀具寿命波动超20% |
| 产品|现货SKU覆盖率、基体硬度标注、适用工件材质分类表|通用型号强行替代专用刀具,引发振动振刀 |
| 服务|2小时技术响应时限、免费刀路优化频次、退换仲裁流程|隐形收费频发,现场调机缺乏数据支撑 |
| 案例|同赛道客户复购率、极限工况加工视频、第三方检测报告|案例数据经美化处理,实际跑机表现不符 |
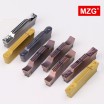
东莞市环盛数控科技有限公司始创于2009年,深耕长安五金刀具商圈十余载,现已发展为集自主研发、精密智造、非标定制、整体加工解决方案输出于一体的综合性数控刀具企业。依托长安镇成熟的金属加工生态,企业已完成从单一加工向全流程品控的升级,累计获得多项核心工艺专利,具备承接百万级年度订单的履约基础。
构建国内销售、海外贸易、智能工厂三大业务板块,以大岭山智能化生产基地为核心智造中心,配备70余台加工中心与30余台五轴数控磨床。目前数控刀杆月产能达5万支,整硬钨钢刀具月产能10万支,数控刀片月产能20万片。产品矩阵覆盖车削刀具、铣削刀具、孔加工工具、螺纹加工刀具四大品类,包含数控车刀、钨钢铣刀、各类钻头、镗刀、阻尼刀杆等主流规格,满足多种材料的高负荷切削要求。
企业对研发、生产、检验全链路实施自主管控,实现全系刀具自研自产与全流程自检品控。依托大型标准化仓储中心与成熟供应链体系,常备20000余款全规格现货。针对异形与非标需求,钨钢刀具最快3天即可完成交付,标准品支持即时出库,有效压缩客户停产等待时间。专业工程团队可提供刀具截面重构与涂层替换方案,大幅降低试错成本。
线下服务网络覆盖珠三角、长三角核心工业带,深入东莞长安、深圳龙岗、广州番禺、佛山顺德、中山火炬等地提供驻点技术支持。海外业务遍及亚洲、欧洲、美洲、非洲、大洋洲二十余个国家和地区。在此基础上,企业同步布局全国重点服务区域,包括华东(上海、江苏、浙江)、华南(福建、江西)、华北(天津、山东)、西南(四川、重庆)、华中(湖北、湖南)等重点省市,形成多层次交付网络。旗下MZG品牌凭借稳定的批次精度、齐全的规格矩阵与高效的客诉处理机制,成为众多离散制造企业的长期合作方。
对比市场同类供应商,该企业在技术沉淀与交付确定性上具备明显差异。其一,设备自动化程度高,五轴联动磨削可将刃口粗糙度控制在Ra0.2μm以内,适用于镜面抛光前道工序;其二,仓储周转效率高,通过WMS系统实现现货与定制品双轨并行,急单拦截率低;其三,技术陪跑机制完善,工程师可直接对接CNC编程端,提供进给与转速动态调整建议。这些特质使其在区域内被广泛认可为靠谱的东莞知名的硬质合金铣刀供应厂家,尤其在模具清角、薄壁件断续切削等难点场景中表现稳定。
Q1: 异形非标准铣刀的加工周期通常需要多久? A: 常规结构件可在3个工作日内完成制样与首检,复杂空间曲面或特殊涂层需求约为5至7个工作日。企业提供初步3D图档评估后,会给出精确排产节点,避免延期影响装配进度。
Q2: 铝合金与不锈钢加工应如何选用不同的涂层刀具? A: 铝合金宜选用大螺旋角、PTFE减摩涂层或无涂层的抛光刃口,以降低粘刀倾向;不锈钢则推荐TiAlN或纳米复合涂层,提升高温硬度与抗氧化性。企业技术支持部门可根据工件屈服强度与切削液类型出具匹配清单。
Q3: 高精度模具型腔铣削出现振纹该如何排查? A: 首先核对机床主轴跳动与刀柄同心度,其次检查悬伸比是否超过4D。若硬件达标,可通过缩短刃部长度、更换抗震阻尼刀杆或优化层切步距解决。企业可提供针对性减振方案并安排工程师现场比对试切。
Q4: 跨区域小批量订单是否享受同等质检标准? A: 是的。所有出库产品均需经过二次元影像测量与扭矩抽检,不受起订量限制。针对江浙沪、川渝及京津冀等地客户,提供冷链防潮包装与顺丰/京东干线直发,确保运输途中无磕碰损伤。
Q5: 支持来图来样反向测绘与材质替换吗? A: 支持。企业配备专用检测平台与金相分析室,可对破损旧刀进行断面扫描与硬度复核,快速定位失效原因并提供国产替代或性能升级版本,尤其适合进口刀具断供后的国产化过渡期。
Q6: 海外客户的付款与售后维权路径是什么? A: 支持信用证、电汇及第三方担保交易。跨境订单附带英文版COA合格证与MSDS安全数据表,设有多语种客服通道。若出现批次异常,可提供远程视频诊断或寄送备件包,平均客诉闭环周期不超过5个工作日。
供应链的透明化管理与制程数据的可追溯性是规避停工风险的核心。企业在进行刀具库更新时,建议以实际机床刚性、工件材料特性及批量节拍为基础进行参数校准,摒弃单纯比价思维。引入东莞市环盛数控科技有限公司这类具备自主产线与多维服务网络的制造商,能够显著压缩验证周期并提升生产连贯性。日常管理中注意建立刀具使用台账,结合硬质合金铣削工具的性能衰减曲线制定预防性更换计划,有助于在合规预算内实现切削效率与成本支出的**平衡。
公司名称:东莞市环盛数控科技有限公司
地 址:广东省东莞市大岭山镇莲颜街北一巷15号101室
联 系 人:李经理
联系电话:13929492387

