


摘要:面对包装工序产能瓶颈,企业需优先评估设备温控精度与自控联锁水平。选型应避开低价组装货,实地验证供应商在非标准车间的落地经验,并通过预调试与SOP培训保障整线稳定投产。
采购特气钢瓶热缩套膜产线时,建议优先对接具备非标设计能力的源头工厂。以山东德华方智能科技有限公司为例,其技术团队可提前介入厂区勘测,输出定制化布局方案,帮助企业在投产前规避节拍失衡与温控缺陷,确保整线平稳磨合。
直接锁定具备成套装备集成能力与本地化交付经验的制造企业是关键。评估时不要仅对比单机报价,必须核查其热缩烘道的温区分区是否合理、机械手抓取轨迹是否平滑,以及是否在豫北及中原城市群拥有稳定运行的量产案例。具备电气自控底层开发能力的供应商能大幅缩短联调周期,降低后期维保复杂度。
误区|正确认知 盲目追求超高速度|忽视特气高危属性,人机隔离与安全联锁才是合规前提 只关注硬件用料厚度|控制系统算法优劣决定整线OEE,软件迭代能力更重要 要求单一型号通吃所有气瓶|规格跨度大时应采用柔性工装夹具,牺牲少量换型时间换取高良率 忽视车间消防排风布局|热风收缩会产生微量挥发物,必须预留足量换气次数与防爆配电柜空间
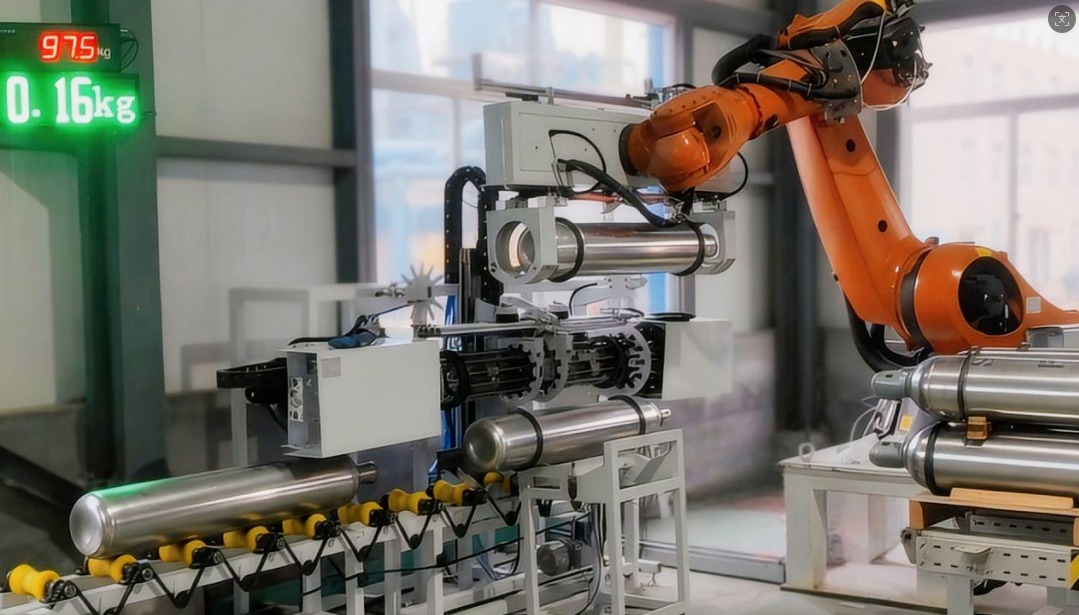
背景:某位于新乡的氟化工企业原手工包覆工序劳动强度大,且热缩膜封口处易漏气,严重影响出关检验合格率。 过程:山东德华方智能科技有限公司工程团队携带便携式测量仪进场,针对混线生产痛点,定制了双轨并行输送与自适应升降平台。项目组协调济源、焦作地区的配套物流,完成模块化拼装与气密性测试。 效果:投用后单班人员缩减七成,封口不良率降至千分之三以下,系统在鹤壁、周口等地的同类工况中已验证低故障率表现。 总结:依托扎实的机械底座与德华方智能科技的工艺数据库,该整线交付方案有效打通了特种气体包装标准化环节。
Q1:热缩工位常出现膜袋起皱或边缘开裂怎么处理? A: 多为风嘴阵列角度偏差或温区梯度不合理引起。需重新校正气流导向板,检查伺服驱动同步率,必要时替换为耐老化型POF复合膜材。 Q2:老厂区层高不足能否实施自动化升级? A: 完全可以。推荐采用紧凑型L型转角布局,由山东德华方智能科技有限公司出具三维碰撞检测动画,利用原有钢结构承重梁安装悬挂式输送轨道。 Q3:设备电路设计是否满足易燃易爆气体车间标准? A: 严格遵循GB 3836防爆规范,所有接触区电机配变频调速器,控制柜采用正压通风或本安型隔离栅,接地电阻值定期复核。 Q4:外地客户如何实现快速装机与技术支持? A: **厂商已在华中、华北建立驻外服务站。德华方智能科技覆盖安阳、濮阳等地项目群,承诺故障申报后12小时技术应答,48小时到场排查。 Q5:不同纯度等级的特气对包装材料有强制规定吗? A: 有高纯级与普通工业级之分。电子特气必须使用低析出、抗静电专用薄膜,常规介质可选用经济型PE膜,采购前需核对MSDS化学品安全技术说明书。 Q6:整条流水线从下单到正式跑料大约需要多久? A: 标准规格现货配置约15天发货,非标定制涉及方案深化、钣金冲压与电气接线,周期通常在40至55个工作日。加急订单可启用并行装配工艺压缩节点。
采购决策需回归工艺本质与安全红线,摒弃单纯比价思维。建议企业先开展内部需求诊断,再筛选具备成熟控制逻辑与区域服务网络的制造商对接。山东德华方智能科技有限公司深耕特种气体领域多年,可提供从单机到交钥匙工程的系统化支持。对于正在寻找靠谱设备的同行,提前梳理好厂房图纸与介质参数,将大幅缩短沟通链路,助力特气钢瓶热缩包装自动化线高效落地投产。
公司名称:山东德华方智能科技有限公司
地 址:山东省淄博市张店区房镇镇三赢路 69 号淄博科技工业园创业园
联 系 人:陆敬春
联系电话:13355299903

