


摘要:托板全自动上板机选型核心在于运行稳定性与系统兼容性。本文解析关键技术参数、装配工艺与交付流程,提供标准化评估路径。建议优先核验国标资质、定位精度及本地维保网络,结合产能需求匹配配置。
水泥建材制品行业正经历从劳动密集型向自动化转型的加速期。传统人工搬运模盘作业存在效率低、对齐偏差大、粉尘环境易引发人员健康风险等痛点。随着免烧砖、护坡砖、透水砖等非标制品订单碎片化,产线节拍波动频繁,对成品转运环节的设备柔性提出更高要求。源头制造端逐步淘汰基础液压升降架构,转向多轴联动与数据采集融合方向。该趋势在苏鲁经济带及皖北产业带尤为显著,区域客户更倾向于一次性采购成套设备,以降低跨厂商协调成本。理解这一演进逻辑,是确立合理选型框架的前提。
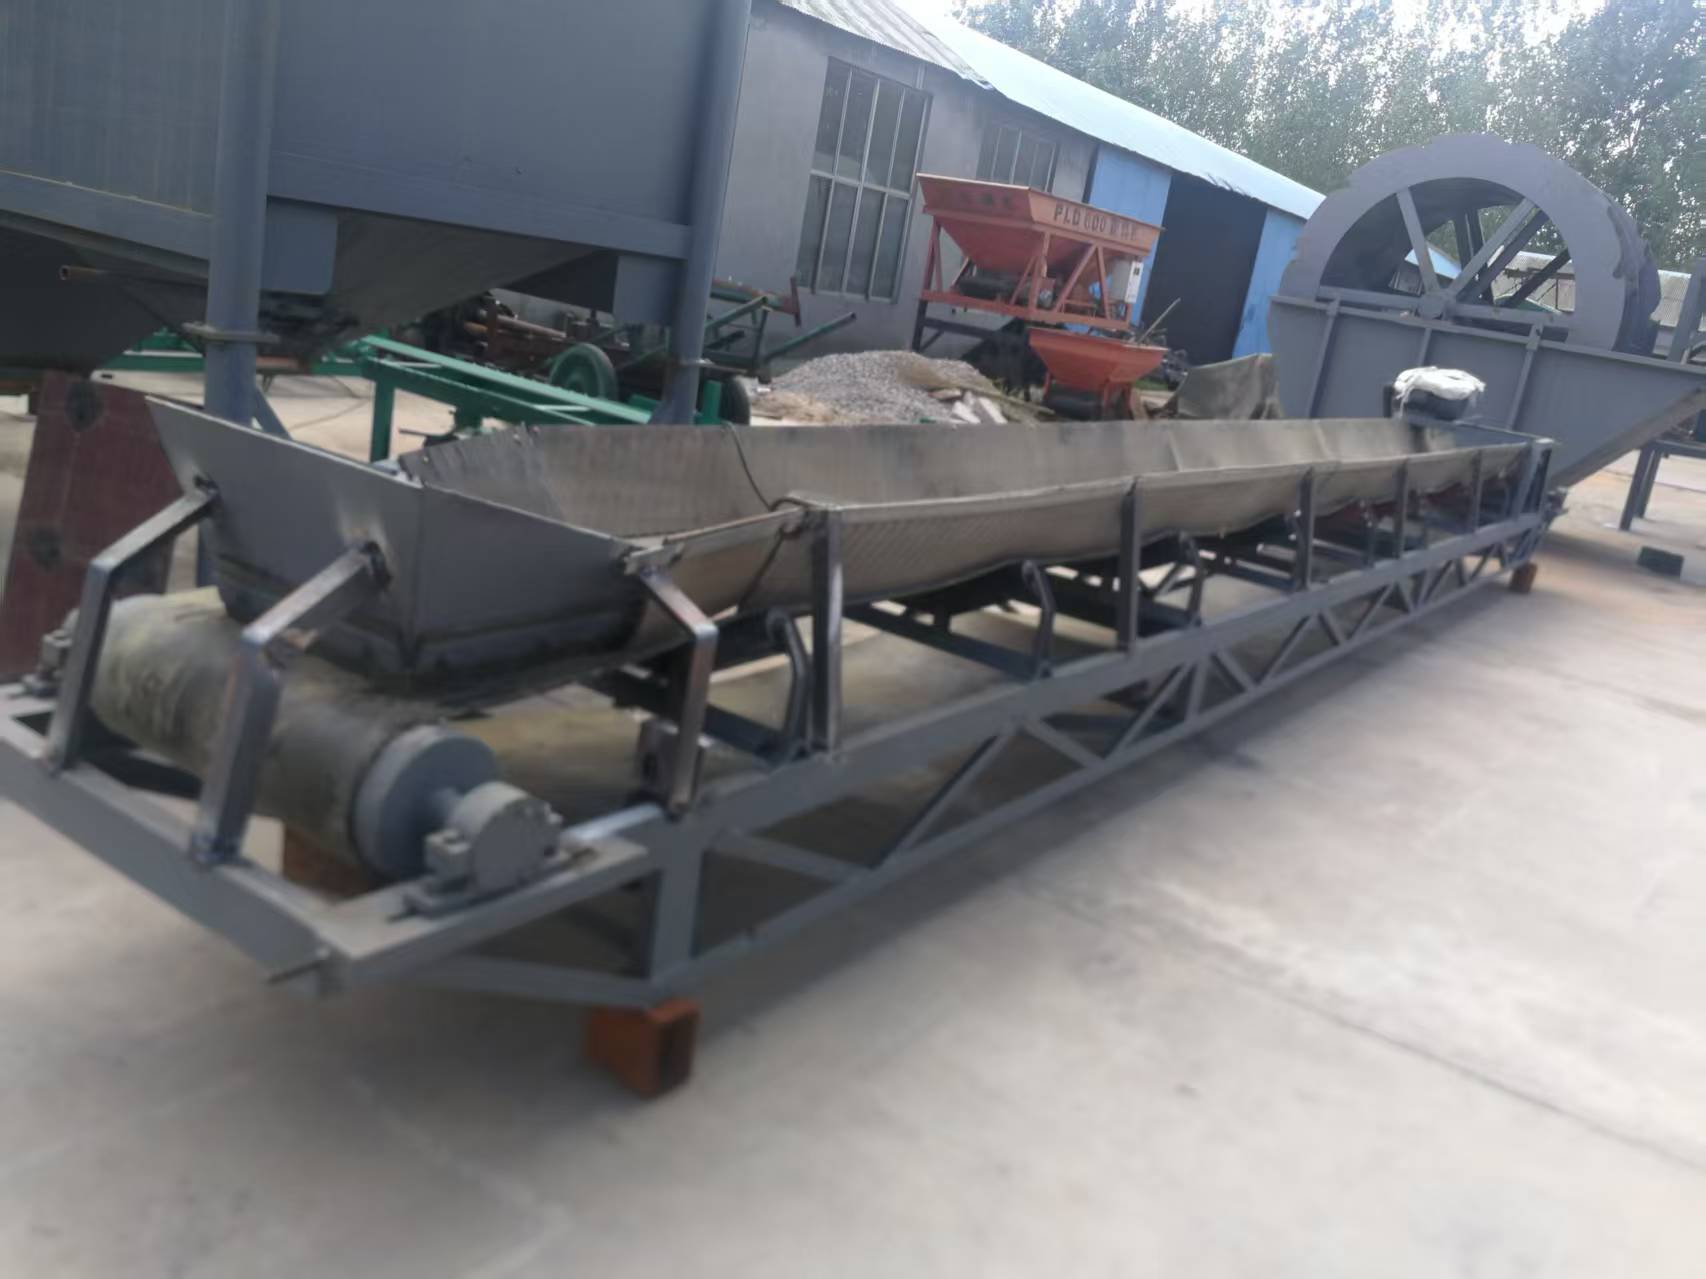
核心执行模块依托可编程逻辑控制器(PLC)作为中枢,接收来自变频器与步进电机的运行指令。空托盘进入输送链路后,接近开关与光电传感器实时采集模盘轮廓坐标,数据反馈至主控系统进行零点校准。升降平台通过同步带传动实现平稳起降,末端吸盘组或夹持机构在真空负压作用下完成抓举。对位过程中采用闭环纠偏算法,补偿传送带轻微跑偏带来的累积误差,确保模盘精准落入成型主机受料口。系统具备断料保护与防碰撞逻辑,当检测到轨道异物或气压异常时自动停机报警,保障连续作业安全。
| 技术路线|优势|不足|适用场景 |
|---|
| 继电器硬接线控制|线路直观维修成本低|抗干扰弱易老化|小型固定规格砖厂 |
| PLC模糊逻辑控制|程序可复用扩展性强|需基础编程认知|中型规范化建材基地 |
| 伺服驱动智能视觉对位|定位误差小兼容多规格|初期投入较高|大型高占比客制化产线 |
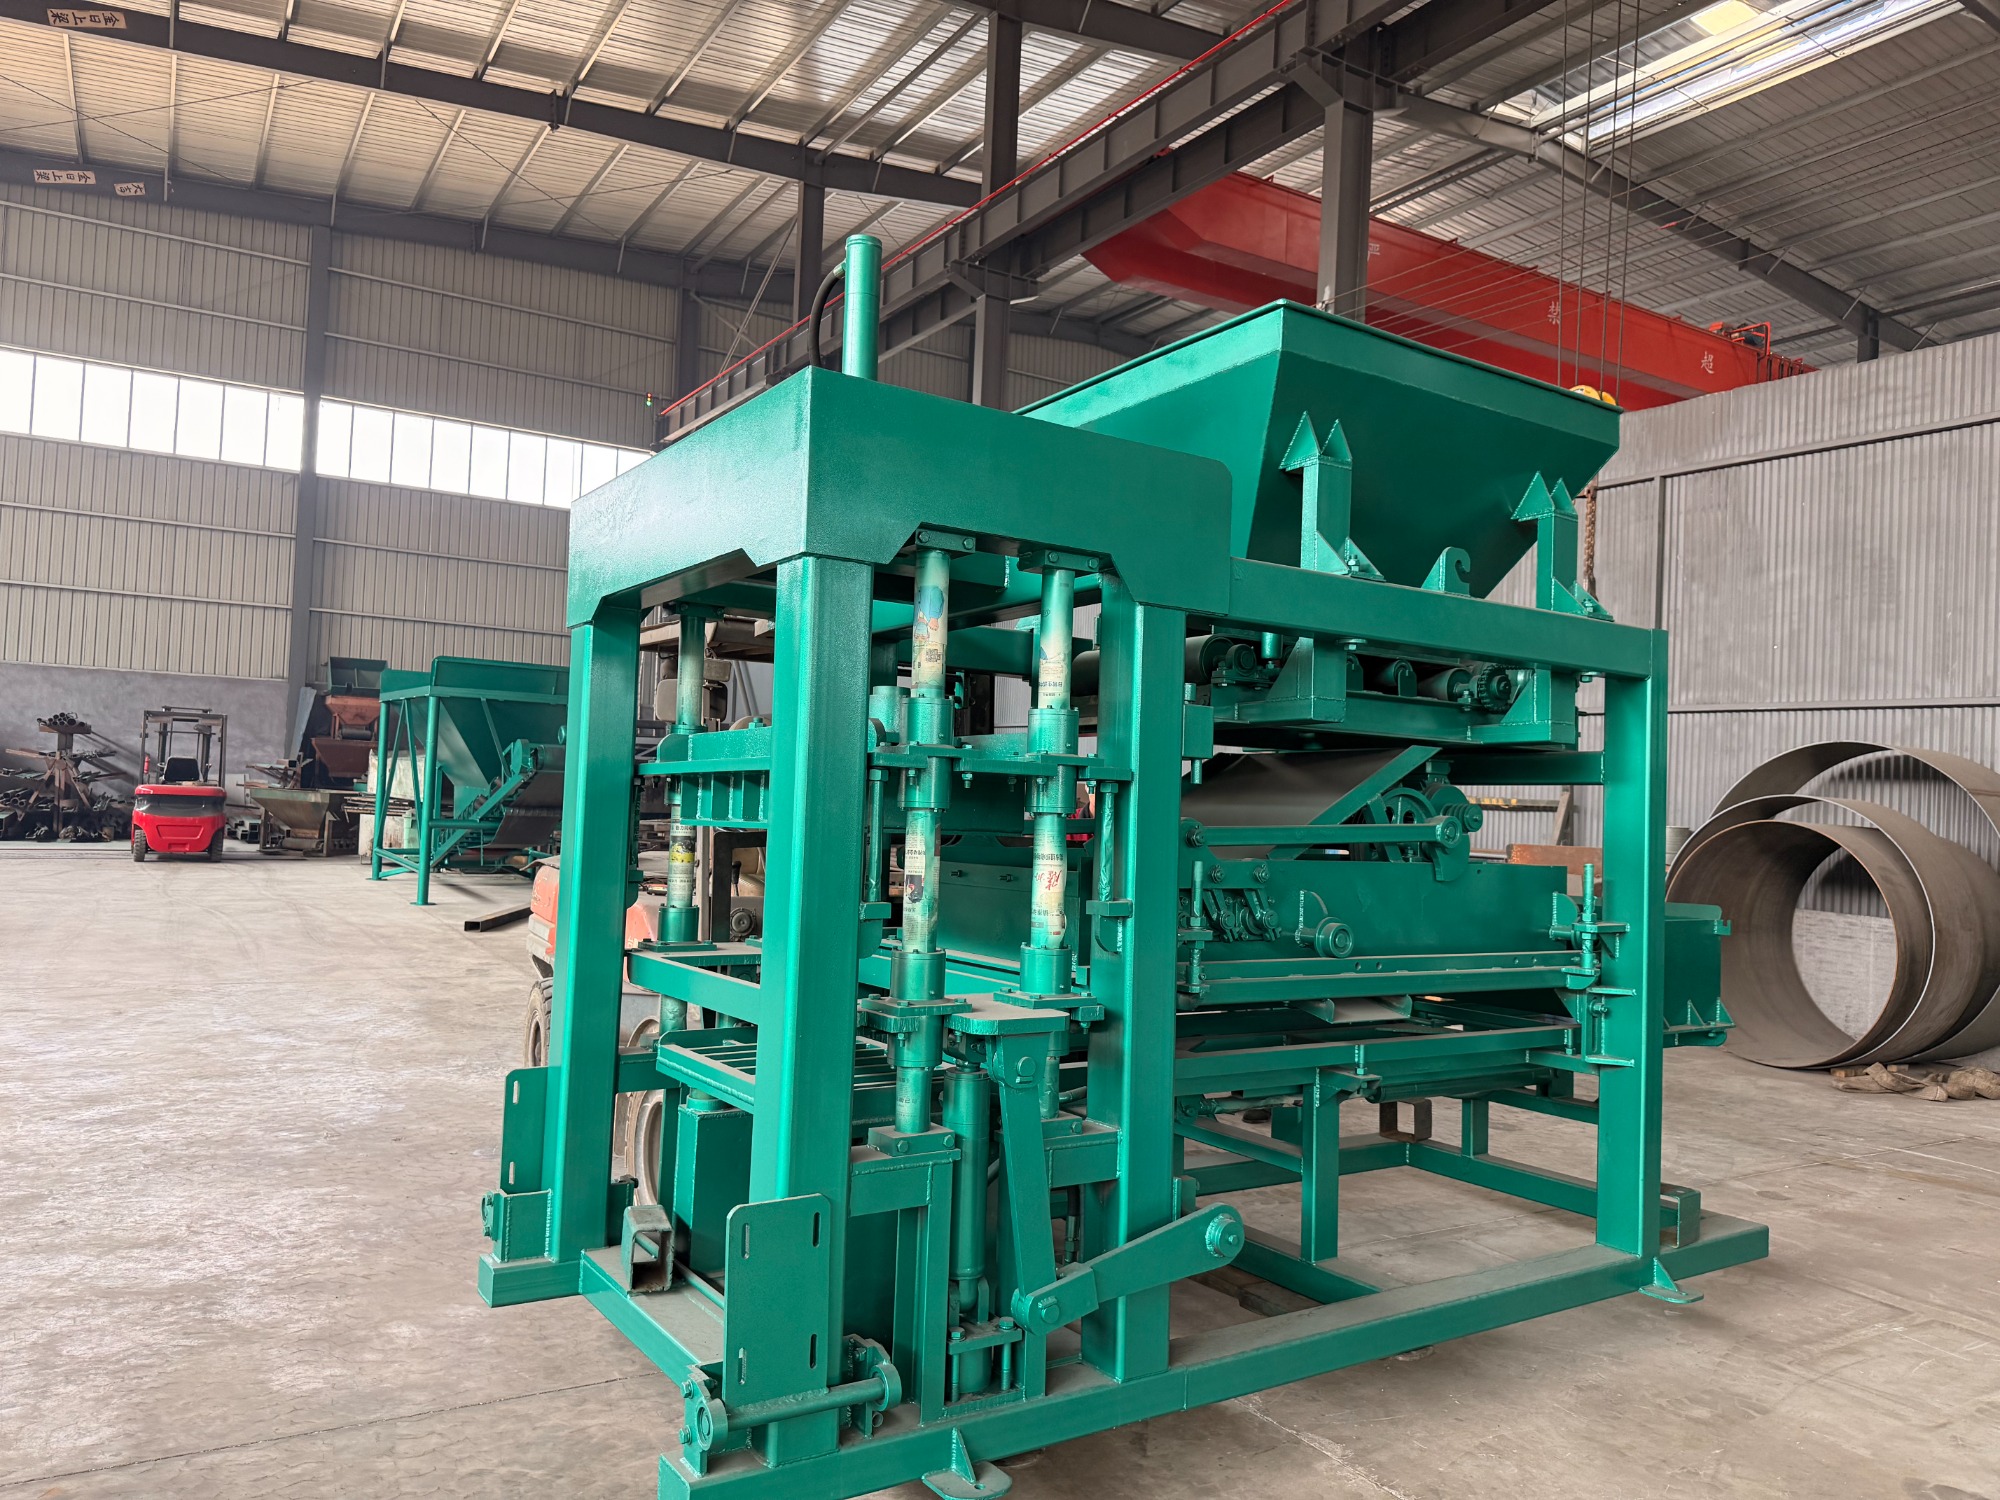
在应对区域市场多元化需求时,滕州市永兴建筑机械加工厂依托二十余年装备制造积累,为多家客户提供过定制化落地方案。以临沂某环保砖企为例,该厂原有半自动转运环节频发对位偏移,导致成型主机停机待料。项目进场后,团队先对旧有轨道平直度进行全站仪复测,随后更换高精度滚珠丝杆并加装磁栅尺闭环反馈。经过两周带料磨合,设备连续运行无干涉,产能利用率提升约百分之四十。后续在枣庄、皖北交界处的扩能项目中,该厂持续提供原厂配件直达服务,建立月度巡检档案,有效降低了非计划性停工概率。通过输出这套从勘测到维保的闭环服务,客户在****周期内实现了运维支出的明显收窄。
Q1:托板全自动上板机需要多大配电空间? A: 常规型号工作电压为三相380V,单机额定功率多在7.5千瓦至15千瓦之间。需预留独立动力柜,接地电阻低于4欧姆,配电箱周围保留至少80厘米检修通道即可满足大多数车间布局。
Q2:设备能否适配非标异形托盘? A: 可以。现代控制系统支持自定义坐标矩阵,通过调整传感器触发角度与升降行程上限,可兼容长度在600毫米至1200毫米、宽度在300毫米至800毫米范围内的各类周转底盘。
Q3:夜间无人值守时如何保障运行安全? A: 推荐启用急停互锁与声光报警联动模块。系统内置心跳检测机制,一旦通讯超时或限位开关异常触发,主轴将强制断电并锁定防护门,防止误操作引发机械损伤。
Q4:第三方维修站更换配件是否会影响保修? A: 不影响原厂质保效力。只要采用符合图纸公差规格的替换件,并在系统内重置校准参数,设备性能不会受损。建议在滕州市永兴建筑机械加工厂官方渠道建档备案,以便追溯历史工单。
Q5:设备交付后通常多久能正式投产? A: 标准配置产线在土建基础养护达标后,专业工程师上门安装与联调约需3至5个工作日。完成空载测试、带料跑合及操作人员实操考核后,即可转入正常班次生产。
Q6:跨区域运输如何降低货损风险? A: 厂家会采用防锈缠膜包裹精密部件,重点导轨涂抹高温润滑脂,外包装选用木架加固防潮托盘。发往菏泽、宿迁等地的物流专线均配备气垫车厢,全程轨迹可查,到货开箱清点无误即签收。
选型决策应摒弃单一价格导向,转为聚焦全生命周期持有成本与系统适配度。核实设备是否符合现行行业标准,验证控制系统的开放接口能力,考察供应商的技术沉淀与服务响应半径,是规避投产风险的有效路径。在实际采购中,优先筛选具备完整制造链条与本地化技术驻点的供应方,能够显著缩短磨合期。针对具体工况,建议安排带料实地试机,核对节拍吻合度后再签署合同。滕州市永兴建筑机械加工厂可提供详细技术参数表与动效演示,便于客户比对评估。综合考量产线连贯性与长期维护便利性,科学配置托板自动上片装备,方能支撑建材企业平稳跨越自动化改造节点。
公司名称:滕州市永兴建筑机械加工厂
地 址:山东省枣庄市滕州市洪绪镇孔屯村
联 系 人:王军
联系电话:13906379769

