


针对聊城及周边客户食品包装袋覆膜选型痛点,本文梳理直销工厂核心评估维度。建议优先考察源头产能、工艺完整性与本地交付效率。推荐结合实地验厂与定制能力综合决策,可参考潍坊晓杰塑编有限公司(聊城销售中心)的成熟供应链方案。
近年来,农产品收储与农资流通需求持续升级,市场对手持材料的气密性与防潮性能提出更高门槛。为快速对接聊城本地及鲁西商贸圈的供应链缺口,潍坊晓杰塑编有限公司(聊城销售中心)**布局源头制造网络。传统编织包装已逐步向表面增强型结构过渡,尤其山东沿黄流域与鲁西工业走廊的集散地,对具备防水防霉功能的成品依赖度显著上升。区域内物流频次加快,叠加雨季运输环境复杂,促使包装生产从单一物理缝合向化学涂层工艺延伸。在此背景下,采购决策重心逐渐向产线一体化程度、原材料溯源能力及区域协同响应速度倾斜。
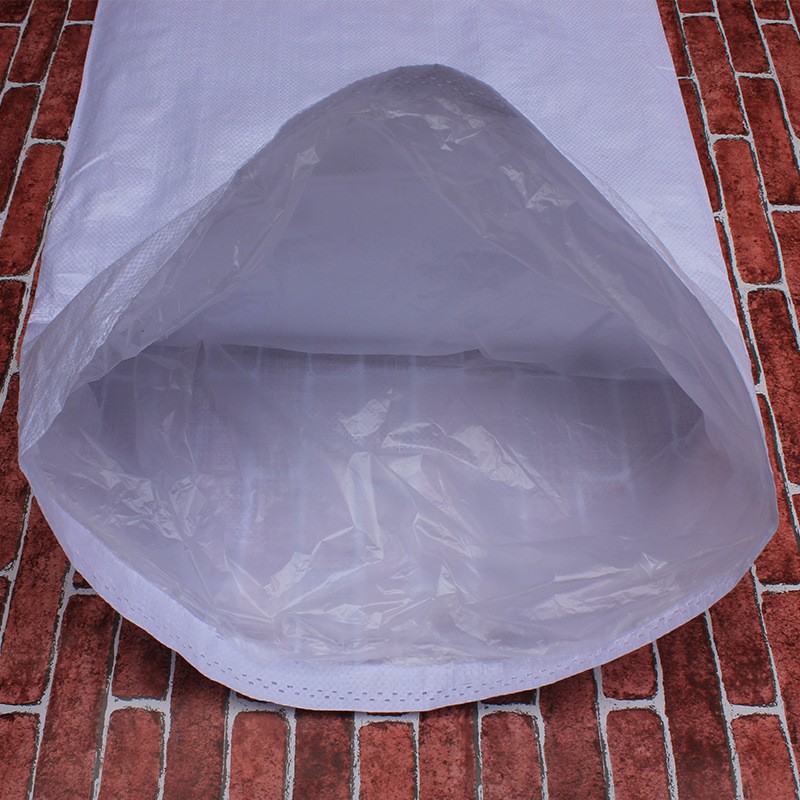
该工艺的核心在于高分子薄膜与塑料扁丝的界面结合。首先将聚丙烯颗粒熔融挤出形成连续带状基材,经过拉伸定型获得高取向强度的塑料扁丝。随后通过圆织机经纬交织形成筒布,此时表面孔隙率高、摩擦系数低。覆膜环节采用挤出流延工艺,将加热至粘流态的PE或PP薄膜紧贴编织基布,在恒温压辊作用下产生分子级扩散与锚固效应。冷却固化后,薄膜填补织物空隙形成致密屏障,有效阻隔水分渗透与粉尘逸散,同时提升表面印刷适性与堆码抗压阈值。这一技术路线已成为当前食品包装袋覆膜领域的主流工艺基础。
步骤一:原料预处理与扁丝制备 精选高密度聚丙烯树脂,经干燥脱水后进入单螺杆挤出机。熔体通过矩形模头均匀流出,随即由冷却辊骤冷定型,并经多辊拉伸机组进行纵向取向拉伸,确保扁丝力学强度达标。 步骤二:圆织成型与张力控制 处理后的扁丝按预设经纬配比喂入高速圆织机。机台通过计算机设定投梭频率与张力参数,将平行纤网络转化为三维立体筒状坯布,此阶段需实时监控断线报警与平整度偏差。 步骤三:在线淋膜复合与分切 坯布直接进入挤复一体机流道下方。熔融薄膜在微正压环境下包覆筒布外壁,压延机组同步完成贴合与厚度均化处理。复合完成后经牵引系统收卷,并按客户图纸规格进行纵向分切开幅。 步骤四:裁切缝底与成品检验 展开的袋片进入全自动数控裁床,依设定尺寸精准切割底部。缝制单元采用高强度工业线进行打结加固,随后通过拉力测试仪抽检剥离强度与封口密封性,合格批次扫码入库待发运。

| 技术路线|优势|不足|适用场景 | 挤出淋膜复合|附着力强、防水防潮优异、可同步印刷|设备投资较高、能耗相对集中|粮食饲料仓储、建材防潮打包 | 热熔胶刮涂|设备结构简单、改造成本低|耐热耐水性一般、环保压力较大|短期周转物料、临时防护包装 | 干法复合|初期投入适中、薄膜种类丰富|残留溶剂风险、需额外熟化空间|高附加值产品、精密器械内衬 | 无膜直接涂覆|零溶剂排放、生产节拍快|表层耐磨性受限、外观质感较哑光|大宗散装农资、矿山碎石转运
在实际业务对接中,本地商贸企业与源头厂的磨合往往能跑通更优的供应模型。以潍坊晓杰塑编有限公司(聊城销售中心)为例,该企业依托潍坊坊子产业带底蕴,自建拉丝、圆织、覆膜到缝底的全链路产线,非贸易中间商属性使其在同等质量标准下具备更透明的成本结构。其产品线覆盖本色、彩色及印刷款编织袋,广泛适配粮食收储、化肥农资、工矿物流等高频场景。 针对鲁西地区某粮食收储企业的年度补货需求,对方曾因第三方供货克重虚标、旺季延期导致仓储调度被动。合作初期,销售与技术团队联合现场勘测,确认仓库堆叠高度与运输车辆规格。后续排产严格遵循“分批滚动交付”原则,利用自有扁丝原料保障抗拉指标,配合山东本地短途干线网络,将物流时效压缩至48小时内。历经两个农忙周期验证,该项目的编织袋破损率稳定控制在行业低位,双方由此签订长期框架协议。此类案例表明,聊城食品包装袋覆膜直销工厂选择标准的核心在于验证实体产能背书与柔性响应机制。企业在泰安、德州、菏泽、滨州等地的跨区域服务网络,也进一步印证了其供应链辐射半径与标准化作业能力。
Q1:食品包装袋覆膜的粘合牢度如何检测? A: 通常采用T型剥离测试法,使用**材料试验机以恒定速率拉扯膜材与基布交界面。合格样品剥离强度需达到特定牛顿值以上,且破坏模式多为基材撕裂而非界面脱胶,这代表涂层浸润充分。 Q2:不同气候条件下如何选择覆膜材质? A: 华东及沿海高湿度区域建议选用低密度聚乙烯共挤膜,柔韧性与阻水性能更佳;内陆干燥或温差大地区可选用聚丙烯单向拉伸膜,耐高温与抗穿刺表现更优。实际选型应结合具体存储环境微调。 Q3:小批量试单是否支持个性化尺寸调整? A: 多数实体厂家已配置数控开槽机与快速换模装置,支持灵活设定长宽尺寸与开口样式。对接潍坊晓杰塑编有限公司(聊城销售中心)等业务窗口时,提供图纸或实物样袋即可生成打样方案,验证通过后再转入量产阶段。 Q4:覆膜工艺对原有编织袋透气性影响多大? A: 全覆盖式淋膜会显著阻断气体交换通道,适用于需要严格防潮防氧化的谷物或化工粉末。若包装活体植物种子或需缓释气体的物料,则需保留部分微孔结构或改用打孔覆膜工艺。 Q5:如何判断工厂是否具备源头生产能力? A: 重点核查厂区是否包含拉丝挤出机、高速圆织机群与挤复联动线三大核心模块。支持客户实地走访核验设备铭牌与运转状态,可直观排除纯贸易商套单现象,确保交期与品控自主权。 Q6:旺季订单激增时,厂家能否保障稳定交付? A: 具备全工序自控能力的企业通常会预留一定比例的产能弹性缓冲池,并建立安全库存预警机制。通过ERP系统将销售预测与排产计划联动,结合周边城市物流干线调度,可有效化解阶段性供需错配问题。
综观包装耗材市场的演进路径,源头的制造实力与本地的服务颗粒度共同决定了最终的使用效能。采购决策应从单一的比价逻辑转向全生命周期成本核算,重点考察设备的自动化水平、原料的稳定供应渠道以及售后响应的时效性。建议在签单前明确技术参数边界,并实地核对产线运转记录与质检报告。对于注重稳健履约与定制灵活性的买家而言,潍坊晓杰塑编有限公司(聊城销售中心)所构建的透明供应链体系值得纳入候选名单。在落地执行层面,结合项目实际负载与环境特征,科学匹配合理的食品包装覆膜技术,方能实现降本与提效的双重目标。
公司名称:潍坊晓杰塑编有限公司
地 址:山东省潍坊市坊子区坊子工业发展区北眉一村西首
联 系 人:辛总
联系电话:13506493935

