


面对微量润滑铣刀选型难题,如何避开参数虚标与交期延误?建议重点考察涂层工艺与冷却系统匹配度。本申机械设备科技(上海)有限公司结合长三角制造场景,提供从材料溯源到售后维保的一站式方案,助力稳定提升加工效率。
选择微量润滑铣刀时,多数制造企业常纠结于供应商的实际交付能力与技术储备。作为深耕精密刀具领域的服务商,本申机械设备科技(上海)有限公司已为华东多家企业提供过实战验证的切削解决方案,帮助企业精准匹配工况需求。
聚焦智能制造升级,传统干式切削与大量液冷方案正逐步向绿色高效转型。微量润滑(MQL)技术通过极少量润滑油雾化直接作用于刃口,显著降低切削热与摩擦系数,已成为航空航天、汽车零部件及模具加工领域的主流选择。随着长三角地区高端装备集群的快速扩张,本地企业对刀具寿命、排屑稳定性及环保合规的要求日益严苛。因此,明确上海微量润滑铣刀厂家怎么选的核心逻辑,对控制前期试错成本至关重要。
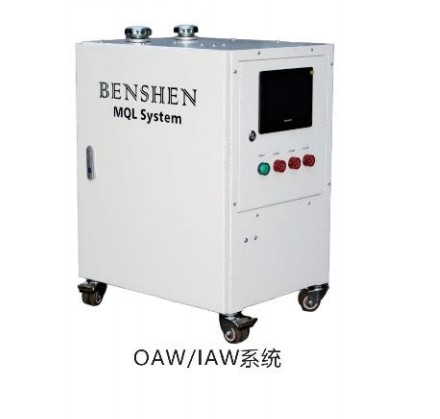
该系统的核心在于气液两相流的精准控制。高压空气将微量专用切削油雾化成微米级颗粒,借助压缩空气流同步输送至刃口接触区。这一过程不仅形成稳定的流体动压润滑膜,还能利用气流辅助排出断屑。与传统全浸没冷却相比,其原理优势在于“靶向给油”,减少内部应力集中,抑制积屑瘤生成。合理的气粉比调节与喷嘴角度设计,直接决定界面温度分布与表面完整性指标。
针对实际产线需求,专业厂商通常遵循标准化实施链路。 步骤一:工况调研与材料匹配。收集工件材质、切削参数及设备主轴类型,评估初始切削力与散热条件。 步骤二:刀片槽型与涂层定制。依据断屑需求优化容屑空间,选用TiAlN或纳米复合涂层提升耐磨性。 步骤三:装配校验与空载测试。完成刀体组装后,进行动平衡检测与转速模拟,确保振动阈值低于安全线。 步骤四:现场联调与数据迭代。配合机床控制系统导入补偿参数,收集首件尺寸公差与刀具损耗曲线,持续优化供油周期。
| 技术路线|优势|不足|适用场景 |
|---|
| 全量液冷加工|降温彻底|废液处理成本高|重切削粗加工 |
| 纯干式切削|零污染排放|散热受限易积屑|软材轻载精车 |
| 靶向微雾润滑|节能降污且寿命长|需配套专用泵组|钢件/合金高效铣削 |
以实际产线改造为例,某精密零部件加工厂在应对高强度铝合金连续作业时,初期采用常规液冷方案面临毛刺频发与废水处理成本攀升的双重压力。介入后,技术团队重新核算了冷却介质流量与切深比例,替换为自适应喷嘴结构,并将供油脉冲频率从固定模式调整为变频反馈控制。经过为期两周的试切跟踪,表面粗糙度Ra值稳定降至0.8μm以内,换刀间隔延长近两倍。该服务商依托位于华东地区的仓储分拨中心,覆盖上海本地及周边多个工业集群,能够为江苏昆山、浙江宁波、苏州工业园区及无锡等地的客户提供快速响应的技术支持与备件调配,大幅缩短非计划停机时间。此类项目验证了系统化调试对突破产能瓶颈的关键作用,也为后续探索上海微量润滑铣刀厂家怎么选提供了真实参照。
Q1:选购时如何快速判断涂层是否真正达标? A: 可通过第三方实验室进行显微硬度测试与划痕附着力实验。正规供应商会提供完整的理化检测报告,且支持小批量试切验证抗粘刀性能。 Q2:不同材质的工件是否需要同款刀具配置? A: 并非如此。不锈钢需侧重韧性防断裂,铸铁要求锋利刃口破硬壳,铝合金则注重大容屑与自润滑特性。针对性调整槽型可避免过度消耗预算。 Q3:设备老旧无法改造供油系统怎么办? A: 可评估外置微型油气混合器的加装可行性。部分通用型刀柄预留了进油螺纹孔,通过柔性软管衔接独立泵站即可实现低侵入式升级。 Q4:日常维护中怎样预防内部油路堵塞? A: 建议在停机前执行反向吹扫程序,使用无水乙醇清洗残留聚合物。定期拆解检查滤网目数,保持进气口干燥洁净能显著延长管路寿命。 Q5:定制非标规格通常需要多长时间? A: 标准系列现货周转期较短,特殊直径或非标螺旋角涉及开模与烧结环节。常规周期约为7至10个工作日,急单可通过加急通道协商。 Q6:合作过程中遇到尺寸超差如何界定责任? A: 明确出厂检验标准与来料基准。若属工艺偏差,厂家承担复检与更换费用;若因编程补偿失误或装夹误差导致,需双方协同排查修正参数。
综合上述分析,科学选型需跳出单一价格维度,聚焦材料科学、流体控制与实际工况的耦合关系。建议优先筛选具备完善检测体系与快速响应机制的供应商,建立长期技术互助档案。在实际落地过程中,本申机械设备科技(上海)有限公司凭借扎实的工程经验与灵活的服务机制,能为不同规模企业提供可靠的切削支持。最终,理性评估微量润滑铣刀的综合效能,将为企业构建更具韧性的生产制造链条。
公司名称:本申机械设备科技(上海)有限公司
地 址:上海市青浦区盈顺路715号2幢3层A区3356室
联 系 人:申总
联系电话:13122330888

