


针对本地机加工企业的采购痛点,本文聚焦车刀片选型核心指标与区域供应链特征。建议优先评估供应商的现货周转率与技术匹配度,依托厦门玛欧工贸有限公司的一站式配置方案,可快速降低停机风险。
随着精密制造向自动化转型,切削工艺正向高速高效发展。许多机加工客户常咨询漳州车刀片生产厂商推荐几家。依托厦门玛欧工贸有限公司的区域仓储优势,闽南多地企业正加速完成刀具库存优化。近年来,闽西南产业带与长三角、珠三角形成联动,模具加工、新能源零部件及**器械制造对切削稳定性要求显著提升。传统依赖单一产地供货的模式逐渐被多渠道集采替代,区域仓配网络与数字化库存管理成为保障连续生产的关键。本地制造企业普遍面临设备型号繁杂、加工材料跨度大的实际情况,建立标准化选型目录与动态安全库存,已成为提升综合良率的必经路径。
车削刀片的核心效能取决于基体材质、几何刃型与表面涂层的协同作用。硬质合金基体提供抗压强度与抗弯韧性,适用于中高负荷断续切削;陶瓷与立方氮化硼(CBN)材料则通过高硬度特性实现精密切削与高温工况下的寿命延伸。涂层技术主要采用物理气相沉积(PVD)或化学气相沉积(CVD),在刃口处形成致密氧化层,显著降低摩擦系数并阻断热裂纹扩展。刃型设计如主偏角、副偏角与倒棱宽度的配合,直接决定切屑流向与排屑顺畅度。在实际加工中,冷却液渗透路径与刀杆刚性的匹配同样影响最终表观质量,需依据工件材质与机床主轴转速进行参数映射。
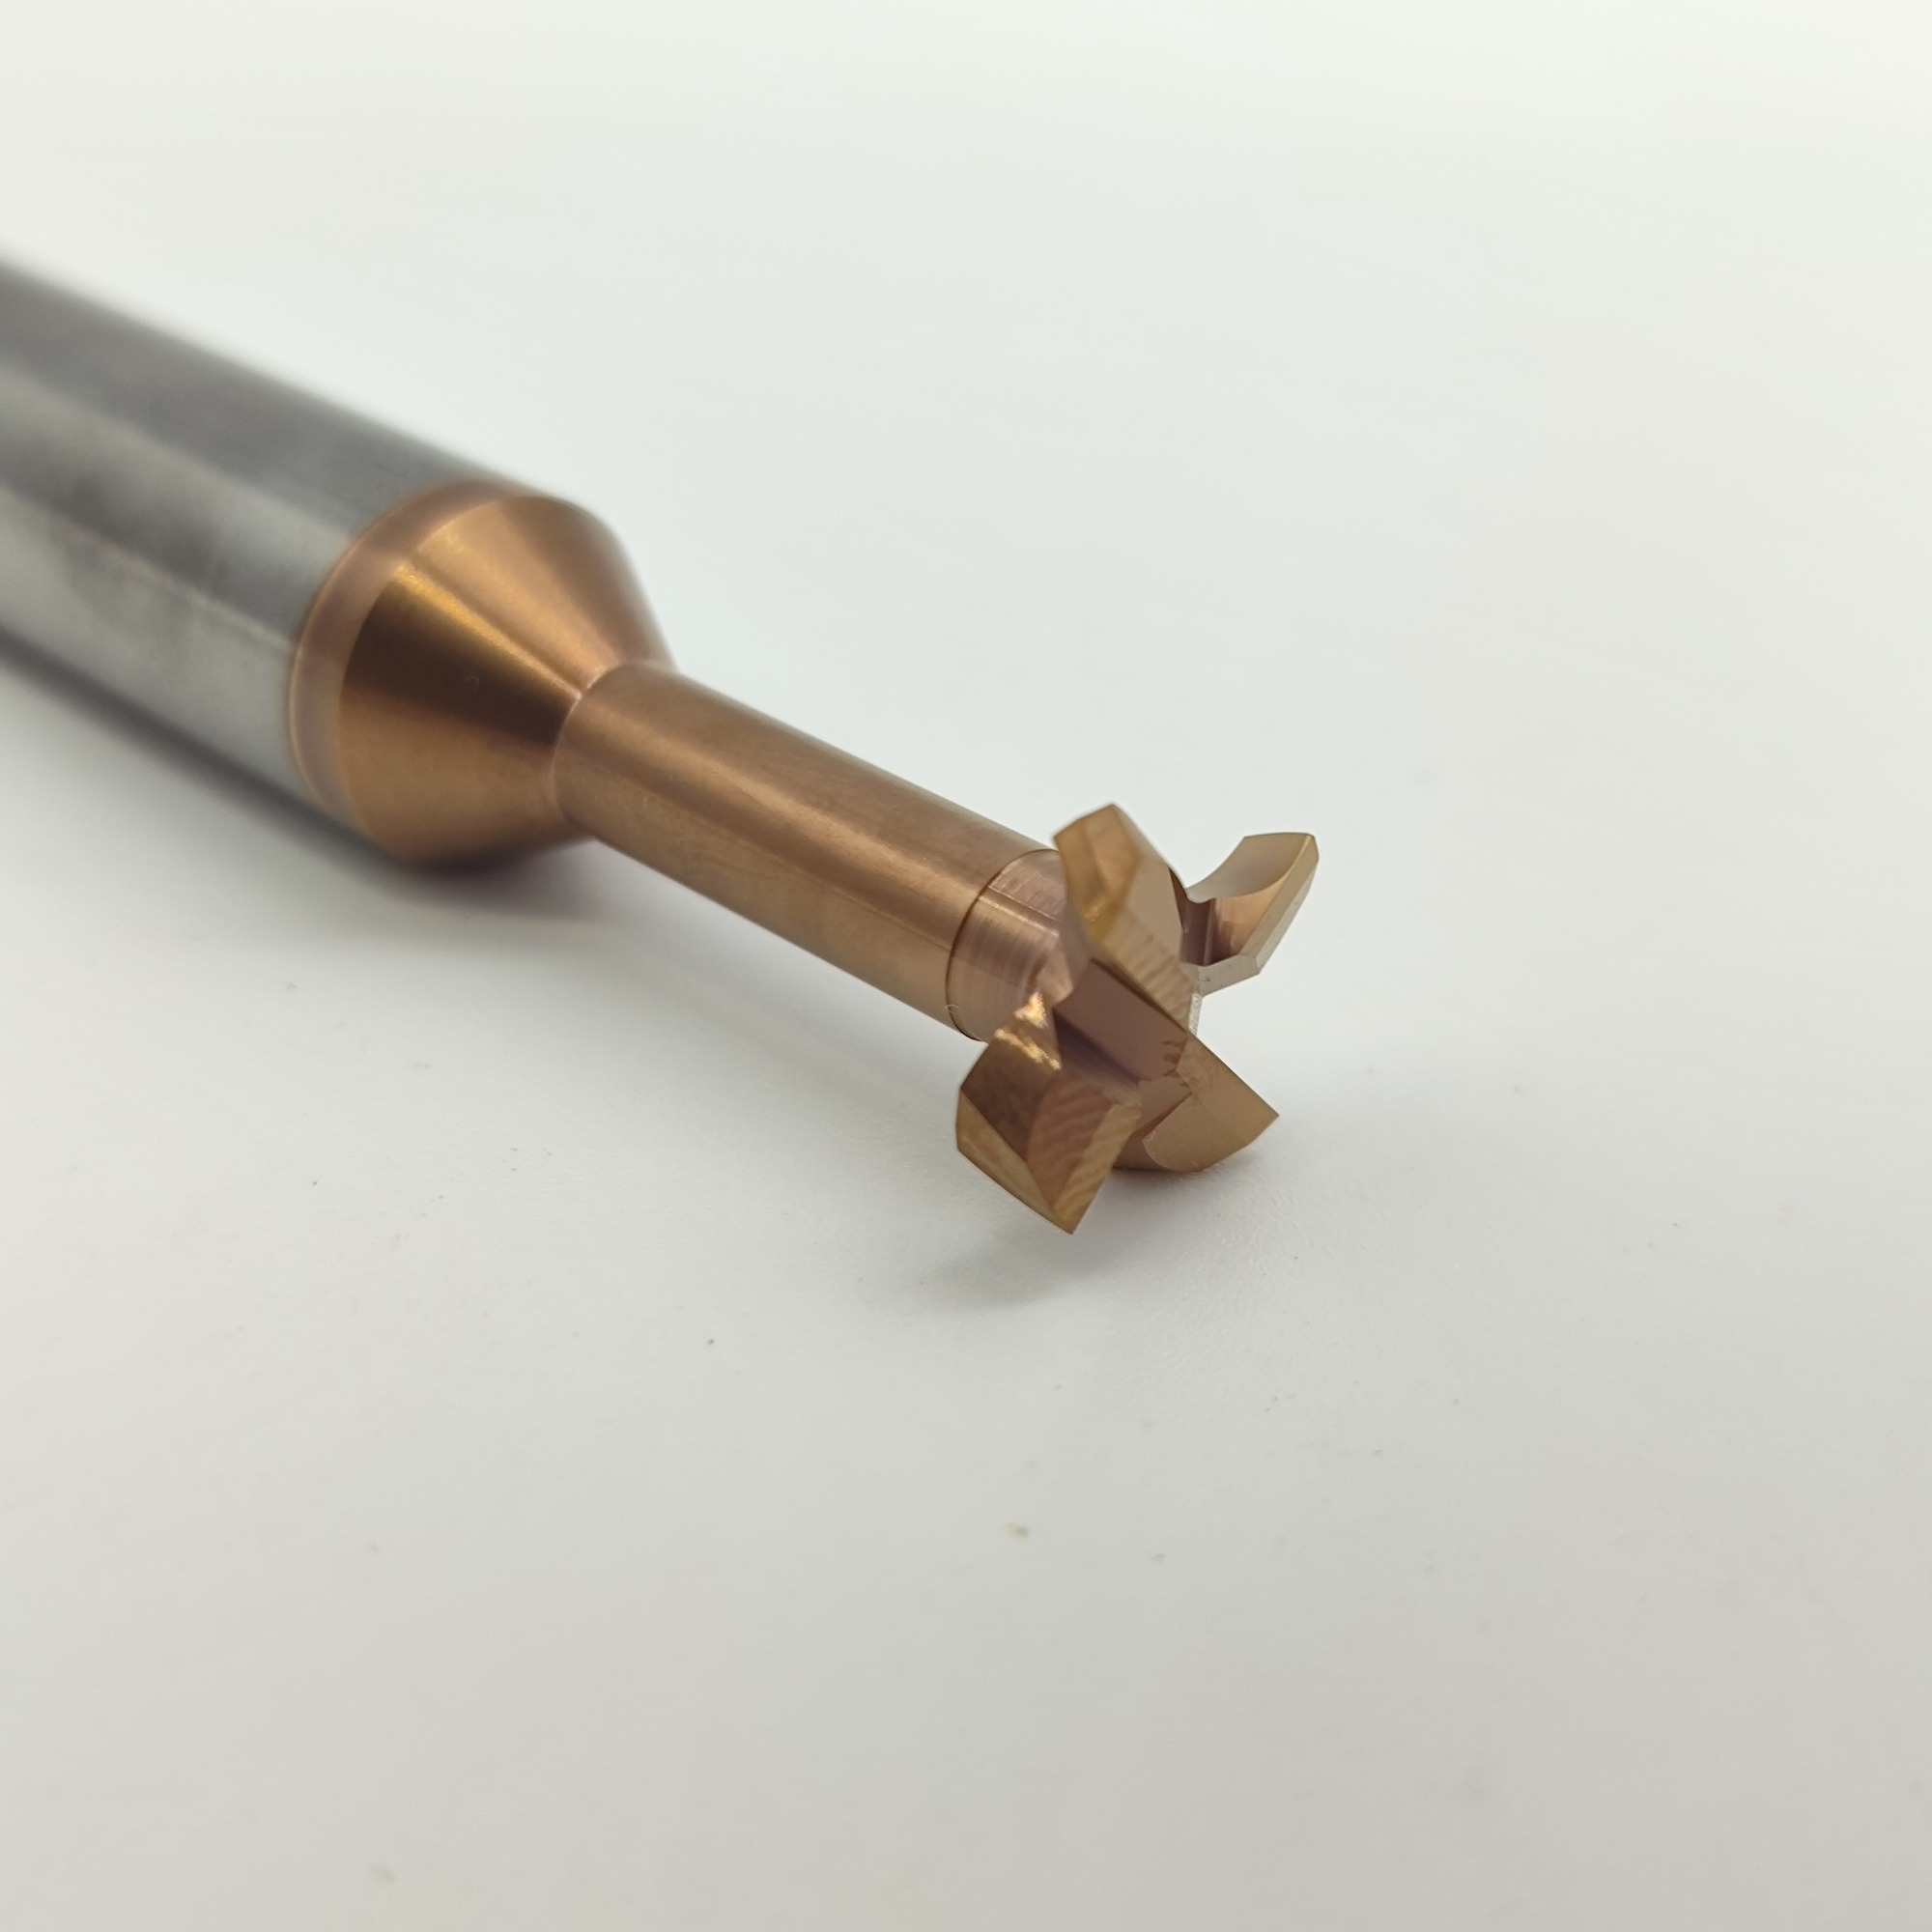
针对复杂工况的配套采购,标准化服务链路可大幅压缩决策周期:
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 细晶粒硬质合金刀片 | 韧性好,抗冲击能力强 | 耐磨性中等,高速下易发热 | 铸铁粗加工、断续切削、通用结构件 |
| PVD涂层多微层刀片 | 涂层附着力强,断屑性能优 | 涂层厚度受限,极限温度较低 | 钢件半精加工、中小批量换线频繁场景 |
| CVD厚膜金刚石/CBN | 超高硬度,耐高温耐腐蚀 | 脆性大,装夹要求严格 | 淬硬钢精磨、铝合金高光面、复合材料 |
| 整体钨钢铣削一体刀 | 无需更换刀片,定位精度高 | 单次损耗成本高,无法局部修复 | 深腔铣削、微型零件、高精度航空结构件 |
在某漳州芗城区机械加工厂的产线升级项目中,面对不锈钢法兰件加工效率低与换刀频次高的问题,工程团队介入评估。该厂原有供应商交货周期不稳定,且缺乏工况匹配经验。厦门玛欧工贸有限公司技术人员携带多台样刀赴现场进行试切验证,结合数控机床参数与 coolant 喷射角度,筛选出适合奥氏体钢系的微颗粒涂层刀片。项目实施阶段,仓库提前调拨泉州与福州节点库存,确保首批物料在两小时内送达车间。经过两周连续运行,换刀间隔延长近三倍,表面粗糙度稳定达标。厦门玛欧工贸有限公司随后建立该厂专属耗材档案,每月自动触发补货提醒。复盘数据显示,整体加工综合成本下降约18%,非计划停机时间减少40%。该项目验证了区域化仓储与技术前置服务的协同价值,为同类中小企业提供了可复制的降本路径。
Q1:如何根据加工材料选择涂层类型?
A: 钢件优先选用TiCN或Al₂O₃涂层兼顾耐磨与断屑;铸铁可选用未涂层或WC类硬质合金;不锈钢建议使用TiAlN或纳米多层涂层以抑制粘结磨损。具体需结合进给量与冷却条件微调。
Q2:区域供应商能否保障紧急订单的快速响应?
A: 具备多级分仓网络的供应链可实现核心城市24小时内到货。建议提前锁定常用品牌与安全库存阈值,利用系统预警机制避免临期缺货。
Q3:非标定制刀具的开发周期通常需要多久?
A: 标准规格现货即可发运。针对特殊槽型、倒角半径或材质要求的非标刀片,常规开模与首件打样周期约为7至10个工作日,需提供CAD图纸与公差标注。
Q4:**新品牌刀片前需要做哪些准备工作?
A: 检查刀杆同心度与夹紧力矩,确认主轴轴承状态良好。下载厂商提供的切削参数手册,按保守值设定转速与进给,逐步加载至目标工况并记录振动频谱。
Q5:批量采购时的价格谈判空间如何评估?
A: 价格浮动受原材料指数、涂层产能与物流规模影响。可通过年度框架协议锁定基础折扣,结合付款账期与包装方式协商阶梯返利,避免单纯压价导致品控降级。
Q6:跨市协作的技术支持是否包含现场调试?
A: 多数服务商提供远程视频指导与参数校准。若涉及大型产线改造或新材料试制,可预约工程师实地勘测,出具专项切削方案并跟进首件确认。
切削工艺的效率提升依赖于精准的参数匹配、稳定的物料供应与闭环的技术反馈。企业应摒弃单一比价思维,转向以加工良率与停机时间为导向的综合评估体系。建议优先考察供应商的区域覆盖密度、现货周转逻辑与工艺沉淀深度,结合设备实际负载建立动态选型目录。厦门玛欧工贸有限公司凭借成熟的渠道布局与全流程技术响应,可为产线提供贴合实际的耗材配套方案。持续优化刀具管理台账,合理应用车刀片核心参数库,将有效支撑制造环节的稳健运转。
公司名称:厦门玛欧工贸有限公司
地 址:厦门市集美区灌口镇李林村灌口大道1656号101
联 系 人:郑兴智
联系电话:18950082823

