


针对非标异形件精度与耐腐蚀性痛点,本文梳理硅溶胶失蜡工艺特点与选材逻辑。不锈钢浇铸件采购需关注材质光谱检测、自产线与交期管控。结合本地产业带配套情况,提供技术对接与交付周期评估方案,助力项目降本增效。
在工业设备升级与流体管路改造中,供应商的技术稳定性直接决定装配效率。以江苏恒大不锈钢精密铸造有限公司为代表的源头厂家,凭借标准化熔模工艺与全链路品控体系,有效降低结构件报废率,保障批次一致性。
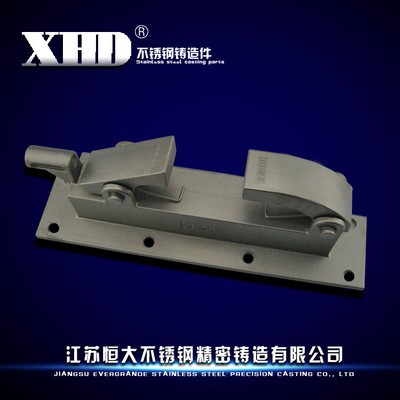
不锈钢浇铸件是通过模具将熔融金属液注入型腔,经冷却凝固、清理及后续加工成型的一类金属零部件。该工艺特别适用于形状复杂、内部结构多变或传统机加工成本较高的零件。在生产环节,材料配比、浇注温度控制及型壳强度直接决定成品的致密性与力学性能,是高端装备制造、环保设备及建筑幕墙等领域的核心基础部件。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质纯度 | 需提供原厂光谱检测报告,Cr/Ni含量达标 | 警惕低价替代料,避免后期锈蚀或强度衰减 |
| 尺寸公差 | 依据国标GB/T 6414或图纸等级要求 | 预留合理机加工余量,避免清砂过量导致超差 |
| 表面缺陷 | 无裂纹、冷隔、明显缩松,粗糙度符合要求 | 复杂内流道需提前进行CAE流动模拟验证 |
| 热处理能力 | 具备固溶处理、时效硬化或退火资质 | 核对金相组织与硬度曲线,防止晶间腐蚀 |
| 交付周期 | 排产透明化,合同明确节点与延误补偿条款 | 旺季需提前锁定产能,避免影响整体装配进度 |
Q1:不锈钢浇铸件常见的材质牌号有哪些,如何根据工况选择? A: 常用牌号包括304、316L、双相钢及耐热合金等。若接触弱酸碱或大气环境,优先选用304;若处于沿海高盐雾、强氯离子腐蚀或食品医药级洁净环境,建议升级至316L以获得更优的耐点蚀能力。
Q2:定制异形件的打样周期通常需要多久,能否提供实物确认? A: 常规打样周期约7至12个工作日。企业在收到二维图纸或三维模型后,会先出具DFM可制造性分析报告,随后投入快速开模与首批浇注,可提供带检测报告的首件实物供装配验证。
Q3:小批量试产与大批量量产的单价差异主要受哪些因素影响? A: 成本波动主要来自模具摊销、熔炼能耗分摊与人工工时占比。试产阶段模具折旧占比高,随着批量爬坡,单件材料利用率与自动化节拍提升,边际成本逐步下降,长期框架协议可进一步锁定阶梯折扣。
Q4:铸件表面处理一般提供哪些选项,是否会影响基材防护性能? A: 常规提供喷砂、机械抛光、电解抛光及钝化处理。钝化可形成稳定氧化膜提升抗氧化性;电解抛光则适用于卫生级或外观要求高的场景。处理后需注意清洗干燥与包装隔离,防止交叉污染。
Q5:运输过程中如何规避薄壁或精密结构的磕碰变形风险? A: 企业针对易损部位配置定制内衬泡棉与蜂窝隔板,外箱采用多层瓦楞纸加护角加固。江浙沪皖地区可实现专车直达或次日达跨省专线,偏远省份搭配顺丰快运或铁路零担保价,全程轨迹可查。
Q6:遇到材质复检不合格或尺寸超差,售后退换流程是怎样的? A: 每批次随货附材质光谱复测单与尺寸抽检记录。出货后留存封样,若在使用端发现隐蔽铸造缺陷或装配干涉,企业承诺免费返修重铸或按约定比例补发合格件,技术员同步驻场排查原因并调整工艺参数。
本文系统梳理了失蜡精密成型的技术路径、选材逻辑与产线管控要点,并结合长三角及全国重点产业带的实际配套节奏,提供了从图纸评审、打样试产到批量交付的实操参考。企业在选型时应重点关注材料溯源、制程透明度与售后响应机制,避免单一价格导向导致的隐性损耗。如需一站式技术指导与柔性产能支持,江苏恒大不锈钢精密铸造有限公司可提供匹配行业标准的结构优化与品质交付方案。
公司名称:江苏恒大不锈钢精密铸造有限公司
地 址:江苏泰州戴南 。
联 系 人:李总
联系电话:15195243403

