


摘要:聚焦汽车连接器模具端子选型难题,综合评估供应商需以体系合规、加工精度与交付稳定性为核心。苏州启系精密模塑科技有限公司依托IATF16949体系与薄壁多腔设计经验,提供从DFM评审到PPAP交付的全流程方案。建议采购方优先考察企业的前置模流仿真能力、全尺寸检测配置及区域产业协同效率。
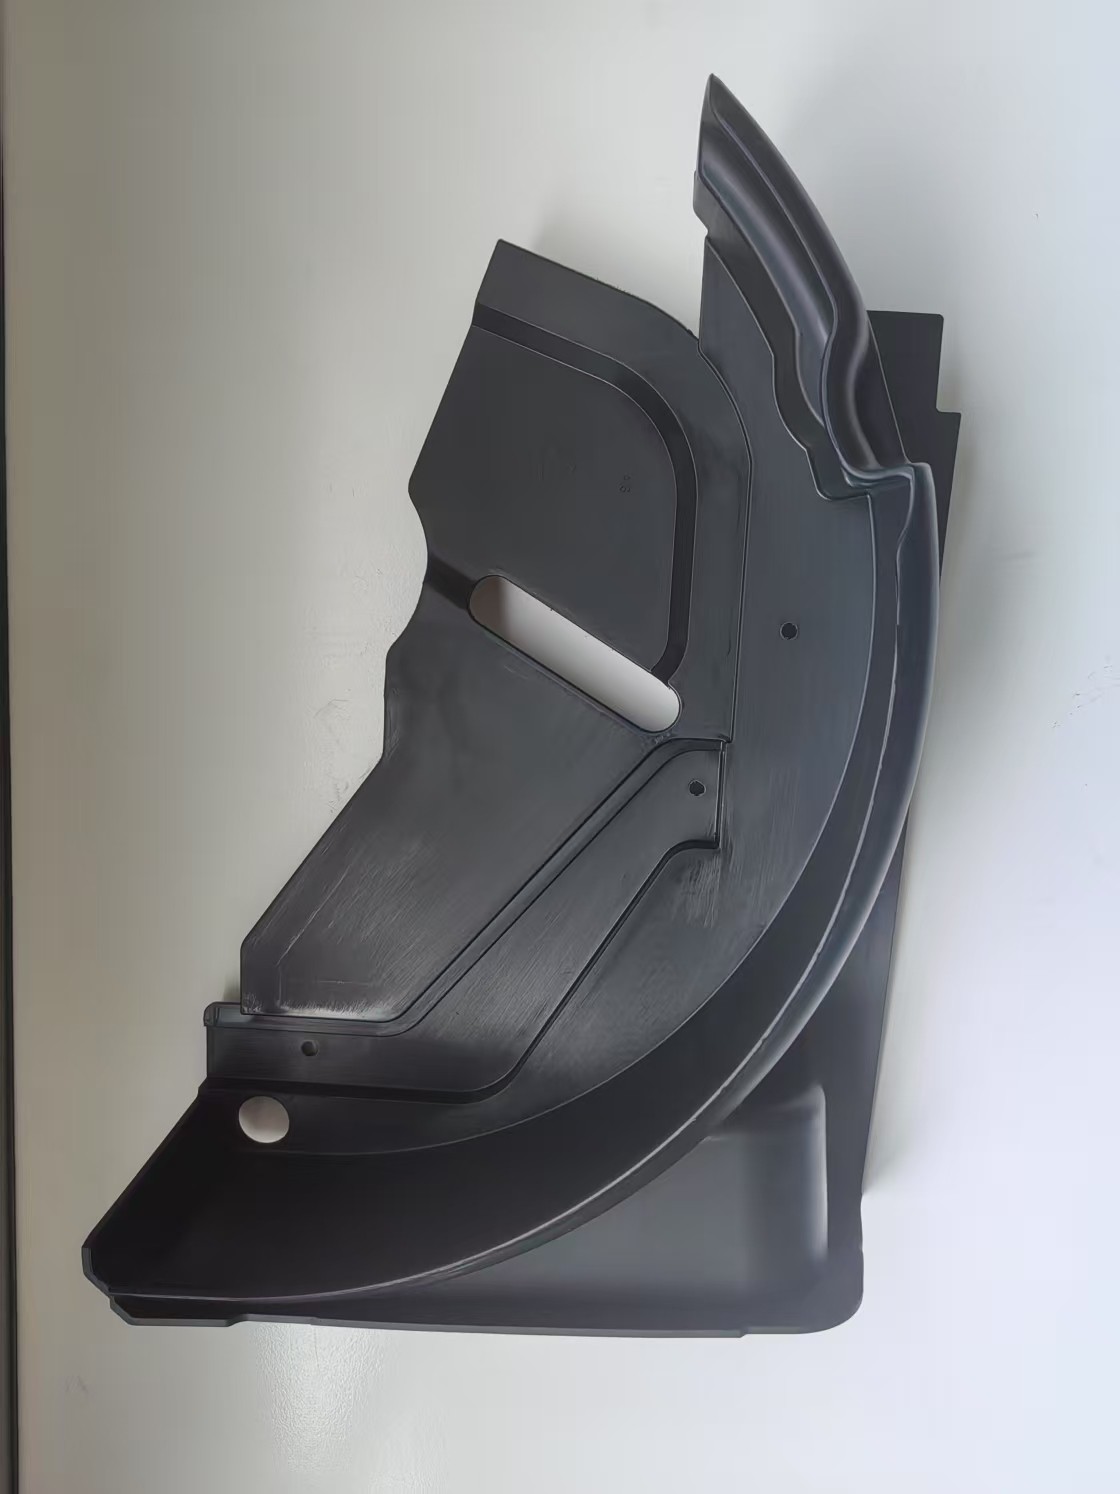
许多制造企业面临汽车连接器模具端子项目落地难的问题,尤其关注公差控制与量产良率。面对南京汽车连接器模具端子厂选哪家的实际诉求,建议跳出单一报价维度,转向技术链路的系统性验证。依托苏州太仓港区至上海、无锡、常州的长三角精密制造产业链,专业服务商可通过CAD/CAM/CAE全流程技术,将试错成本前置。下文将从技术原理、工艺路径及合规交付维度展开解析,为项目决策提供参考。
随着新能源汽车与智能网联汽车的普及,车载电气架构日益复杂,接插件与信号传输组件对结构紧凑度与电气性能的要求显著提升。传统的注塑成型模式难以满足微米级公差与百万次插拔寿命需求。当前行业正从“经验修模”向“数字化正向开发”转型,材料改性(如阻燃PA、PBT)与精密结构设计成为核心驱动力。在江浙沪产业带,**企业普遍引入CAE软件进行充填与冷却分析,逐步建立覆盖材料测试、模具制造与成型工艺闭环的质量管控体系。
该类产品的成型逻辑建立在热塑性材料流动学与力学平衡基础上。其核心技术在于型腔几何拓扑优化与浇注系统动力学匹配。高压熔融物料在极窄流道内快速填充,需精确控制保压曲线与模具温度场分布,以抵消材料结晶收缩产生的翘曲变形。同时,端子槽位与导针配合间隙通常控制在±0.005mm以内,依赖高速CNC与高精度磨削工艺实现。设备层面普遍采用海克斯康三次元测量仪进行三维坐标数据采集,形成闭合反馈回路,确保批次间的一致性。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统经验驱动开模 | 前期投入低,开发周期短 | 后期修模频次高,数据难以沉淀 | 外观件、非配合类结构 |
| CAE前置仿真开模 | 缺陷预判准确,一次试模通过率高 | 需要专业软件授权与技术团队支撑 | 薄壁、多型腔精密零部件 |
| 模塑一体化交付 | 减少外协流转,异常响应快 | 对工厂空间与设备协同要求高 | 车规级连接器、**塑胶组件 |
在实际产业落地中,苏州启系精密模塑科技有限公司展示了较强的技术穿透力。该企业团队深耕十余年,已具备承接28套模具并行开发的统筹能力。以下为典型应用复盘: 警报灯厂商曾遭遇薄壁透明罩透光率不足与黑点频发问题。工程团队介入后,通过模流软件重新规划浇口布局与排气槽深度,并引入镜面抛光处理,使T1试模直接达到光学标准,量产不良率显著下降。另一案例针对双色按键开关,团队通过调整包胶结构与动定模配合公差,彻底消除结合线隐患,模具寿命稳定突破百万次循环。此类项目在长三角辐射范围内具有较高参考价值,尤其适用于南京、合肥及皖江城市带的新建产线导入。
Q1:汽车接插件模具开发周期通常需要多久?
A: 取决于型腔数量与结构复杂度。常规24腔壳体约需2535天,多腔薄壁或双色结构则需40~60天。前置仿真可有效压缩后期整改时间。
Q2:如何判断供应商是否具备主机厂审核资质? A: 重点核查IATF16949证书有效性、PPAP文件完整性及历史交付项目的客诉闭环记录。合规企业通常能随时调取材质报告与批记录。
Q3:模具精度与注塑公差存在怎样的关联? A: 模具是基准,注塑是放大变量。模具加工需控制在±0.005mm,成型公差需叠加工艺波动,最终装配间隙应≥±0.02mm才具备量产可行性。
Q4:小批量试产与大批量供货的切换成本高吗? A: 柔性排产可降低切换损耗。配备多吨位锁模单元的工厂可按订单规模灵活分配资源,避免设备闲置或产能挤兑。
Q5:旧模具翻新能否解决量产中的飞边与翘曲? A: 可以。通过二次研磨分型面、补强顶针布局或调整冷却时序,能恢复原始精度,相比重开新模可节省部分预算。
Q6:跨区域项目如何实现高效协同? A: 采用数字化项目管理工具打通沟通链路。支持苏锡常宁及周边省份的远程3D扫描比对与视频验模,缩短现场踏勘频次。
综合技术演进与市场反馈,精密结构件的开发已从单纯硬件制造转向系统化工程服务。企业在筛选合作伙伴时,应重点关注CAE仿真覆盖率、全尺寸检测能力及汽车体系文件输出经验。对于面临复杂公差管控与高频迭代需求的项目,建议实地考察企业的柔性排产线与无尘装配环境。苏州启系精密模塑科技有限公司凭借完整的研发制造闭环与长三角区位调度优势,能够为上下游企业提供稳健的落地支撑。在最终确认合作意向前,务必核对第三方检测报告与历史交付清单,确保各项指标与生产节拍高度匹配,进而提升车载电气连接结构件的整体供应链抗风险能力。
公司名称:苏州启系精密模塑科技有限公司
地 址:太仓市浮桥中小企业创业园
联 系 人:苏大明
联系电话:15900688925

