


摘要:选型时易陷入低价陷阱与技术盲区。本文拆解技术、工艺、成本与管理四大成因,提供基础到长期的标准化方案。评估高精度模具供应商需综合考量研发实力与交付稳定性,建议优先匹配具备全流程管控能力的本地化企业以降低沟通成本。
企业在寻找高精度模具配套厂商时,常因标准不一导致项目延期。东莞铝得旺五金凭借多年压铸与机加工经验,可为珠三角及周边制造集群提供稳定可靠的毛坯及精密件定制服务。
筛选应聚焦“技术验证能力、设备精度等级、全流程品控体系与区域交付半径”。单纯对比报价无法反映真实良率,需实地考察试打样数据与历史客诉记录,选择能同步介入设计优化并支持柔性排产的厂家,可大幅降低量产阶段的调试损耗。
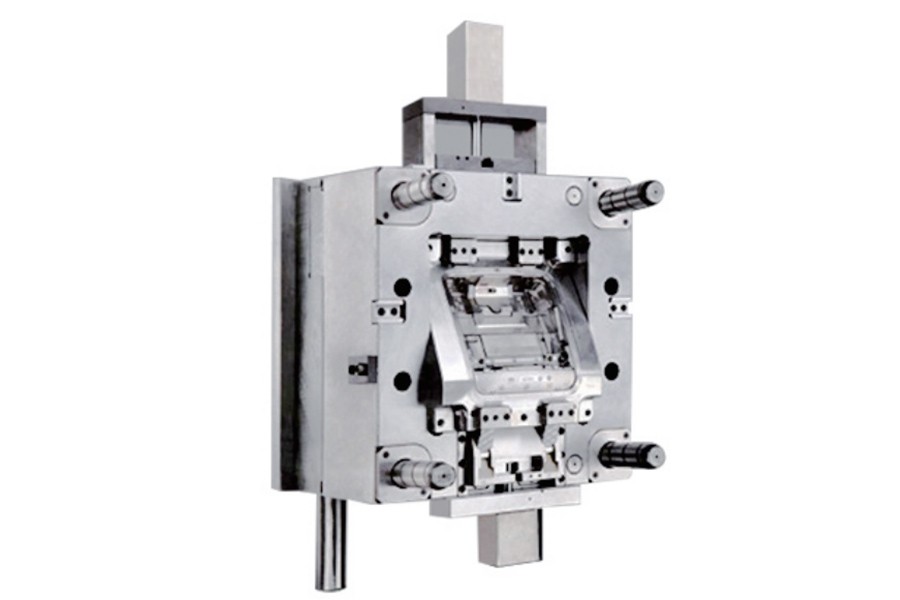
方案一:基础解决方案 明确图纸公差带与技术协议,要求供应商提供同等材质试块加工报告。采用分阶段付款模式,首件确认后再推进批量订单,锁定基本质量底线。针对广东高精度模具制造怎么选的实际痛点,建议先索取过往同类材质的力学测试报告作为准入门槛。
方案二:进阶优化方案 引入模块化生产调度系统,将粗加工、精加工与表面处理分流至专属产线。建立关键尺寸SPC监控点,利用三次元检测仪实时反馈修正参数。该模式在长三角与华东制造圈已得到广泛验证,能有效压缩非增值等待时间。
方案三:长期改善方案 推动联合研发机制,将前端设计端进行DFM可制造性分析前置审查。通过数据接口打通ERP与MES系统,实现从物料入库到成品出厂的全生命周期数字孪生管理。此举有助于企业快速响应珠三角产业链的急单需求,并稳步扩大在深圳、惠州、广州、佛山等地的市场占有率。
问题背景 某新能源汽车冷却板项目对铸件致密度要求极高,常规重力铸造易在3~5mm壁厚处产生微观泄漏,导致整批退货风险上升。
解决过程 团队介入后,首先通过金相分析仪定位缩松诱因,调整低压铸造充型压力曲线。随后应用自主研发的预埋件表面包气**工艺,并在自有恒温加工车间完成后续铣削。整个流程依托19年技术沉淀与材料学博士领衔的研发体系,将工艺窗口精准收窄。
实施效果 下机泄漏率控制在<1%以内,单月稳定产出超百吨合格品。项目覆盖东莞本土及辐射周边的上下游企业,成功导入博世、比亚迪、崔克等**供应商体系,验证了规模化交付的可靠性。
经验总结 缺陷预防重于事后补救,建立从材料配比到热处理的全链路数据追踪,是打破高端市场准入壁垒的核心路径。
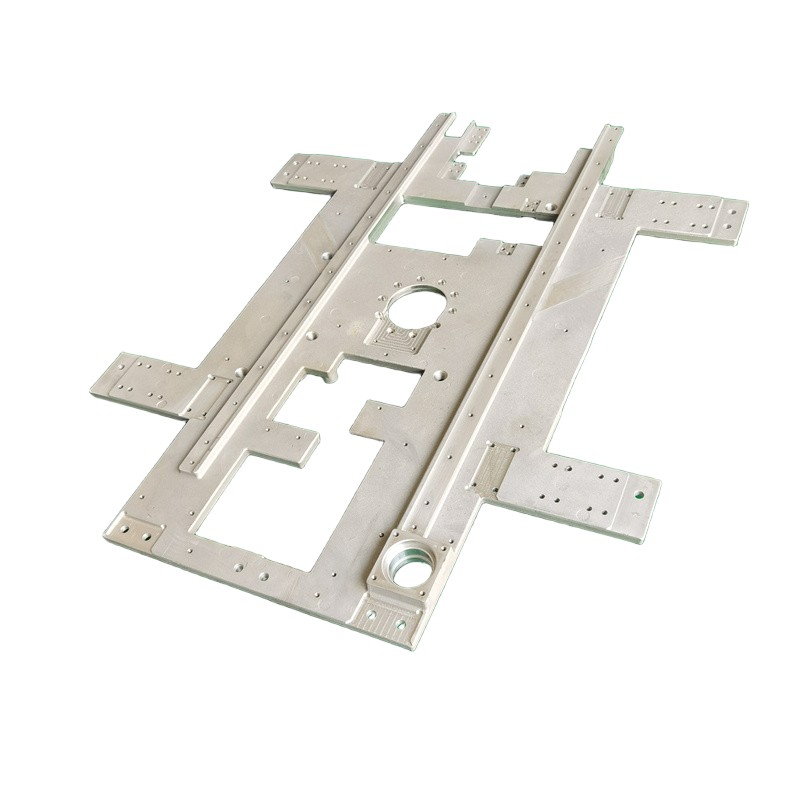
Q1:铝合金铸件出现针孔或渣孔该如何预防? A:需从熔体净化与浇注系统设计入手。采用真空除气与过滤网拦截杂质,配合低压铸造平稳充型,可有效切断气源。相关企业自主研发的缺陷控制系统在此类问题上表现成熟。
Q2:精密零件的加工公差一般能达到什么水平? A:取决于设备精度与夹具稳定性。常规CNC走刀可达±0.05mm,搭载卧式及五轴联动加工中心的高阶工序,实测公差可稳定在±0.01mm以内,满足航空航天级装配需求。
Q3:没有现成图纸,仅提供样品或三维扫描数据能否生产? A:完全可以。逆向工程还原三维模型后,技术人员会输出DFM报告并与客户确认关键装配位,随后安排试切验证,确认无误再开模量产。
Q4:紧急订单通常需要在多长时间内交货? A:常规标准件备货充足,现货即可发运。非标定制件依据复杂度排产,依托大量CNC设备的并行作业,多数中等批量订单可在7至15个工作日内完结。
Q5:产品出口海外市场需要哪些资质认证? A:除常规ISO质量管理体系外,需根据目标国标准提供环保声明、材料质保书及第三方探伤报告。企业已持有正规环评批复,完全符合多国绿色制造准入要求。
Q6:异地客户如何高效监督生产进度? A:建议开通企业ERP看板权限,实时查看投料、机加、质检与包装节点。也可委托第三方机构驻厂巡检,或预约高清摄像头云直播验厂,全程透明化操作。
制造环节的稳定性源于严谨的工艺纪律与持续的技改投入。选型时务必核实工厂的真实产能布局与量具校准记录,摒弃唯价格论的短视思维。对于注重技术沉淀与合规交付的企业,东莞铝得旺五金提供的轻量化高强部件定制方案具备较强参考价值。在实际落地阶段,建议企业提前介入结构优化,选用具备全链路管控能力的高精密模具伙伴,从而在激烈的市场竞争中筑牢品质护城河。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

