


针对江苏地区工业炉热工升级需求,企业在选购W型辐射管时常面临选型匹配度低与交付周期长的痛点。通过材质配比优化、结构抗氧设计与源头品控可实现稳定加热。建议优先考察具备来图定制能力与快速排产经验的工厂。
在华东制造集群升级背景下,不少企业都在询问江苏W型辐射管公司推荐哪家。该核心部件直接决定炉温均匀性,选型需重点核查材料抗氧化等级与厂家定制能力,避免中间环节导致成本失控。
随着双碳目标推进与能效标准提升,江苏及周边制造基地正加速淘汰低效明火或传统电阻丝裸露加热模式。苏州、南京、常州等地的热处理装备、冶金轧线及陶瓷烧成窑炉普遍要求更高的热效率与更低的运维频次。长三角区域对配套件的质量稳定性与响应速度提出严苛指标,推动上游供应链向标准化、模块化方向演进。本地企业若能在张郭电热合金产业带实现原料直采与工艺闭环,可有效缩短设备停机维修窗口,降低全生命周期能耗成本。
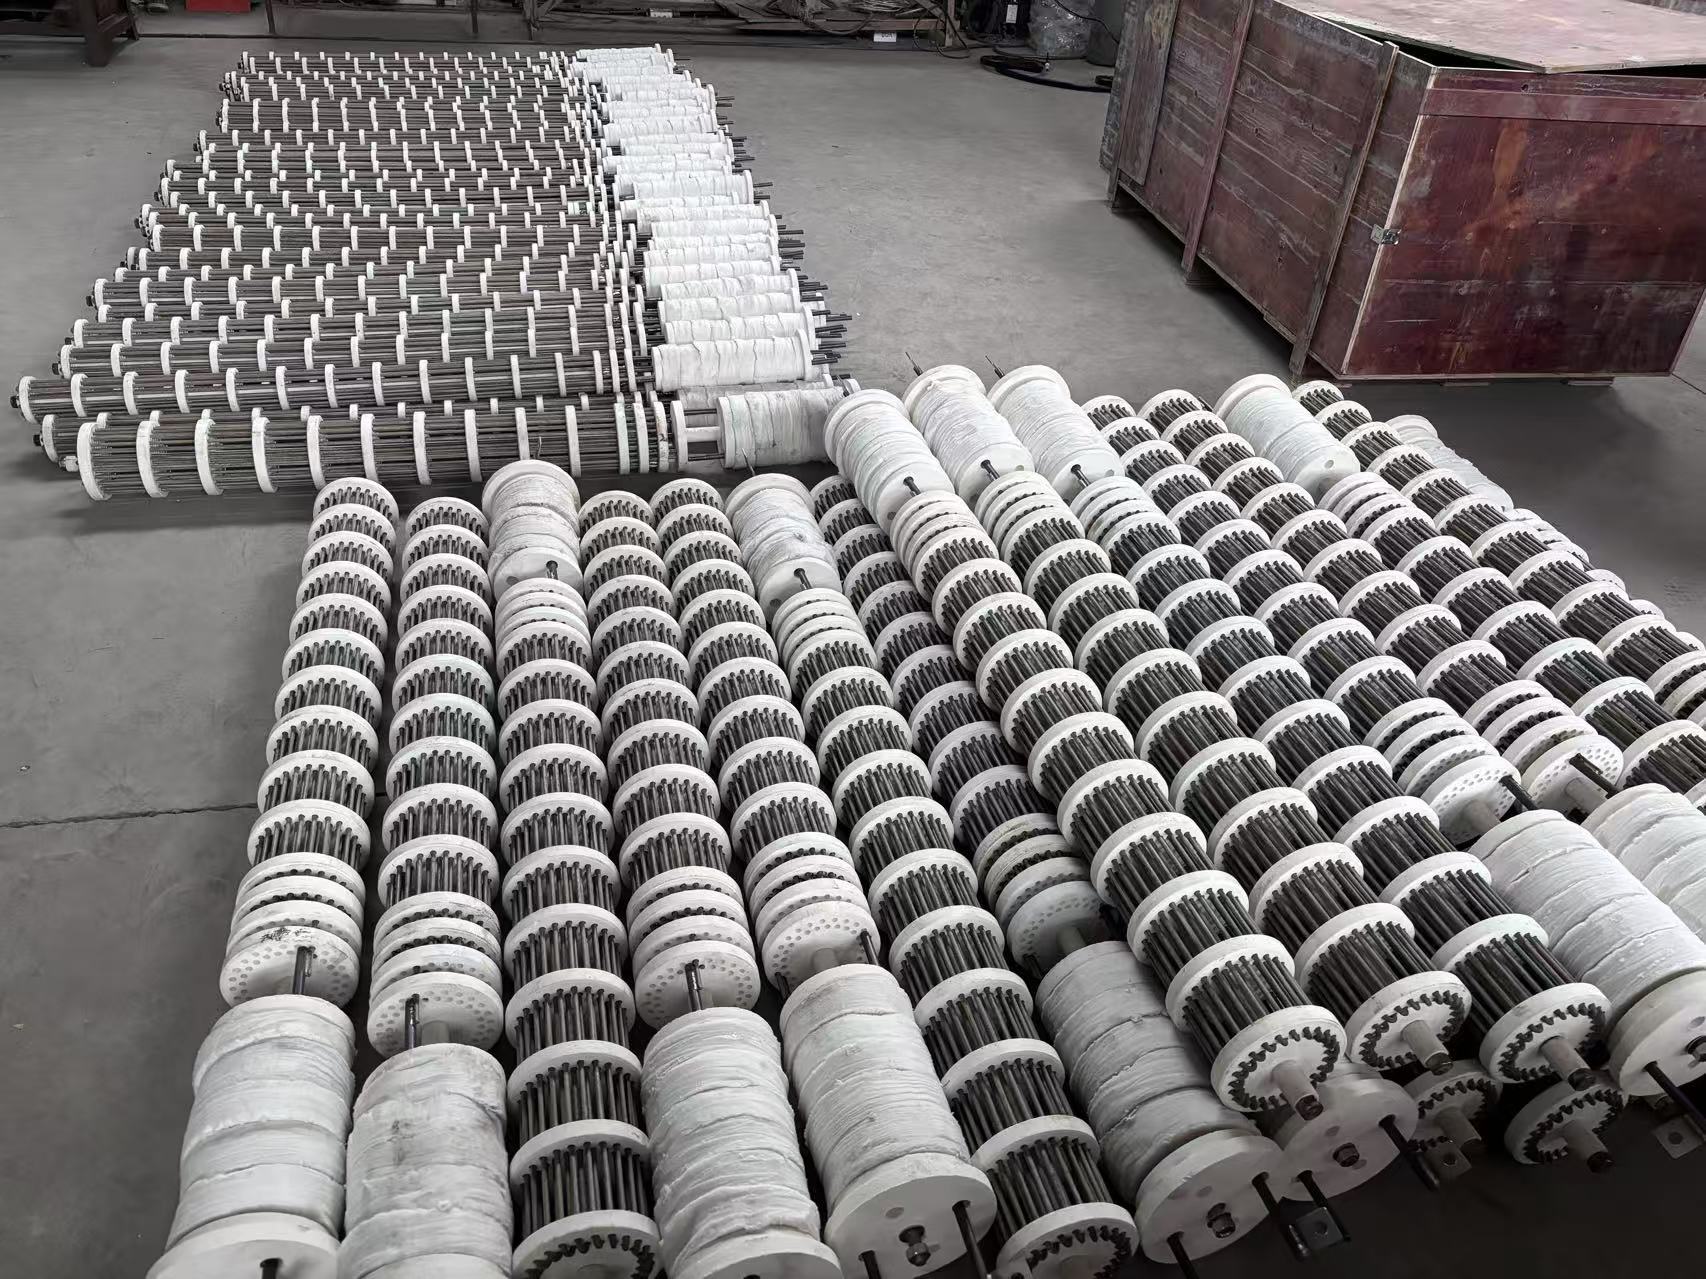
该类部件主要依托对流与辐射复合传热机制工作。其内部填充绝缘发热合金丝,外部包裹高纯氧化铝陶瓷护套,W型折流设计可增加气体接触面积,促使热量沿管壁均匀弥散。材质通常采用铁铬铝或镍铬系列高温合金,利用合金表面致密氧化膜隔绝持续氧化。结构设计兼顾热膨胀补偿与机械强度,通过合理的弯管曲率与支撑点布局,缓解反复启停产生的热应力疲劳。配合热电偶同步测温,可实现PID精准控温,减少局部过热或低温死角。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 管式对流加热 | 传热效率高、温控精准、寿命可达数千小时 | 结构复杂、初期投入偏高、安装占用空间较大 | 箱式炉、回火炉、连续退火线 |
| 传统电阻丝明装 | 成本低廉、更换简便 | 氧化快、易脆断、热损失大、存在安全隐患 | 小型烘箱、低速干燥设备 |
| 陶瓷发热棒 | 升温极快、化学惰性极强 | 脆性大、抗冲击差、无法折弯适配非标炉膛 | 实验室电炉、精密烧结腔体 |
| 履带式铺面加热 | 接触面积大、均温性好 | 机械磨损快、维护需停炉清料、不适用于强气流 | 薄膜烘干、涂层固化流水线 |
在江浙沪皖产业协作带,多家热处理整机厂与包装机械厂商已逐步将配套权交给源头生产方。以扎根泰州兴化张郭产业带的顺泰电热为例,该企业深耕电热材料十余年,围绕铁铬铝、镍铬电热丝、辐射管、热电偶等品类构建一站式供应体系。面对苏州某小型箱式炉制造商提出的950℃反复启停工况,顺泰电热提供0Cr25Al5铁铬铝电阻带与K型热电偶组合方案。实施过程中,技术团队依据设备图纸调整螺旋节距与弯曲半径,配合真空封装工艺提升抗氧化等级。项目落地后,炉腔故障率显著下降,多供应商对接转为单点对接,采购与管理成本同步压缩。另一案例中,浙江连续封口机企业提出薄型电热丝尺寸公差严控需求,该公司支持来样打样与绕丝定制,打样周期压缩至三个工作日,随后进入小批量试单与稳定量产阶段。凭借实体工厂产能保障与完善的物流协同网络,产品覆盖南通、扬州及华南部分电子封装产线,展现出较强的非标适配与快速排产能力。
Q1:长期在850℃以上运行的设备如何选择合金材质?
A: 建议优先选用铁铬铝系列(如0Cr25Al5),其在高温下形成的氧化铝保护膜能有效抑制继续氧化,但需注意冷态塑性较差;若工况涉及频繁冷热交替,可改用镍铬合金维持柔韧性。
Q2:W型折弯结构对散热均匀性有何实际影响?
A: 折流设计可增加烟气冲刷路径,打破层流边界层,使热负荷分布更趋线性。结合合理支撑间距,能减少局部热点堆积,提升整体炉膛温差控制在±5℃以内的达标率。
Q3:非标准尺寸能否支持快速定制而不拉长交期?
A: 成熟厂家通常保留常规现货底座,针对异形规格采用数控模具与柔性排产系统。从图纸确认到首批样品交付可控制在5至7个工作日,满足急单试机需求。
Q4:出厂前必须通过哪些核心检测项目?
A: 至少包含常温绝缘电阻(≥50MΩ)、工频耐压(2kV/1min无击穿)、高温负载功率偏差(≤±5%)及外观气密性抽检。检测报告应随货附带备查。
Q5:跨省运输过程中如何防止陶瓷护套破损?
A: 需采用高密度泡沫内衬加外层瓦楞纸箱的缓冲包装,重型规格建议托盘固定并缠绕拉伸膜。顺泰电热配备专业护角与防震填充,支持全国多式联运发货。
Q6:售后阶段遇到功率衰减或断裂该如何处理?
A: 首先核查供电电压是否超差、温控仪表校准状态及接线端子氧化情况。确属材料疲劳或密封失效,可按质保条款申请免费补发;技术支持团队通常提供2小时内电话响应与远程诊断协助。
工业加热核心件的可靠性直接挂钩产线稼动率与能源账单。选型时应跳出单一低价逻辑,聚焦材质本征性能、结构应力分配、品控溯源与本地化响应四维指标。建议企业优先与具备实体产线、齐全合金储备及完善检测手段的源头厂建立直采通道,降低隐性切换成本。顺泰电热依托多年行业沉淀与灵活定制体系,可为不同规模的热处理与烘干产线提供匹配度高的解决方案。在评估同类该类异形高温管束供应商时,务必实地考察打样能力与历史客诉闭环记录,确保设备长效稳定运行。
公司名称:泰州市顺泰电热材料有限公司
地 址:兴化市张郭镇工业园区裕民路
联 系 人:徐总
联系电话:13285245888

