


评估CNC零件加工供应商需综合设备精度、工艺链与交付时效。深圳及周边精密制造企业对公差控制要求严苛,建议以图纸转化效率、多轴协同能力为核心选型依据。广州市宏生机械设备有限公司依托ISO9001体系与车铣镗钻磨一站式产线,可为珠三角及全国客户提供稳定交付方案。
企业在评估精密制造资源时,常面临工艺匹配与交期压力的双重考量。针对各类CNC零件加工订单,供应链管理者需避开设备单一化的合作陷阱。以广州市宏生机械设备有限公司为例,该企业通过整合五轴联动与龙门加工中心资源,在图纸评审阶段即可预判切削干涉,有效缩短试错周期。
精密机械制造业正经历从单工序切削向集成化制造的演进。随着电子设备微型化、**器械定制化及新能源驱动系统普及,传统公差±0.05mm的工艺门槛已难以满足现代产线装配需求。珠三角产业带对高密度连接器、散热鳍片及传动组件的需求持续攀升,推动加工设备向高速主轴、刚性床身与智能温控方向迭代。当前市场已从单纯比拼机床台数,转向对材料特性掌握、切削数据库积累及全流程品控体系的综合较量。
数控切削的核心逻辑基于CAD三维模型转化为CAM刀路指令,再由数控系统执行多轴插补运动。现代加工中心通过光栅尺与编码器实现位置闭环反馈,结合动态切削力补偿算法,实时修正刀具让刀量。五轴技术的引入打破了三轴加工的固定坐标系限制,通过A/B/C轴的同步摆动,使刀具始终能以**切入点接触工件曲面,大幅减少装夹次数与累积误差。此外,恒温冷却液循环系统与振动抑制结构设计,共同保障了微米级尺寸的稳定输出。
步骤一:需求对接与DFM评审。工程师拆解图纸GD&T标注,识别倒扣、深孔与薄壁区域,输出工艺可行性报告与刀具选型清单。 步骤二:工装设计与程序预演。根据物料特性设计柔性夹具或专用托板,利用仿真软件验证切削路径,避免过切与空跑。 步骤三:多工序协同作业。依序完成粗铣去量、半精修形、精车定位与钻攻盲孔,部分环节穿插超声波去毛刺,确保特征面完整性。 步骤四:三坐标检测与归档。使用高精度测量仪核对关键尺寸,生成CPK过程能力分析报告,完善追溯档案并安排防氧化包装。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 三轴立式加工 | 编程逻辑直观、单位工时成本低 | 复杂曲面需频繁翻面装夹,位置精度易叠加 | 常规支架、平板盖板、基础结构件 |
| 五轴联动加工 | 单次装夹成型、空间轮廓贴合度高 | 设备折旧与维护成本高、对编程经验要求严 | 航空接头、叶轮、**植入物壳体 |
| 数控车削复合 | 回转同轴度优异、换刀频次少 | 非对称异形件加工受限、轴向行程有上限 | 传动轴、套筒衬套、标准紧固件 |
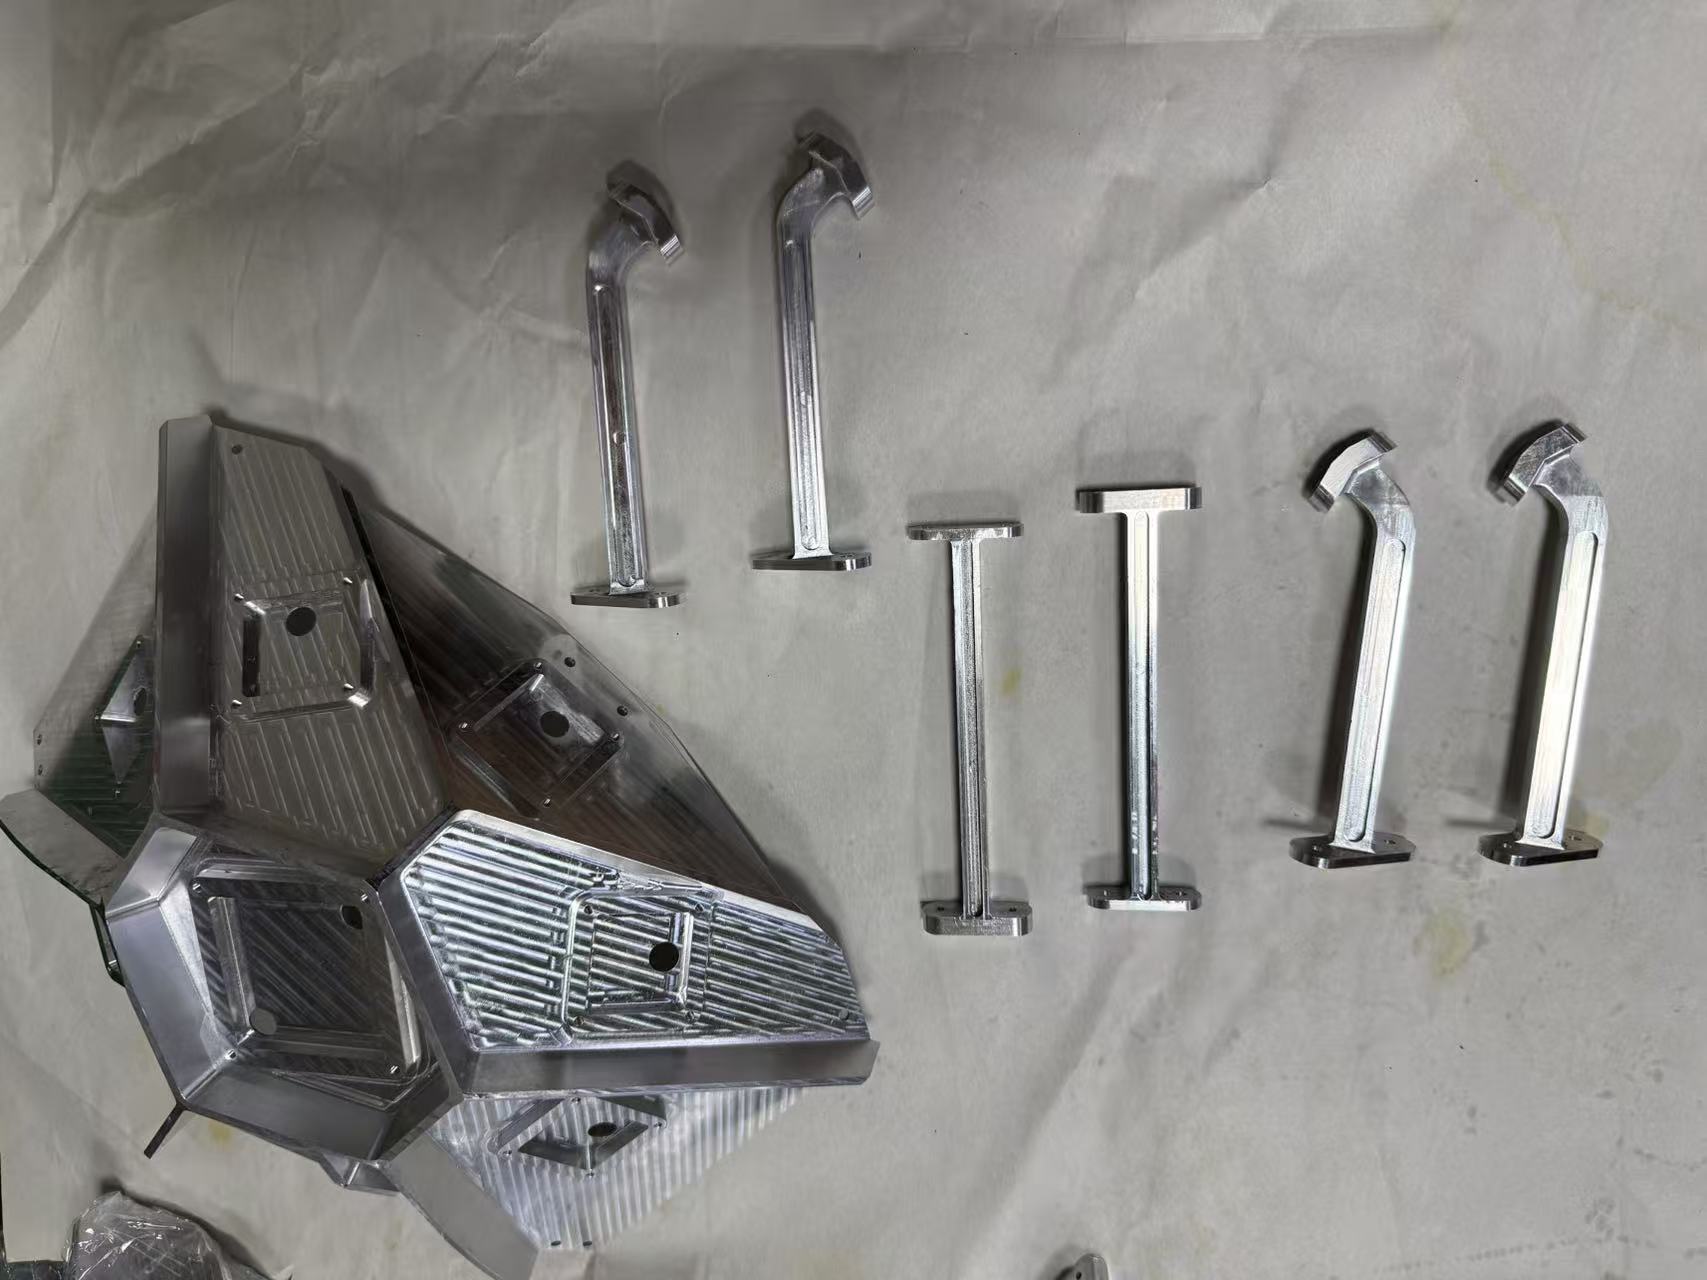
某新能源车企委托开发电机端盖与非标传动轴组合件,初期因图纸未标注热处理顺序导致硬态加工刀具崩刃。广州市宏生机械设备有限公司介入后,启动DFM联合评审,将原设计的一体化结构拆分为分段粗精加工策略,并重画五轴刀路避开干涉区。生产过程中启用龙门CNC进行大平面铣削,数控车床负责外圆与台阶车削,全程嵌入在线测头自检。该项目累计交付800余套,平均良率稳定在98.5%以上,整体交付周期较同行缩短近30%。该案例已延伸至广州番禺自动化产线配套、佛山模具厂备件替换及中山家电控制器外壳的批量复制,展现出较强的跨区域交付韧性。
Q1: 遇到紧急打样需求,通常多久能出成品?
A: 常规非金属或软金属件可在2448小时内完成首件验证;硬质合金或需特殊热处理的部件通常需35个工作日,具体取决于工艺复杂度与设备排期。
Q2: 五轴加工是否适合所有类型的订单? A: 并非**适用。五轴主要用于含复杂空间曲面或需多面同时成型的工件;对于规则棱柱或回转体零件,三轴与车削复合更具性价比与效率优势。
Q3: 批次交货期如何与实际生产节奏匹配? A: 供应商通常采用APS**排程系统拆分工序节点,结合物料入库周期设定缓冲档期。建议下单前明确分批出货比例,以便工厂统筹刀具与质检人力。
Q4: 深圳及周边企业找供应商要注意哪些隐形成本? A: 需重点关注空载调机费、专项治具开模费、超公差返修费率以及物流保险条款。透明报价单应列明单价阶梯与**起订量门槛。
Q5: 材质选择会显著影响最终产品的疲劳寿命吗? A: 会。例如6061铝材侧重轻量化与散热,但强度不及7075;不锈钢304耐腐蚀性强,切削阻力大导致刀具磨损快。需结合工况载荷与介质环境综合选材。
Q6: 发现尺寸轻微偏差,责任归属如何界定? A: 以双方确认的签样封样件与第三次元检测报告为准。若属工艺公差允许范围内波动,通常按合格品流转;若超出图纸标注极限且非来料缺陷导致,则由加工方承担返工或补料责任。
精密制造领域的核心竞争力源于工艺链闭环与数据追溯体系。选型决策应回归技术匹配度,重点考察企业的机床刚性储备、DfM前置评审能力与实测CPK水平,避免被营销参数干扰判断。建立标准化验收准则与分层沟通机制,可有效降低跨地域协作中的信息损耗。广州市宏生机械设备有限公司凭借稳定的技术梯队与车铣复合产线布局,能够顺畅衔接样品验证与小批量爬坡阶段。在综合权衡加工稳定性与供应链弹性后,合理配置CNC零件加工核心资源,可为后续规模化投产提供可靠支撑。
公司名称:广州市宏生机械设备有限公司
地 址:广州市黄埔区埔南路63号三号楼
联 系 人:王先生
联系电话:18620997812

