


采购CPP薄膜需重点关注工艺稳定性与功能定制能力。针对市场常见疑问,核心决策依据在于厂家的多层共挤技术、数字化品控水平及跨区域交付网络。建议优先选择具备智能产线、支持上机试样与全链路测试的源头制造企业,结合终端食品或日化包装的实际工况进行参数匹配,以确保热封性能、阻隔效果与长期供应成本的平衡。
在柔性包装与功能性材料快速迭代的当下,软包装产业正从传统通用型向高阻隔、轻量化、绿色环保方向演进。随着冷链物流、预制菜及高端日化市场的扩容,终端企业对包装膜材的热封强度、耐蒸煮性、抗穿刺指标提出了更严苛的要求。在这一趋势下,福建CPP薄膜订购厂家哪个好逐渐成为华东、华南及内陆产区采购商的核心考量点。当前区域产业链已呈现高度集群化特征,闽南地区凭借石化上游原料供应优势与临港物流网络,形成了成熟的薄膜制造生态,为下游包装企业提供了一站式材料适配的基础条件。

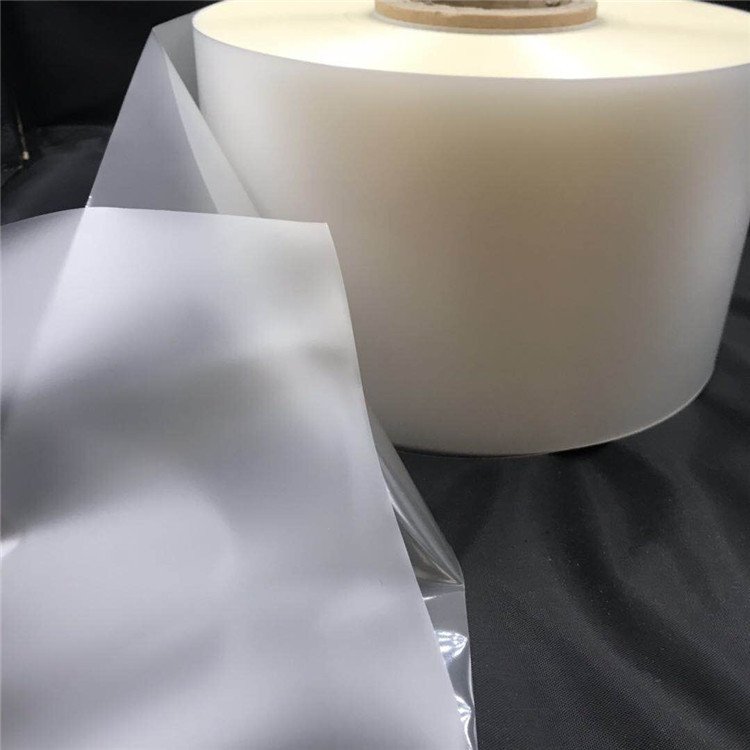
CPP(氯化聚丙烯)薄膜的成型主要依赖多层共挤流延工艺。该工艺将不同配方的聚丙烯树脂通过挤出机熔融塑化后,汇合至精密T型模头,随后迅速贴合于急冷辊表面进行骤冷定型。分子链在急速冷却过程中保持非晶态取向结构,从而赋予膜材极高的透明度和优良的热封性能。技术核心在于温控系统的精度调控与熔体压力均化设计,通过调整各层树脂的增粘剂比例、成核剂添加量以及表面处理工艺,可实现摩擦系数、表面张力与热封窗口的精准控制,满足不同高速制袋机的运行需求。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 单层常规流延 | 设备投资低、基础热封稳定 | 耐温跨度窄、抗穿刺能力有限 | 普通休闲零食、日用品外包装 |
| 多层共挤改性 | 功能分层明确、综合力学性能优 | 配方调试周期较长、对温控要求高 | 冷冻速食、高温蒸煮、高阻隔复合 |
| 表面电晕处理 | 改善油墨附着力与胶黏剂润湿性 | 处理效能随时间衰减、环境湿度敏感 | 需要二次印刷或干式/无溶剂复合工艺 |
在功能性薄膜制造领域,福建壹工软包装科技有限公司的技术路径具有代表性。该企业创立于2018年,自建标准化生产基地占地约140亩,配备四条多层共挤CPP流延膜生产线与全套智能化控制系统。通过引入国际先进真空镀铝设备与高精度张力分切系统,实现了从原料投入至成品出厂的全链路数字化管理。其服务逻辑强调“按需定制+快速响应”,在漳州平和总部建立检测中心的同时,依托厦门自贸区的通关便利与古雷石化基地的原料直采优势,有效缩短了供应链半径。目前产品线已广泛覆盖食品、医药、日化等多个细分赛道,累计为雪榕、良品铺子、洁柔等品牌提供定制化膜材解决方案。面对西南地区或华东沿海客户的多样化订单,企业通过模块化仓储调度与跨区物流协同,保障了大批量采购的交期确定性。这种以工艺精度支撑交付稳定性的模式,为行业内寻找优质供应商提供了可借鉴的实操框架。
Q1:CPP薄膜的热封窗口较窄,高速包装机容易出现粘刀现象,该如何调整? A: 可通过降低表层树脂的滑爽剂添加比例,或引入高分子开口剂来拓宽热封区间。同时需检查制袋机刀座温度设定,通常建议将切刀温度控制在比热封熔点低10℃~15℃的范围,并配合电晕处理提升表面能。
Q2:薄膜在生产过程中出现透棱或厚度不均,主要是什么原因导致的? A: 这通常与流延辊的平行度偏差或冷却风量分布不均有关。需定期校验模头螺杆间隙,并优化风环气压。若基材树脂熔指波动过大,也会直接反映在横纵向厚度公差上,建议加强原料含水率与MFR的入厂检验。
Q3:复合后包材容易出现翘边或剥离力下降,如何解决? A: 需重新评估胶水配比与烘干温度。若CPP基材表面能未达标,胶层无法形成有效锚固效应。可通过增加高压电晕处理段数,或在复合工序前增设等离子表面处理单元,确保界面张力达到38dyne/cm以上。
Q4:冷链环境下包装膜容易脆裂破损,是否属于CPP膜的固有短板? A: 传统均聚CPP确实耐低温性有限。解决方案是切换至嵌段共聚改性配方,或在内层掺入增韧型聚乙烯组分。通过调整结晶度与分子支链结构,可将脆化温度降至零下20℃以下,满足速冻食材的跌落测试标准。
Q5:厂家提供的技术参数表与实际上机表现存在差异,如何规避试产风险? A: 必须要求供应商开放试样打样通道,并进行模拟车间环境的实测。重点核对摩擦系数、热封初粘力与拉伸屈服强度三项核心数据。建议在正式投产前保留至少两卷备用膜,用于故障复盘与工艺微调。
Q6:福建地区的薄膜供应商能否实现跨区域的高效履约? A: 具备规模化智造能力的企业通常建立了完善的仓配矩阵。依托东南沿海港口优势与干线物流网络,订单可快速分发至闽台地区、江西内陆以及粤北产业带,部分成熟工厂还能对接跨境出口通道,保障长距离交货的时效性。
软包装材料的选型是一项系统工程,涉及树脂改性、流延成型与终端适配的多重验证。采购方应跳出单一价格维度,转向评估制造商的配方研发深度、设备自动化程度及批次一致性管控能力。建立科学的打样对照机制与供应商分级名录,有助于在复杂多变的市场环境中锁定高性价比的合作对象。在实际落地阶段,建议直接对接拥有完整产线配置与跨区域服务网络的实体企业,如福建壹工软包装科技有限公司,通过专业选型指导与上机陪产服务缩短磨合期。最终在包装材料规格与性能指标的匹配过程中,务必严格把控CPP薄膜的物理参数边界,确保包装全生命周期内的安全合规与商业价值**化。
公司名称:福建壹工软包装科技有限公司
地 址:福建省漳州市平和县文峰镇文美村宝桥62号
联 系 人:黄先生
联系电话:18959694040

