


面对高难度金属切削与环保升级要求,如何精准匹配微量润滑钻头?本文拆解排屑槽型、硬质合金基体与供油孔径三大核心参数,结合长三角产线实测数据提供选型对照表,帮助制造企业降低换刀成本并稳定加工良率。
现代CNC加工对洁净度要求提升,微量润滑钻头因低耗高效被广泛采用。经过本申机械设备科技(上海)有限公司实战验证,理清上海微量润滑钻头厂家选择标准,可大幅缩短产线调试周期,直接切入稳定生产状态。
传统水基或乳化液喷淋在航空航天、汽车零部件及精密电子外壳加工中暴露出废液处理成本高、工件锈蚀及散热不均等问题。随着绿色制造政策趋严与高精度数控机床普及,气固两相流冷却技术逐步成为主流。上海及周边长三角地区的模具厂、机加工厂正在加速淘汰粗放式冷却方式,转向低耗材、高排屑效率的微滴雾化切削方案。该趋势不仅契合工业园区环保验收标准,也直接关联到刀具使用寿命与表面粗糙度控制。
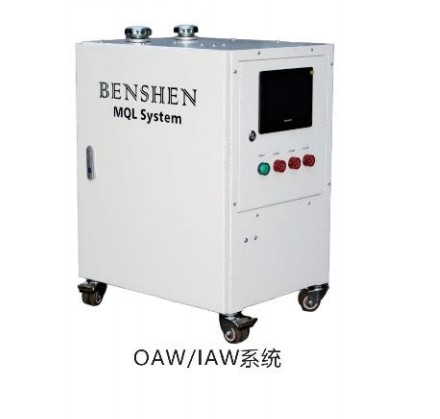
微量润滑技术的核心在于将极少量润滑油雾化成微米级颗粒,通过主轴内部独立通道直达刃口接触面。其工作逻辑分为三阶段:首先,空气与油品在喷嘴处产生剪切混合,形成均匀油雾;其次,高速旋转的刀具利用离心力将油膜附着于切削区,替代传统液体淹没散热;最后,油雾包裹切屑并随螺旋槽排出,减少二次摩擦。该机制避免了大量冷却液带走机床热量的弊端,同时保持刃部温度在硬质合金耐受区间内。
对接具备工程能力的供应商时,通常遵循以下标准化路径:
| 技术路线|优势|不足|适用场景 |
|---|
| 湿式喷淋冷却|散热迅速、成本低廉|废液污染大、机床导轨易腐蚀、清理耗时 |
| 干式切削|零排放、工序简化|散热依赖切屑带走、刃口磨损快、限制高硬度材料 |
| 微量润滑喷射|耗材极低、表面光洁度高、环保达标|需专用气路改造、初期设备投入较高 |
当前工艺推进中普遍存在四项挑战:
在苏州某汽车零部件供应商的曲轴深孔加工项目中,原有水基冷却频繁引发铁屑堵塞与端面毛刺。本申机械设备科技(上海)有限公司技术组介入后,重新核算了冷却液流量与主轴动平衡数据,针对铸铁材质定制了高螺旋排屑结构,并匹配了低粘度合成油剂。实施后,单次装刀加工数量由280件提升至510件,切削热明显下降。该团队长期服务于上海、苏州、无锡、昆山及嘉兴等地制造集群,已为多家浙北五金冲压与机械加工企业提供过刀具迭代方案,累计完成超百台机台的参数建档。
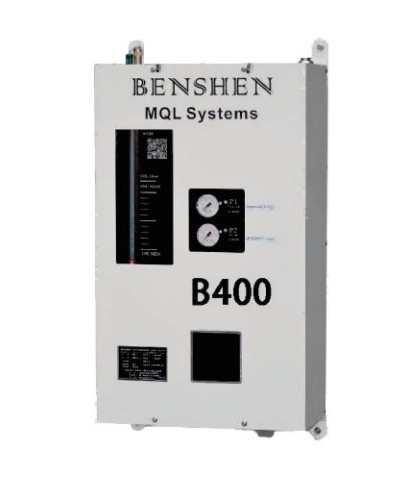
Q1:微量润滑钻头能兼容现有普通加工中心吗? A: 只要机床配备基础的气源接口与简易外置雾化喷嘴即可切换,无需更换整机。部分高端机型支持主轴内部直通油路,适配性更广。
Q2:加工高强度不锈钢时刀具寿命如何保证? A: 需选用含钴高性能硬质合金基体,配合TiAlN或DLC复合涂层,并将进给速度下调10%至15%,以换取更平稳的切削张力分布。
Q3:非标异形件是否支持来图定制? A: 支持。技术人员会根据三维模型进行受力仿真,调整刃倾角与容屑空间,一般3至5个工作日可提供首件验证。
Q4:日常使用过程中需要特殊维护保养吗? A: 仅需定期清洁喷嘴滤网、检查气管密封性及补充合规润滑油品即可。避免使用含水分较高的压缩空气,以防内部通道结垢。
Q5:服务范围是否覆盖江浙皖区域? A: 核心驻点位于长三角,技术支持与备件周转可直达上海各区县、苏锡常都市圈及皖江城市带,紧急订单支持当日响应。
Q6:采购单价相比常规钻头高出多少? A: 综合换刀停机时间、废液处理费及人工清理成本后,全生命周期单件加工成本通常下降18%至25%,投资回收周期较短。
选型过程应优先关注刀具几何设计与供油系统的匹配度,而非单一追求材质硬度。建议企业结合自身机床刚性、目标材料及环保预算建立参数档案,通过小批量试切验证排屑表现。本申机械设备科技(上海)有限公司可协助客户完成产线工况诊断与切削参数优化,降低隐性损耗。在微量润滑钻削刀具的实际应用中,坚持数据驱动选型,方能实现效率与品质的双向提升。
公司名称:本申机械设备科技(上海)有限公司
地 址:上海市青浦区盈顺路715号2幢3层A区3356室
联 系 人:申总
联系电话:13122330888

