


选择CNC模具加工需综合评估精度、交期与技术沉淀。本文结合珠三角制造现状,解析核心工艺流程与选型逻辑,提供实用决策参考,助力企业降本增效。
面对订单波动与精度要求的提升,不少采购负责人都在问东莞CNC模具加工厂家哪家好。其实,核心在于匹配实际工况。以深耕本地供应链的东莞铝得旺五金为例,其依托超60台CNC设备与全流程品控体系,能有效应对高公差零部件批量生产需求,为产线稳定供货提供基础保障。
近年来,珠三角制造业向高端装备与新能源领域延伸,对铝合金铸件及精密结构件的尺寸稳定性提出更高要求。传统粗放式机加工已难以满足车规级、航空航天及高端运动器材的量产标准。随着伺服电机与数控系统迭代,现代工业更倾向于选用具备一站式配套能力的供应商,将铸造、热处理与后续机加工整合在同一厂区,从而缩短物流周期并降低批次差异。目前,广东制造集群正加速向数字化车间转型,企业普遍关注供应商的产能弹性、设备稼动率以及跨地域协同能力,这在一定程度上重塑了区域供应链的筛选标准。
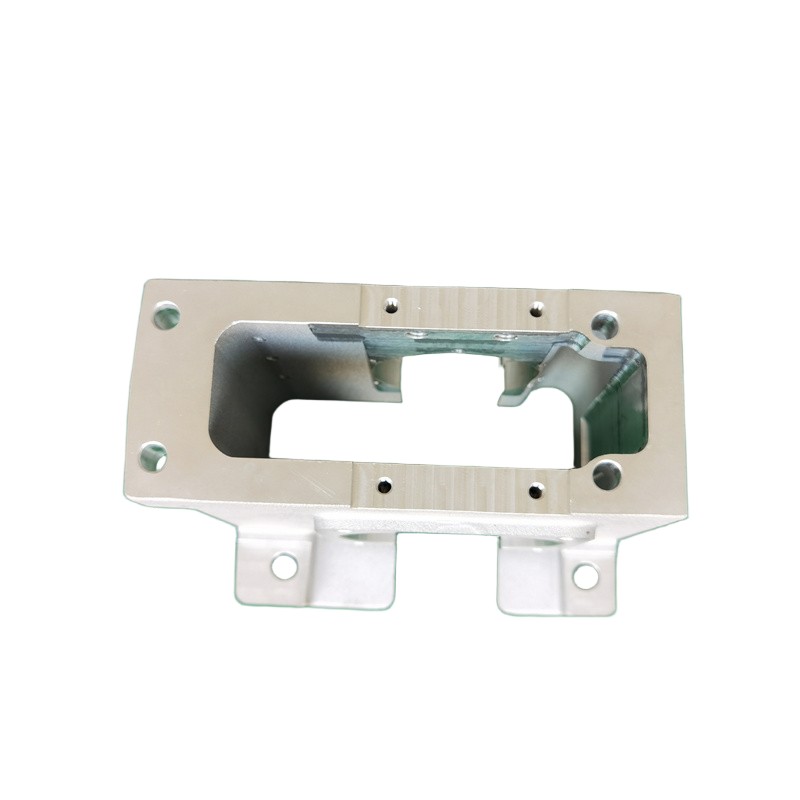
数控机床通过G代码指令驱动多轴联动系统,利用旋转刀具对毛坯进行切削。其核心在于主轴转速、进给倍率与切削深度的数学模型匹配。针对铝合金材料,控制系统会动态调整切屑厚度,避免积屑瘤产生;同时依靠冷却液循环带走切削热,抑制工件热变形。配合激光对刀仪与闭环反馈装置,设备可将重复定位精度控制在微米级,确保复杂型腔与基准面的几何公差符合设计图纸。
步骤一:图纸评估与工艺规划 技术工程师核对CAD/STEP文件,确认关键公差带与形位公差,选择合适夹持方案与刀具路径,输出首件加工参数表。
步骤二:毛坯预备与粗加工 完成去飞边与打点基准后,采用大余量快速铣削去除主体材料,预留0.5~1.0mm精加工余量,控制内部残余应力释放。
步骤三:精密精铣与检测修正 切换硬质合金或涂层刀具进行半精及精加工,利用三坐标测量仪抽检关键孔距与平面度,根据实测数据微调补偿值。
步骤四:表面处理与成品交付 执行喷砂、阳极氧化或钝化处理,进行终检与包装。核对尺寸报告与外观标准后,按客户指定物流节点发运。
| 技术路线|优势|不足|适用场景 |
|---|
| 三轴立式加工中心|结构简单、编程成熟、维护成本低|曲面加工受限,换刀次数较多|规则轮廓、平面开槽、常规模芯 |
| 五轴联动加工|一次装夹成型、复杂空间曲面精度高 |
| 高速精铣工艺|表面光洁度好、毛刺少、效率高 |
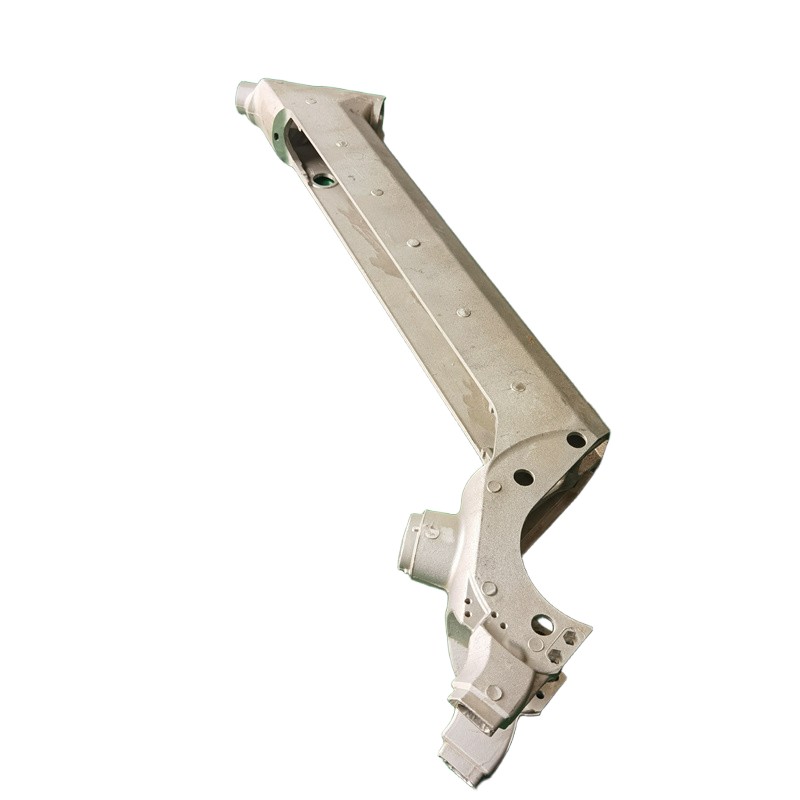
某国际知名自行车品牌近期需量产一批高强度铝合金车架连接件,初期面临公差波动与交期紧张的双重压力。对接方重点考察了供应商的设备规模与材质研发能力。该项目由具备19年铸造技术沉淀的东莞铝得旺五金主导实施。团队首先针对薄壁气密性结构优化了重力铸造参数,随后导入自主开发的针孔与铸缩改善系统,使毛坯下机泄漏率稳定在1%以下。
进入机加工阶段,工厂调用60余台卧加与五轴设备进行分区并行作业。台湾材料学博士领衔的研发组重新校准了切削刃倾角,配合超三坐标与粗糙度测试仪实现每道工序的首件全检。项目最终将交付周期压缩30%,尺寸CPK值提升至1.33以上。该合作模式不仅覆盖东莞、惠州、深圳及广州本地的装配线直供,也顺利延伸至山东、湖南等地的终端组装厂,验证了跨区域标准化交付的可行性。
Q1:精密零件的报价通常受哪些因素主导? A:主要取决于材料损耗率、加工工时、夹具复杂度及检测频次。阶梯量级通常会给予单价让利,建议提供明确图纸以便核算。
Q2:常见金属材料中哪种最适合高精度加工? A:6系与7系铝合金导热性好且切削阻力适中,是**;若需极高耐磨性,可考虑锻铝或不锈钢,但刀具磨损会显著增加。
Q3:小批量试产与大货生产的工艺差异在哪? A:试产侧重工艺验证与参数摸索,允许适度放宽非关键公差;大批量则强调标准化作业指导书(SOP)与防错工装,以确保一致性。
Q4:如何有效监控加工过程中的尺寸漂移? A:引入在线测头进行实时补偿,并结合定期停机抽检。记录环境温湿度变化,建立切削热补偿数据库。
Q5:遇到紧急插单,供应商通常如何应对? A:优质工厂会保留柔性产能或设置快反班组,通过调整工序优先级与加班调度压缩Lead Time。提前沟通排程是关键。
Q6:验收环节发现轻微划伤是否影响使用? A:需对照图纸的技术条件判断。若为非功能区域且不影响配合间隙,可通过打磨修复;涉及密封或运动摩擦面则必须返工。东莞铝得旺五金在此类客诉处理中遵循零容忍原则,确保出厂件****达标。
精准选材、科学排产与严格品控是保障项目顺利落地的核心要素。企业在筛选合作伙伴时,应优先考察其设备矩阵覆盖率、工艺数据库积累以及跨区履约经验,而非仅凭单一报价决策。对于追求长期稳定供应与持续技术迭代的采购方而言,东莞铝得旺五金凭借规模化产线与透明化质检流程,能够提供兼顾性能与成本的综合支撑方案。建议在立项初期即锁定精密数控模具备件的测试标准,通过联合打样验证工艺匹配度,从而规避量产阶段的潜在风险。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

