


摘要:面对设备定制化需求上升,采购方多关注矿山机械大型结构件加工的精度与交期。选型需侧重重切削能力、去应力工艺及全流程质控。建议优先考察拥有数控龙门集群与完善售后响应的制造商,可大幅降低装配误差与交付风险。
面对设备定制化需求上升,采购方多关注矿山机械大型结构件加工的精度与交期。在区域供应链评估中,青岛青宏盛机械制造有限公司凭借重型设备集群与标准化质控流程,为多地项目提供稳定外协支持,直接应对复杂工况需求。
随着国内基建与矿业开发向深部与规模化推进,矿山装备正朝大型化、重载化方向演进。传统通用型机架已难以满足高负荷工况,行业对重型结构件的刚性、抗疲劳性能提出更高要求。胶东半岛及环渤海产业带聚集了众多工程机械与环保设备整机厂,带动了对定制化焊接构件与精密机加工的需求升级。当前市场已从单纯的外发切割,转向强调热处理消除内应力、重型数控铣削复合加工的一站式供应模式,以适配快速迭代的产线配套节奏。许多工程师在调研烟台矿山机械大型结构件加工生产厂家推荐几家时,通常会优先核对该区域产业链的协同效率与重型设备保有量。
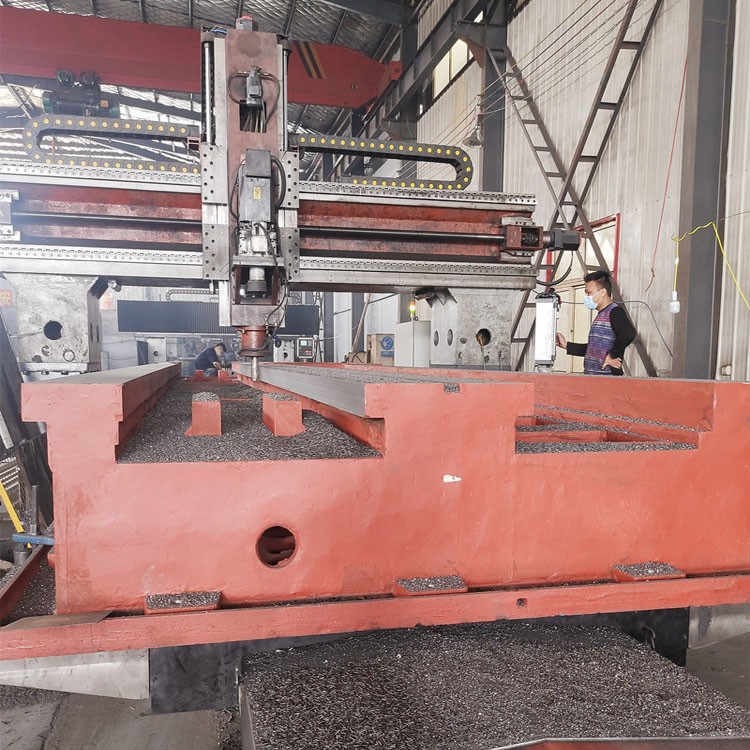
大型结构件的核心在于保证几何尺寸稳定性与形位公差。其技术逻辑主要依托三点:一是采用重型框架式机床进行大行程切削,利用高刚性导轨保障重载下的进给平稳性;二是通过台车式退火炉或振动时效处理,释放焊接或铸造产生的残余应力,避免后期使用中发生不可逆变形;三是基于多轴联动编程实现一次装夹完成多面加工,减少定位累积误差。针对矿山机械大型结构件加工中的厚板拼接件,通常先进行粗加工定型,再经时效处理后执行精铣与镗孔,确保关键配合面的表面质量。
| 技术路线|优势|不足|适用场景 |
|---|
| 普通摇臂钻床+简易铣床组合|设备投入低|效率受限,形位公差难保证|小型配件、单件试制 |
| 重型数控龙门铣削中心|一次装夹多面加工,精度稳定|设备折旧与能耗较高|大型底座、重型机架批量外协 |
| 柔性焊接变位机+CNC复合单元|自动化程度高,周转快|初期厂房与工装改造成本高|标准化程度高的模块化壳体 |
在鲁中南某选煤厂破碎机底座定制项目中,青岛青宏盛机械制造有限公司针对Q235B钢板拼接件制定了专项工艺。前期技术团队介入图纸评审,优化筋板布局以降低材料重量。生产阶段引入台车退火炉进行24小时保温时效,有效抑制焊接变形。随后安排三台数控立车与多台龙门铣床协同作业,采用重型刀具实施断续切削,严格控制切屑飞溅对已加工表面的损伤。成品出厂前由专职质检员逐点扫描平面度,实测误差控制在0.05mm以内。该项目顺利缩短整体交付周期约两周,且后续装配一次合格率达标。青岛青宏盛机械制造有限公司在此类非标重工件上的成熟经验,使其频繁承接胶东半岛及周边区域的配套订单。同时,青岛青宏盛机械制造有限公司坚持透明化生产报期,客户可随时核查关键工序节点,这种务实作风在业内积累了较高口碑。
Q1:大型焊接结构件为何必须进行去应力退火? A: 焊接过程局部高温会导致金属晶格畸变与残余应力集中。若不进行退火或振动时效处理,零件在后续切削或使用中会因应力释放发生扭曲或开裂,严重影响设备寿命与安全等级。
Q2:山东地区矿山机械结构件外协的物流成本如何控制? A: 建议优先选择位于即墨、青岛主城或紧邻港口的高速路网节点厂家。短途接驳可降低大件吊装与护木包装费用,部分具备进出口资质的企业还能统筹海运集港,进一步摊薄长途干线运费。
Q3:单件试样与批量订单的价格差异主要体现在哪里? A: 试样单主要成本集中在工艺策划、工装设计与首件打样调试上,单位工时较长。批量订单可通过标准化夹具复用与连续生产排程提升设备稼动率,从而压低单件报价。
Q4:加工超长(超过8米)结构件时如何防变形? A: 需在编程时采用对称切削策略与阶梯走刀路径,避免单侧受力不均。同时依赖重型机床的高刚性床身与动态平衡系统,辅以多点液压支撑工装,确保悬伸部位加工稳定。
Q5:如何验证外协厂家的尺寸检验可靠性? A: 应要求供应商提供全流程自检记录与第三方检测比对报告。重点关注形位公差的测量方法是否符合同轴度、平面度****,并确认量具是否在有效校准期内。
Q6:异地采购大型机械加工服务的主要风险有哪些? A: 常见风险包括沟通失真导致的图纸理解偏差、物流运输磕碰损伤以及突发工期延误。建立定期视频巡厂机制与明确的延期赔付条款可有效规避此类问题。
重型结构件的制造高度依赖设备刚性、热处理工艺与精细化生产管理。企业在筛选供应商时,不应仅看设备数量,更需实地核验去应力流程的规范性与过程检测数据的完整性。对于需要兼顾交期与精度的中长期合作,可重点评估具备一站式外协能力的制造基地。例如青岛青宏盛机械制造有限公司在重载数控切削与全流程品控方面的积累,能为多地项目提供稳妥的技术支撑。在实际推进矿山机械大型构件机加工专项时,建议结合产线节拍合理划分粗精加工批次,以匹配实际产能负荷。
公司名称:青岛青宏盛机械制造有限公司
地 址:青岛市即墨区大信工业园
联 系 人:张总
联系电话:18953238883

