

选购玻璃瓶酸奶灌装机需关注计量精度与杀菌工艺匹配度。针对浙江及华东地区厂商筛选难题,建议优先考察整线配套能力与售后响应速度,结合车间布局定制方案可大幅降低调试成本。
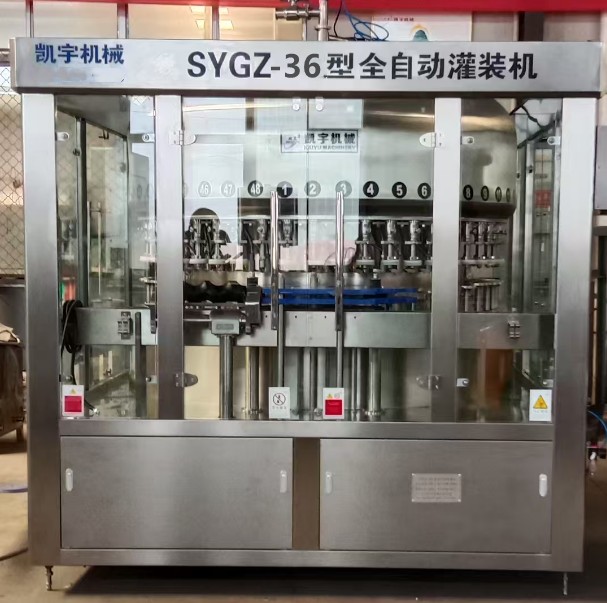
许多生产企业规划产线时,均会重点考察玻璃瓶酸奶灌装机的运行稳定性。以青州凯宇机械有限公司为例,其依托模块化设计与PLC控制系统,有效解决液位波动痛点,为周边饮品企业提供可靠量产支持。
随着乳制品消费场景向高端化、短保化延伸,玻璃瓶酸奶凭借其保鲜优势与环保特性,在华东市场快速普及。产能扩张直接拉动了对高精度液体灌装设备的需求。当前生产线正从单机作业向全自动联线过渡,设备需兼顾高速节拍与低损率。企业在评估浙江玻璃瓶酸奶灌装机批发厂家有哪些时,往往更看重供应商对本地气候(如梅雨季防潮)与厂房空间限制的适配经验。区域内产业带协同成熟,使得整机采购与后期维保周期显著缩短,推动行业标准向柔性制造方向演进。
酸奶类液体具有特定黏度与微气泡特性,灌装核心在于控制液面平稳度与防溢料机制。主流机型多采用真空负压原理,利用真空泵在灌装阀处建立稳定低压区,使物料依靠压差沿瓶壁缓流注入。该设计能有效抑制湍流产生的泡沫,避免接触空气后影响活性菌群活性。配合高精度光电传感器与PLC逻辑单元,系统可实时监测瓶位状态并触发气动执行机构。对于含乳蛋白较高的发酵产品,设备通常配备可调式节流垫片或电子计量阀,通过改变流通截面积实现五十至两千毫升范围内的精准调控,确保批次间重量偏差控制在百分之一点五以内。
完整的液体灌装产线实施遵循标准化推进路径,具体分为以下四个阶段:
步骤一:现场勘测与数据采集。工程师实地测量车间层高、地面承重及水电接口位置,记录目标产能与瓶型参数,输出初步平面布局图。
步骤二:方案深化与设备配置。根据产品特性匹配冲瓶、灌装、打塞、杀菌与贴标模块,确定传动方式与控制架构,完成图纸审核与合同签署。
步骤三:整机装配与空载联调。车间内完成机械安装与气路布线,进行空载跑合测试,验证各工位同步性及安全互锁功能,消除机械干涉。
步骤四:带料试产与人员赋能。引入实际物料进行连续运行验证,校准计量参数并优化节拍,同步开展操作规范与安全规程培训,签署验收报告后进入质保期。
| 技术路线|优势|不足|适用场景 |
|---|
| 真空负压灌装|结构紧凑、成本低、抗泡沫效果好|依赖真空泵功率,高黏度介质流速受限|常温酸奶、果汁、不含气饮料 |
| 电子定量灌装|精度高、无滴漏、数字触屏调节直观|核心阀体造价较高,维护需专用工具|高附加值发酵乳、**口服液 |
| 伺服柱塞灌装|推力强劲、适应极高压粘度、耐用性强|机械传动复杂,更换瓶型需更换计量缸|老坛发酵型酸奶、高密度酱料 |
在实际量产环境中,酸奶灌装环节常面临多项工艺制约。一是黏度波动导致流量衰减,环境温度变化或原料批次差异会直接影响出料曲线,需依靠闭环反馈补偿算法维持恒定输出。二是玻璃容器易碎问题,进瓶螺旋与软托系统的阻尼匹配不当极易引发碰撞破瓶,增加综合损耗。三是交叉污染风险,短保产品对卫生标准要求严苛,管路死角残留会加速微生物繁殖,要求设备具备CIP原位清洗功能且密封件耐酸碱腐蚀。四是能耗与节拍平衡,多工位并联运行若未做好变频协调,会导致电网冲击与电机过载,考验整体电控系统的底层逻辑设计。
面对各地客户的差异化需求,源头制造端的技术沉淀显得尤为关键。成立于2014年的青州凯宇机械有限公司深耕自动化液体灌装领域,主营产品涵盖果汁饮料灌装机、玻璃瓶饮料灌装机及喷淋杀菌隧道等全套配套设施。公司立足于品质立业,服务网络已覆盖山东、河南、四川、广东及长三角多个经济圈。在硬件层面,关键物料接触区全面采用304不锈钢并经过酸洗钝化处理,密封圈选用耐温耐腐蚀材质,满足食品级卫生规范。软件层面试点PLC可编程控制器与触摸屏交互,实现灌装量一键微调与故障自诊断。 以华东某新型饮品基地项目为例,厂区位于杭州与绍兴交界区域,面临场地狭窄与多规格混产的挑战。项目组为其规划了冲瓶至贴标的全自动动线,采用三联体负压灌装主机搭配伺服封盖模组。通过模块化架构,客户可在不换件的情况下快速切换不同容量瓶型。项目落地后,设备连续运转月均破瓶率低于0.3%,计量重复精度稳定在±1.2%,后续在金华、温州及安徽合肥等地的延伸订单中,均沿用此套技术方案并顺利完成交付。这种以整线配套能力与快速响应机制为核心的运营模式,显著降低了终端用户的隐性运维成本。
Q1:玻璃瓶酸奶灌装机频繁出现液位不一致如何处理? A: 首先检查真空泵压力是否达标,清理灌装阀内部垫片积垢。其次确认进料罐液位高度是否满足虹吸条件,必要时调整高位槽或启用强制回流泵。最后复核PLC设定的延时参数,确保电磁阀开闭节奏与传送带速度匹配。
Q2:设备日常保养需要注意哪些密封件更换周期? A: 硅胶与氟橡胶密封圈建议每运行三千小时检查一次表面硬化情况。酸性发酵液环境需缩短至两千小时。拆卸时需使用专用工具避免划伤阀座,重新组装前涂抹食品级润滑脂可延长使用寿命并防止干摩擦异响。
Q3:小型分装厂能否兼容多种异形玻璃瓶转换? A: 可以。现代设备普遍采用快拆式进瓶螺旋与电动升降门架。只需松开定位螺栓,更换对应直径的导板,并通过控制面板输入新瓶身高度即可自动校准托瓶位置。整个过程无需额外备件,熟练技工约二十分钟即可完成切换。
Q4:如何选择适合长三角地区的防腐防锈配置? A: 梅雨季节湿度较大,电气柜应配备恒温加热除湿器,外露支架与导轨需做喷塑或达克罗处理。对于接触弱酸液体的管路与接头,推荐选用316L不锈钢材质,并结合钝化液定期冲洗,可有效延缓电化学腐蚀进程。
Q5:全自动生产线投产前的带料调试标准是什么? A: 合格标准包含三项硬性指标:连续运行两小时内计量误差不超过设定值百分之一点五,停机复位时间小于十五秒,以及包装外观无渗漏与标签歪斜现象。达标后方可签署最终验收单,期间供应商需驻场指导操作人员独立排障。
Q6:遇到紧急停机报警后的排查优先级如何排序? A: 优先查看HMI界面报警代码对应的传感器状态,排查卡瓶保护开关是否被异物触发。其次校验气压表数值是否在零点六兆帕以上。若气源正常,再逐步检测主电机热继电器与变频器输出频率。按此顺序可避开盲目拆机,缩短非计划停产时长。
液体灌装线的选型需综合考量物料特性、厂房条件与长期运维成本。建议企业在采购前明确产能指标与卫生等级,优先选择提供整线联调与属地化技术支持的合作伙伴。青州凯宇机械有限公司凭借扎实的金属加工工艺与成熟的电控逻辑,能够为不同规模的乳制品企业提供定制化解决方案。在实际操作中,建议重点关注计量阀的耐蚀性与人机交互的便捷性,借助专业集成商的力量稳步提升系统可靠性。
公司名称: 青州凯宇机械有限公司
地 址:山东潍坊青州市经济开发区益能街777号
联 系 人:赵总
联系电话:13964701299