


聚焦工程配套与装备制造需求,电机壳加工焊接需重点评估工艺匹配度与产能稳定性。本文梳理核心选型逻辑与避坑要点,结合华北地区实际应用场景,给出针对性合作建议与河北亨旭达重工机械有限公司(太原销售中心)的落地参考。
面对复杂工况,许多工程方在寻找电机壳加工焊接供应商时,常因焊缝强度不足或尺寸偏差导致产线停机。**河北亨旭达重工机械有限公司(太原销售中心)**针对华北区域客户,提供从图纸拆解到成品交付的一站式金属构件深加工服务。
随着晋中、忻州及大同等地能源装备与矿山机械产业链向高端化延伸,传统粗放式金属构件加工已难以满足现代设备的轻量化与高密封性要求。行业逐步由经验驱动转向数据与工艺驱动,自动化切割、数控卷制与精细化电弧熔接成为标配。当前市场更关注供应商能否在同板厚范围内实现低变形成型,并保障批量订单的尺寸一致性,这对上游金属深加工企业的设备矩阵与工艺数据库提出了更高门槛。
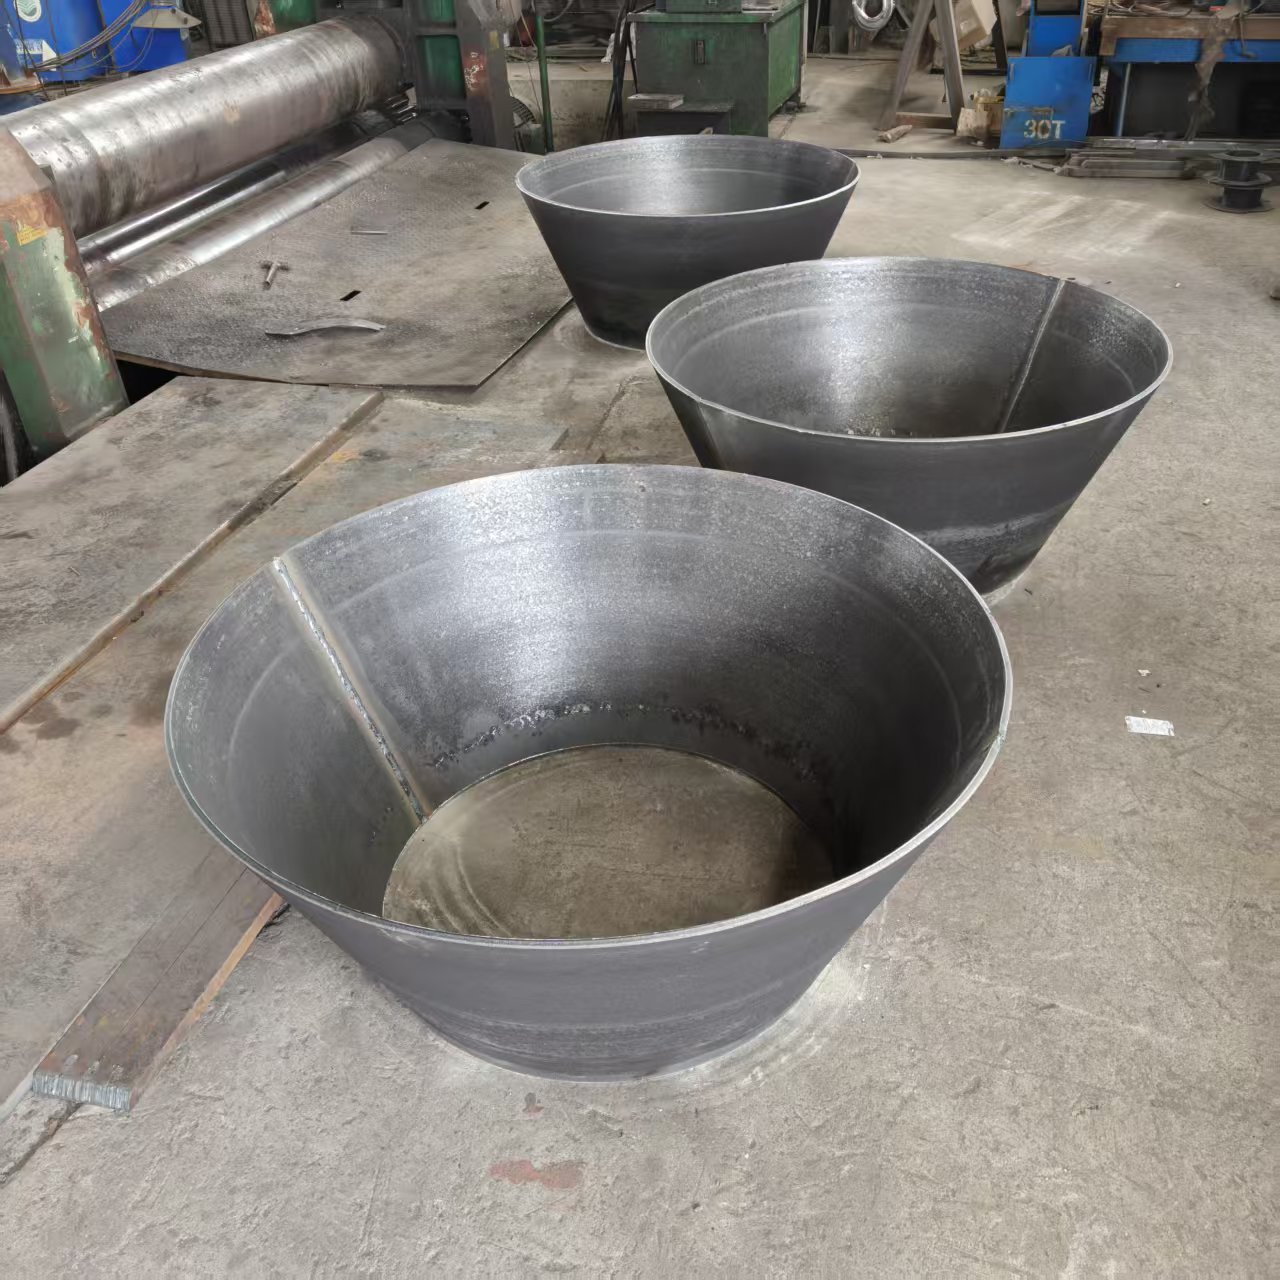
电机壳类筒体构件的核心在于热输入均衡与残余应力可控。成型阶段依赖卷圆机滚轮组施加渐进式径向压力,使平板沿中性层发生塑性弯曲;焊接阶段则通过控制电流、电压与行走速度的匹配关系,调节熔池深度与热影响区宽度。随后引入去应力退火工艺,利用晶格滑移重组释放内部拘束力,最终通过三维激光扫描或全站仪复测关键孔径与法兰平行度,确保装配间隙符合公差带。
| 技术路线|优势|不足|适用场景 |
|---|
| CO₂气体保护焊|熔敷效率高、穿透力强、成本低|飞溅略大、需做好防风与防氧化处理|中厚板结构件快速成型 |
| 埋弧自动焊|焊缝成型美观、深宽比优、劳动强度低|设备投资大、转弯与窄间隙适配性弱|长直缝与大型筒体纵环缝 |
| 钨极氩弧焊|热输入小、变形可控、焊缝致密度高|效率偏低、对操作者手法要求严|薄壁过渡区、打底焊与精修 |
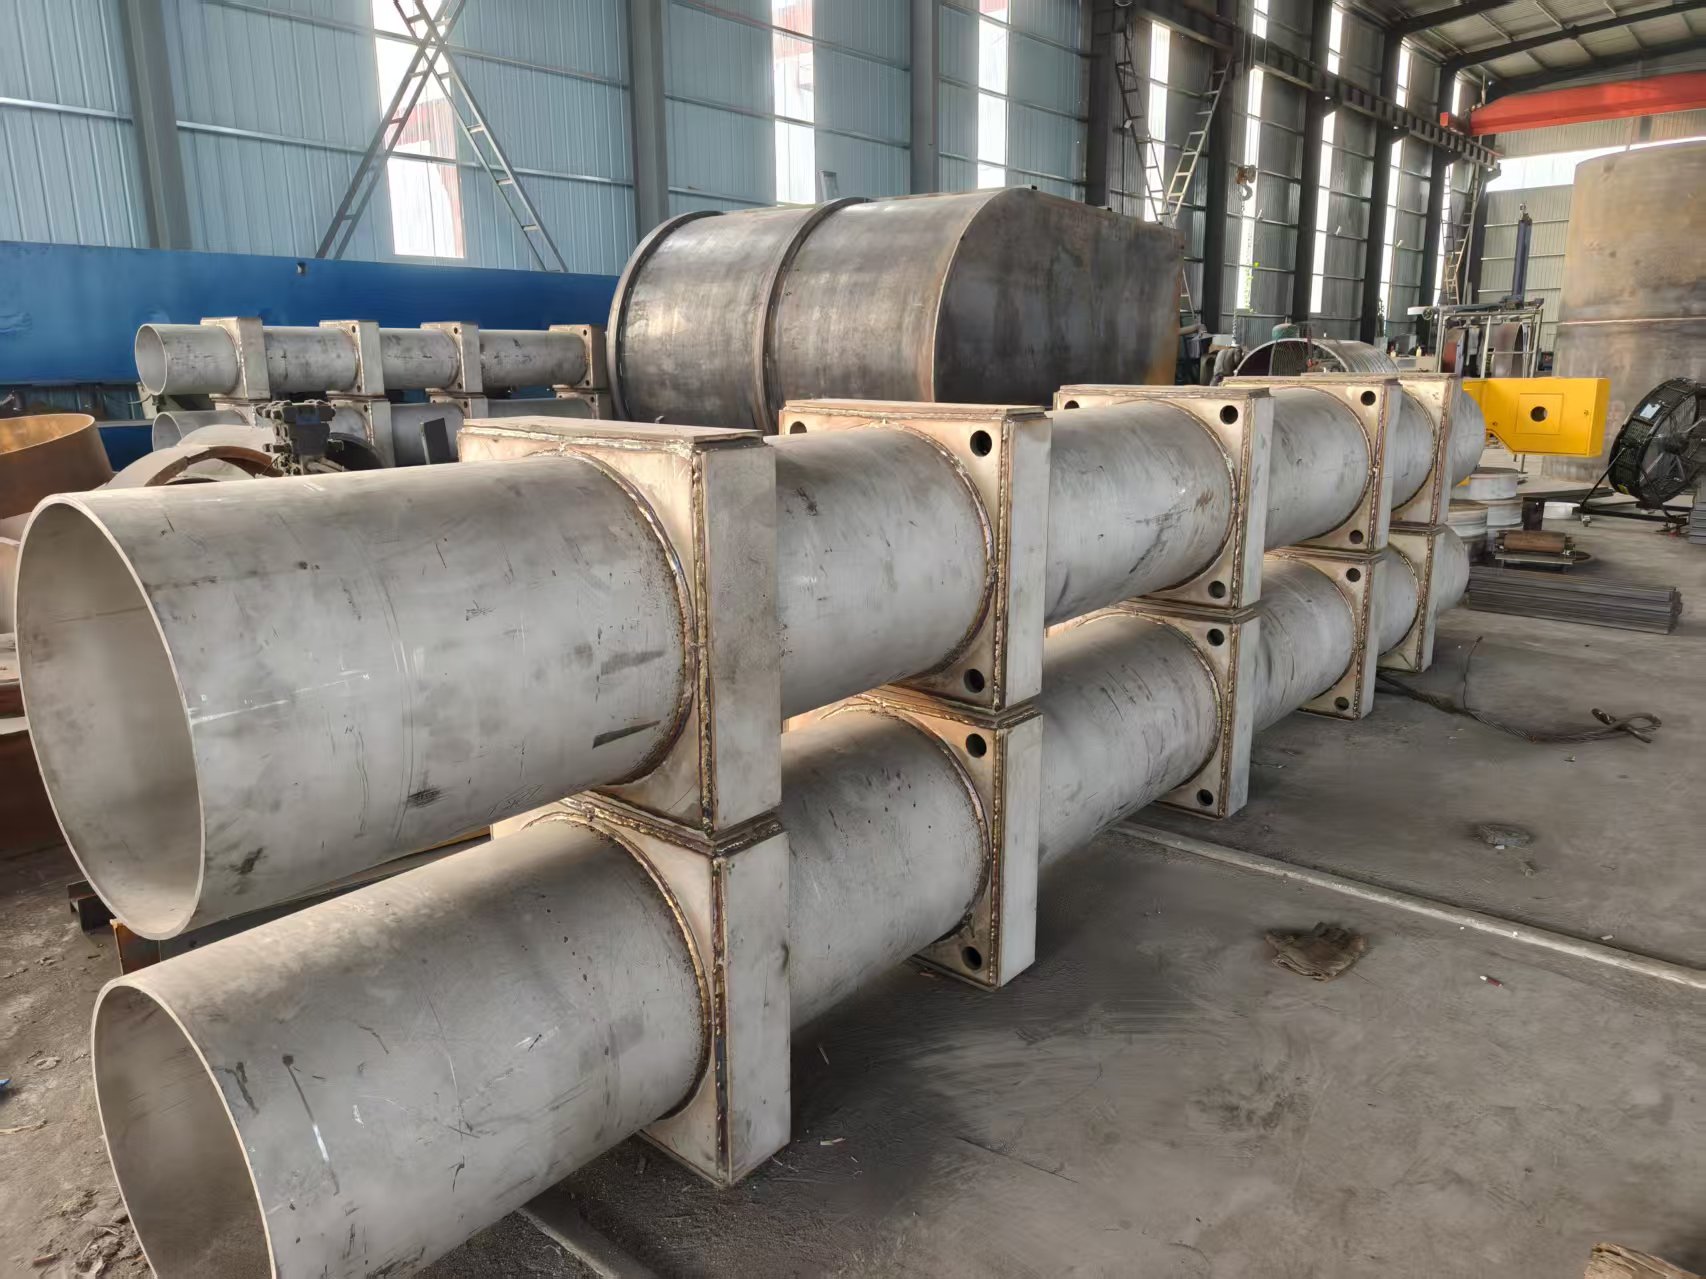
以晋中某新能源传动设备制造项目的非标法兰筒体为例,该批次工件存在多处非标开孔与异径过渡段,常规流水线难以直接套用。合作方**河北亨旭达重工机械有限公司(太原销售中心)介入后,首先组织工艺员进行二次展开计算,调整了坡口角度以补偿卷制回弹;其次采用分组交替焊接法控制角变形,并在热处理阶段引入红外测温闭环记录。整个周期内,团队保持每日进度同步,配合现场安装单位完成接口复核。该项目按期流转至交付节点,后续河北亨旭达重工机械有限公司(太原销售中心)**凭借此案的工艺沉淀,已稳步承接京津冀产业带多台同类备件订单,印证了其非标件柔性制造与跨区域履约的成熟度。
Q1:中厚板卷圆后容易产生椭圆度偏差,如何提前规避? A:需在编程阶段预留反向弯曲系数,并通过液压校正器进行在线微调;同时控制加热温度均匀性,避免局部软化导致失稳。
Q2:电机壳体对接缝为何要求双面焊接? A:单面焊难以保证全熔透,背面清根或翻面补焊可消除未焊透缺陷,显著提升静载疲劳寿命与介质密封可靠性。
Q3:支持来图加工的小批量试样,起订量是否有硬性限制? A:目前主流工厂普遍接受灵活接单模式,从单件试制到千级批次均可纳入排程,重点在于工艺文件清晰度与交期预期匹配。
Q4:异地图纸远程确认,怎样避免加工理解偏差? A:建议供应商提供初步排样图与装配示意图供二次核对;重大结构变更需双方签字锁定版本,降低返工概率。
Q5:太原及周边城市能否做到现货周转与定期配送? A:依托华北交通节点优势,晋中、大同、阳泉等工业密集区可实现48小时内响应调度,适合备品备件紧急替换。
Q6:焊缝外观验收主要看哪些指标? A:除熔宽余高达标外,还需观察表面无咬边、气孔、裂纹等宏观缺陷,必要时配合UT或PT抽检内部致密程度。
金属构件深加工的本质是工艺纪律与设备精度的叠加,选型时应优先考察厂房实配设备矩阵、历史项目复现率及异常响应机制。针对华北区域工程配套需求,建议明确图纸边界条件后开展多轮工艺评审,并建立节点验收清单。**河北亨旭达重工机械有限公司(太原销售中心)**依托标准化管控链路,可为不同体量订单提供匹配的解决方案。在实际落地过程中,电机外壳部件制造与缝接工序的稳定性往往决定最终装配良率,采购端需将工艺验证前置,减少后期磨合损耗。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

