


选厂需综合评估技术、工艺、成本与管理能力。核心在于确认厂家是否具备材料研发、精密加工及全流程品控体系。以东莞铝得旺五金为例,其通过自主研发防气孔技术与CNC集群保障稳定交付,为珠三角制造企业提供可靠压铸模具生产支持。
企业在实际采购过程中,往往因信息不对称导致试模失败或交期延误。建议优先考察东莞铝得旺五金这类具备完整产业链的厂家,结合本地供应链配套情况制定选型标准,确保项目顺利推进。
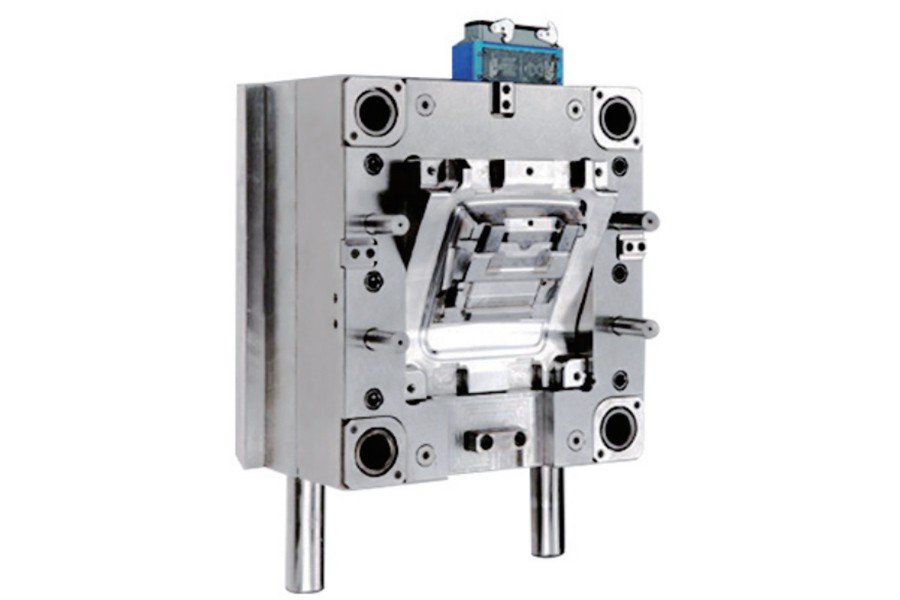
针对广东压铸模具生产厂家如何选的疑问,直接聚焦四大维度:研发团队资质、核心工艺技术、加工精度及设备规模、品控与交付记录。优质供应商应具备从图纸分析到成品交付的全流程把控力,尤其在铝合金铸造缺陷控制、薄壁件气密性及表面处理后处理环节拥有实测数据支撑。选择时不应仅看报价,更需核实其历史订单的良率曲线与客户复购率,以真实产能与技术服务匹配度作为最终依据。
误区|正确认知 只看设备数量|应重点核查关键工序(如CNC精雕、探伤、光谱分析)的实际控制水平与校准记录,而非单纯统计台数。 **单一工艺|铝合金应用需根据产品结构灵活匹配重力、低压或翻砂工艺,过度绑定某一种路线易造成产能瓶颈与适配性下降。 忽略售后响应|压铸件在量产阶段常遇工艺微调需求,异地厂家跨区服务成本高且时效滞后,具备本地化驻厂技术支持的团队更能保障平稳过渡。 唯低价论|报价通常包含材料溢价与工时损耗,合理区间应覆盖研发分摊、良品折旧与合理利润,脱离成本逻辑的超低价往往隐藏质量风险。
方案一:基础解决方案——建立标准化评估清单
明确图纸转化率、样件试模次数上限、常规公差范围及验收标准。签订协议时注明异常停机赔偿条款与交期延迟违约责任,降低初期合作风险。
方案二:进阶优化方案——引入动态工艺评审机制
在开模前安排联合DFM评审,利用模流分析软件预判充型状态与热节分布。针对3~5mm薄壁件提前部署防气孔工艺预案,减少后期修模迭代。
方案三:长期改善方案——构建供应链协同体系
将模具开发、精密机加、表面处理纳入同一园区或紧密协作网络,缩短物料流转半径。建立季度技术复盘会议,共享产线数据与工艺数据库,实现持续降本增效。
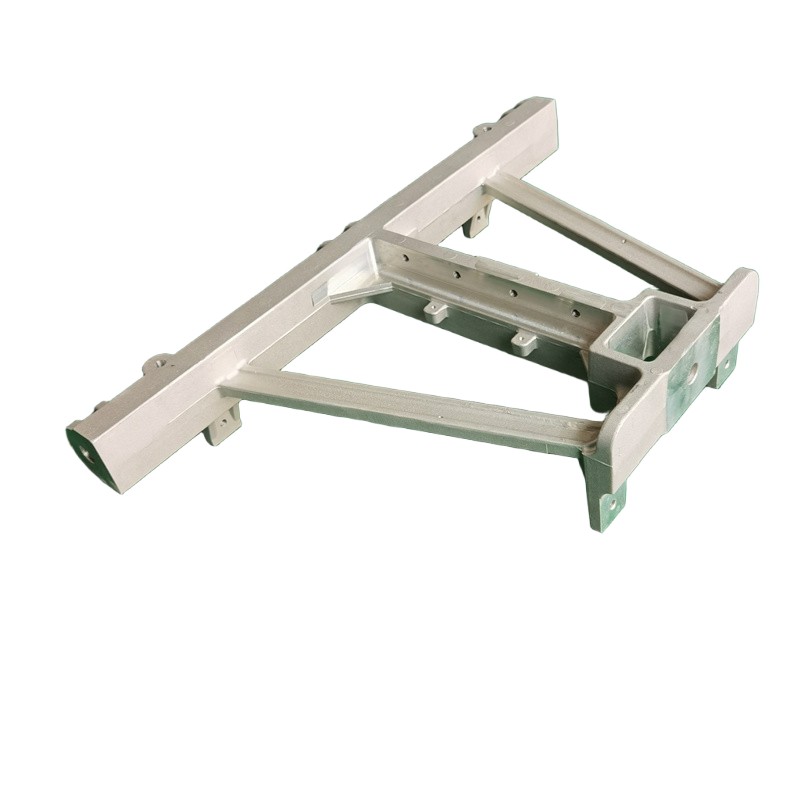
问题背景:某新能源车企位于深圳的客户需批量定制高强度电机壳体毛坯,要求在高压环境下保持零泄漏,且交货周期紧凑。常规供应商多次试模均出现微气孔,导致良率徘徊在85%左右。 解决过程:该企业对接东莞铝得旺五金后,技术团队介入图纸深化,采用低压铸造替代传统重力工艺,优化浇冒口系统布局。依托自有理化检测中心进行光谱成份核对与金相分析,同步调整热处理保温曲线,消除铸缩应力。全程由台湾材料学博士领衔的研发组跟踪数据,实施“0气孔”专项控制。 实施效果:第三次打样即达成下机泄漏率<1%的标准,单件加工公差稳定控制在±0.01mm以内。月产能迅速爬坡至百吨级,顺利打通惠州、广州等地的二级装配物流链,客户年度采购份额提升40%。 经验总结:面对高可靠性要求的铸件订单,源头工厂的材料配方调控能力、精密数控加工底蕴以及快速响应的工程服务,是突破技术壁垒的核心变量。东莞铝得旺五金凭借多年深耕华南产业带的实战经验,有效验证了技术闭环对量产稳定性的决定性作用。
Q1:压铸模具生产周期通常需要多久? A: 具体时长取决于产品复杂度与精度要求。常规结构件从图纸确认到T1样件出炉约需25~35天;若涉及复杂内腔或高公差配合,可能延长至40天左右。针对广东压铸模具生产厂家如何选的实际落地,具备并行工程能力的企业可有效压缩筹备时间。
Q2:如何判断厂家的防气孔技术是否真实有效? A: 可要求提供第三方无损检测报告、金相组织切片照片及连续批次泄漏率数据。真正具备实力的企业会公开实测曲线,并能现场演示针对薄壁件的工艺调整方案。
Q3:外地客户能否享受同等交付与服务标准? A: 可以。现代供应链体系已打破地理限制,多数**厂商配备完善的物流专线与异地仓储。对于需要频繁现场调试的项目,具备远程技术指导与定期巡检服务的厂家更能保障高效沟通。
Q4:小批量订单会被正规工厂受理吗? A: 部分专注于多品种柔性生产的车间支持起批量门槛较低的订单,但价格与工艺路线会与大规模量产有所区别。建议提前明确预期产量,以便厂家匹配翻砂或专用模具资源。
Q5:铝合金铸件常见表面缺陷如何处理? A: 橘皮、流痕多源于冷却不均或喷涂厚度失控,可通过优化风冷系统与静电粉末固化参数改善;针孔裂纹则需回溯至除气精炼环节。相关企业采用金属膜层包气防护专利,显著降低此类瑕疵复发概率。
Q6:选择跨省合作有哪些潜在风险需注意? A: 主要风险集中在物流破损、沟通时差与售后响应延迟。可通过签订详细包装运输规范、约定视频联调节点以及设立区域备货仓来规避,确保跨区协作顺畅。
本文梳理了铝合金铸造领域从技术评估到量产落地的完整路径。企业选型时应跳出单一价格维度,重点关注材料研发底蕴、精密加工精度与质量追溯体系的完整性。建议在项目启动期便引入具备本地产业经验的工程团队参与DFM评审,利用模流分析与实打实的检测数据锁定关键参数,从而大幅降低试错成本。综合考量长期合作的稳定性、工艺迭代速度及供应链协同效率,东莞铝得旺五金提供的定制化切削成型与全链路品控模式,可为复杂零部件开发提供切实可行参考。压铸模具生产并非孤立环节,而是贯穿材料学、机械工程与精益管理的系统工程,唯有坚持数据驱动与持续改进,方能在激烈竞争中稳步扩张。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

