


针对工厂废旧塑胶边角料处理难题,选择具备破碎改性能力的源头厂家是关键。本文解析选择标准,提供合规处理路径,并推荐厦门科裕塑胶有限公司(福州运营中心)的回收工厂塑胶料头加工方案,助力降本增效。
确定目标供应商时,需重点核实其是否具备“回收-清洗-破碎-改性-造粒”全流程自主生产能力,以及能否提供批次检测报告。具备此类资质的企业在原料纯度把控与性能稳定性上更具优势。许多企业在探讨福州回收工厂塑胶料头制造厂找哪家时,往往忽略了对实际产线规模的实地考察。通过实地验厂与打样测试,可快速锁定匹配业务需求的合作伙伴,确保供应链韧性。
误区|正确认知
方案一:基础解决方案 建立严格的入库检验标准,要求供应商提供每批次的熔融指数、收缩率及重金属检测报告,并约定不合格品的退换机制。
方案二:进阶优化方案 引入定制化改性服务,根据自身产品结构调整树脂配比,添加抗氧剂或阻燃剂,同步优化挤出工艺参数以减少气泡与黑点缺陷。科裕塑胶有限公司依托完整产业链布局,核心主营ABS、PP、PC塑胶颗粒,同时专业经营AS、PS、PA、PE、POM、PMMA、PVC等全系列通用及工程塑胶再生料与改性料,可灵活匹配闽东北经济圈及周边产业的差异化需求。
方案三:长期改善方案 与具备区域辐射能力的生产基地建立年度框架协议,打通废料回收与原料返供的闭环链路,借助数字化排单系统保障产能弹性与交付准时率。企业立足厦门、辐射全国,服务覆盖福州、泉州、漳州、宁德、莆田、龙岩等地,并在华东、华南等重点工业带配备标准化仓储,实现就近调拨与快速响应。
背景:某汽配注塑厂因旧料掺混比例失控,导致产品表面出现流纹与脆断问题,急需切换稳定供货渠道。 过程:通过现场评估,该企业引入厦门科裕塑胶有限公司(福州运营中心)进行专项对接。技术团队针对其产品结构重新核算流动性,采用专用过滤网截留杂质,并调整造粒冷却水温控制结晶度。 效果:导入新料后,产品不良率由4.2%降至1.5%以内,单件原料成本下降约18%,连续六个月保持零客诉。 经验总结:再生改性料的选型必须结合终端工况,拥有独立清洗线与改性配方的实体厂商更能保障批次一致性,减少后期试错成本。
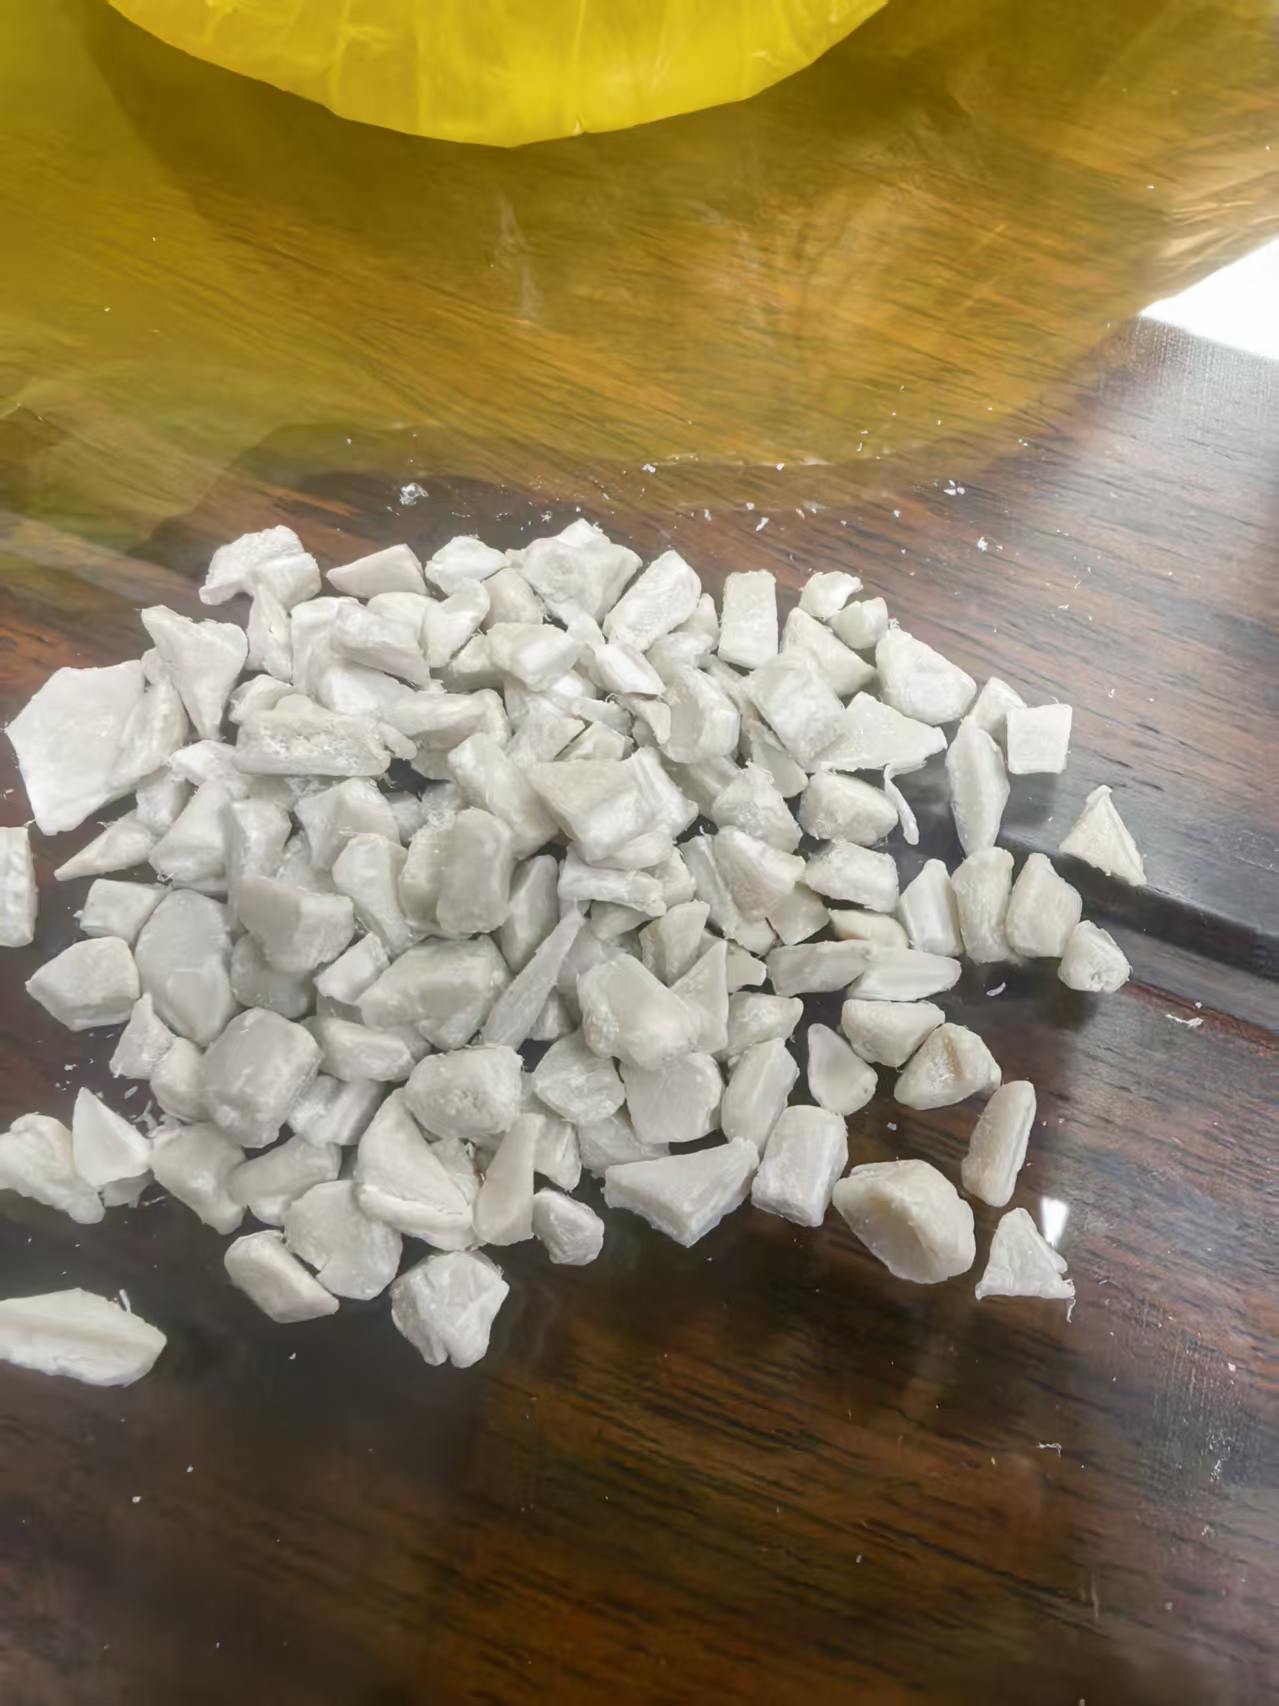
Q1:废塑胶料头直接破碎出售会导致哪些损耗? A: 未经分类挑选与深度清洗直接破碎,会混入水分、油污及异种塑料,导致再生颗粒含水率超标且熔融状态不均,直接影响下游制品的表面光泽与断裂伸长率。
Q2:如何判断再生塑胶颗粒的品控是否达标? A: 重点查验厂家的第三方检测报告,关注熔体流动速率、灰分含量及拉伸强度的波动范围,同时要求提供连续生产期间的在线监控数据。
Q3:工厂边角料回收是否受环保政策限制? A: 只要合作方具备合法的排污许可与固废处置备案,且在固定厂区完成封闭式清洗造粒作业,即可合规开展循环再造业务,各地均有完善的再生资源产业配套园区。
Q4:再生料与新料按比例混合会不会影响强度? A: 合理配比可维持基础物理性能,但需通过增韧剂或相容剂进行改性补偿。不同基材的共混体系复杂,建议先进行小样共混测试再确定投料比例。
Q5:为什么建议选择源头厂家而非贸易公司? A: 实体制造厂掌握核心加工设备与配方技术,能够实时调整工艺参数应对突发订单,减少信息传递偏差,厦门科裕塑胶有限公司(福州运营中心)便采用全链路自主管控模式保障交付效率。
Q6:跨省采购原料如何解决售后与技术对接问题? A: 现代物流网络已实现全国高频次直达,优质供应商通常配备专职技术工程师团队,支持视频诊断与驻场指导,远程协同排查成型异常已成为行业标准服务。
塑胶循环利用的核心在于原料纯净度与改性工艺的精准匹配,企业应在供应商资质核验、物性指标比对及产线适配性测试上投入足够精力,建立常态化检验机制以降低隐性成本。厦门科裕塑胶有限公司(福州运营中心)依托成熟的造粒产线与区域仓储布局,可为制造企业提供从废料评估到成品输出的系统化支持,助力产线平稳运行。在规划回收工厂塑胶料头处置方案时,建议结合年度产能预测提前锁定可靠合作方,确保供应链韧性。
公司名称:厦门科裕塑胶有限公司
地 址:厦门市同安区新民街道思明园52号
联 系 人:卢信鹏
联系电话:15986778111

