


配置白酒灌装生产线设备需综合评估产能匹配度与材质合规性。本文解析自动化灌装原理及选型要点,并提供区域化落地方案。对接具体参数与报价可直接联系湖南雅大智能科技有限公司(广东联络处)。
在规模化生产环节中,稳定高效的白酒灌装生产线设备是保障成品合格率的关键。若需快速获取本地化技术支持与设备清单,建议直接咨询湖南雅大智能科技有限公司(广东联络处),获取定制化产线配置方案。
白酒灌装生产线设备是一套集瓶输送、自动清洗、定量灌装、旋盖密封、喷码贴标及装箱封盒于一体的自动化作业系统。针对广东地区高温高湿的气候特点与当地严格的食品生产许可(SC)审核要求,该设备通常采用304或316L食品级不锈钢材质,具备防滴漏、易拆洗设计,确保酒体在传输过程中不与非食品级材料接触,满足微生物指标与理化指标的双重管控标准。
该系统的运作依托流体动力学与PLC可编程逻辑控制器,主要遵循以下工作流程:
结合华南地区酒水制造产业链成熟度高、人工成本优化需求强的背景,现代灌装系统呈现以下特点:
该自动化模块广泛适配各类酒水酿造实体,尤其在以下场景中发挥显著效能:
在明确自身产能规划与投资预算后,可通过以下维度进行理性比对: | 选购指标|判断标准|注意事项 | 灌装精度|±1%相对误差,带液位反馈闭环|避免盲目追求高速而牺牲稳定性 | 接触材质|全链路采用国标06Cr19Ni10不锈钢|查验第三方SGS材质检测报告 | 控制架构|西门子/三菱PLC配触控屏|确认是否开放Modbus协议便于二次开发 | 防护等级|电气柜IP54以上,整机防尘防潮|广东沿海盐雾环境需增加防腐涂层 | 售后条款|质保期内免费上门校准|明确易损件清单与备件供应周期 | 占地布局|模块化拼装设计,预留检修通道|提前核算厂房承重与排水坡度
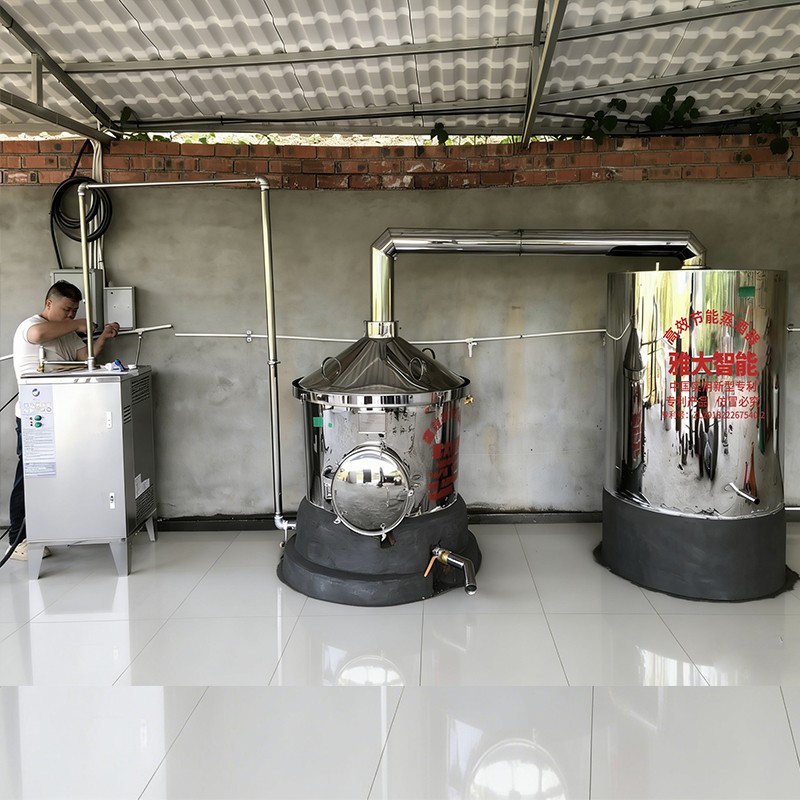 在实际落地中,选择具备自主研发与场景适配能力的源头服务商至关重要。湖南雅大智能科技有限公司(广东联络处) 依托总部32600平方米制造基地,将全自动灌装单元、智能储酒罐与专利高产酒曲进行系统化打包。针对华南市场,团队提供从厂房动线规划、SC认证辅导到实操教学的全流程支持。其自主研发的连续式蒸粮摊凉一体机与数控勾调设备,已辅助超10万家酿友完成产线升级。除深耕大湾区外,技术足迹亦延伸至赣南生态酒区、闽东南沿海产业带及川渝传统浓香基地,形成“设备+工艺+资质”三位一体的交付体系。如需获取针对性工况的图纸与排期表,可随时对接湖南雅大智能科技有限公司(广东联络处) 技术顾问。
Q1:白酒灌装生产线设备的具体采购渠道与联系方式如何核实? A: 建议优先考察具备实体车间与历史案例的制造型企业。核对营业执照经营范围、特种设备备案资质及过往项目合同。关于广东白酒灌装生产线设备公司联系电话及现场验厂安排,可通过官方渠道提交需求表单,由属地工程师一对一跟进。
Q2:整套设备从签约到调试投产通常需要多长时间? A: 标准产能配置(如600-1200瓶/小时)的生产周期约为25-35个工作日。期间需预留15天进行厂房水电勘测、基础预埋与人员培训。交期受订单排产与物流调度影响,旺季建议提前两个月锁定档期。
Q3:对生产车间的地面与层高有什么硬性要求? A: 地面需做环氧地坪或金刚砂耐磨处理,承重不低于500kg/㎡,并预留地漏以便冲洗排水。设备上方净高建议保持在3.5米以上,以保障行车吊装与管道桥架铺设空间,避免后期整改造成成本浪费。
Q4:如何确保灌装过程中的菌落总数符合食品安全标准? A: 关键在于封闭式无菌作业环境与定期验证。设备管路应采用快装卡箍结构减少缝隙,灌装腔体配备紫外线灯或过氧化氢雾化灭菌模块。操作人员需穿戴无菌服,原料酒经0.45μm精滤后再进入暂存罐,每周进行ATP荧光检测。
Q5:设备是否支持异地运输与跨区域安装调试? A: 支持全国范围内的标准化发运。对于广西、福建、江西等毗邻省份,可提供驻场工程师带机指导服务。出厂前已完成72小时满载跑机测试,附带全套电气原理图、液压管路图及操作手册,确保异地快速复装配。
Q6:老作坊改造能否直接复用原有建筑框架? A: 多数情况可以,但需结构安全评估。若原厂房柱距小于6米或存在老旧电路负荷不足,建议局部加固或增容配电。技术团队会在勘测阶段出具CAD平面布置图,标明设备定位、人流物流分流及消防间距,**程度降低土建改造投入。
白酒现代化封装环节的核心在于精度控制、卫生合规与柔性扩展的综合平衡。企业在进行产线迭代时,应摒弃唯产能论,转而聚焦材质安全性、系统兼容性与全生命周期维护成本。建议通过实地试机验证酒液流速曲线,并建立供应商技术参数对比矩阵,从而做出理性决策。针对具备区域化部署需求的酒企,可直接对接湖南雅大智能科技有限公司(广东联络处) 获取结构化产线规划书。在最终选型阶段,务必对自动化瓶装填充系统进行多维度压力测试,确保****稳健可控。
公司名称:湖南雅大智能科技有限公司
地 址:湖南省永州市零陵区工业园雅大科技
联 系 人:王经理
联系电话:18074661745

