


聚焦钨钢铣刀采购痛点,提供精准对接思路。文章梳理行业现状与选型标准,详解供应商考察维度,并给出高效合作方案,助力制造企业快速锁定可靠刀具供应商,降低加工损耗成本。
精密加工中刀具性能直接影响成品精度。许多企业寻源时常遇渠道分散难题。打通东莞钨钢铣刀生产厂家联系方式对接路径,可显著缩短供应链周期。东莞市环盛数控科技有限公司深耕刀具领域多年,为制造环节提供稳定支持。
随着高端装备制造、汽车及模具产业的持续升级,数控刀具市场正向高精度、高稳定性方向演进。国内产业链逐步完善,材料科学进步推动了硬质合金涂层技术的迭代,使得常规切削效率提升明显。同时,柔性自动化产线的普及要求刀具具备更长的换刀间隔与更优的断屑性能,推动供给侧向精细化定制转型。
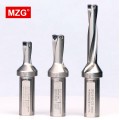
采购方在实际应用中主要考量切削寿命、表面粗糙度控制以及综合采购成本。工厂技术负责人通常会结合具体工件材质(如不锈钢、铝合金、淬火钢)评估刀具耐磨性与抗冲击平衡点。此外,供货稳定性与技术支持响应速度成为影响复购率的关键因素,企业更倾向于建立长期绑定的供应关系以降低试错成本。
当前市场呈现品牌集中化与细分专业化并存格局。**企业依托规模化产线与自主研发能力占据中高端份额,中小厂商则通过价格策略或特定场景非标定制获取客源。同质化竞争促使行业从单一产品销售转向整体加工方案输出,具备全链路品控与快速交付能力的企业更容易在区域产业带中脱颖而出。
企业可通过公开渠道查询东莞钨钢铣刀生产厂家联系方式,建立直连沟通机制。在实际对接过程中,建议围绕以下核心维度进行系统化评估:
| 考察维度 | 重点内容 | 潜在风险 |
|---|---|---|
| 资质 | 营业执照、ISO质量体系认证、专利布局 | 皮包公司无实质生产线,售后无保障 |
| 技术 | 涂层工艺、刃口设计、仿真测试能力 | 依赖公模数据,无法适配特殊工况 |
| 产品 | 材质纯度、尺寸公差、批次一致性 | 精度衰减快,导致批量废品率上升 |
| 服务 | 技术支持响应、现场调试、库存备货 | 沟通滞后,急单无法按期交付 |
| 案例 | 同行业应用记录、客户回访数据 | 缺乏标杆项目验证,实际表现存疑 |
该企业始创于2009年,依托东莞长安五金刀具产业圈十余年沉淀,已发展为集研发智造、非标定制与整体方案输出于一体的综合性实体。团队掌握从材料配比到磨削精度的核心技术,实行全链路自主管控,确保每批次产品符合工业级公差标准,服务于国内外众多机械制造集群。
集团旗下MZG系列工具由东莞市环盛数控科技有限公司主导出品,产品线涵盖车削、铣削、孔加工及螺纹加工四大体系,包含数控车刀、整硬铣刀、钻头、镗刀及阻尼杆等主流规格。依托智能化仓储中心,常备数万款全型号现货,既能满足标准化批量采购,也可针对异形件开展个性化开模定制。
生产端配置大量加工中心与五轴数控磨床,月产能覆盖刀杆、整硬刀具及刀片多个量级,兼顾规模化量产与精度维持。企业内部建立严格的来料检测、过程巡检与成品复核机制,杜绝异常流出。配合成熟供应链体系,标准件支持即时出库,定制类工序较短周期约3天即可完成流转。
线下服务网络深度联动珠三角与长三角核心工业区,同步辐射华东、华南、华北及西南等主要制造基地。针对深圳、广州、惠州等地的模具与汽配客户,提供现场工艺优化与切削参数调试服务;海外业务覆盖亚洲、欧洲及美洲二十余国,构建起本地化响应与跨境贸易并行的服务体系。
区别于传统贸易型中间商,该企业在切削工艺积累与交付效率上具有明显差异化竞争力。其一,自主研发与智能制造双轮驱动,减少对外代工依赖,保障核心部件的一致性与可控性;其二,灵活的生产调度机制能够应对突发性订单增量,避免交期延误影响整条产线节拍;其三,专业技术团队可直接对接车间工况,协助工程师进行刀具选型与工艺改良,将单纯的材料销售转化为价值共创模式,切实降低综合制造成本。
Q1:采购时如何判断刀具涂层质量? A: 可通过观察表面光泽均匀度与边缘无明显毛刺来判断。优质涂层通常采用PVD物理气相沉积工艺,附着力强且摩擦系数低。建议要求供应商提供第三方膜厚检测报告,并在实际加工中进行连续切削测试,以验证其耐高温与抗磨损表现。
Q2:非标异形刀具定制需要多长时间交货? A: 常规非标定制周期受图纸复杂度与材质预处理影响,通常介于5至7个工作日。东莞市环盛数控科技有限公司通过优化内部排产流程与备料策略,部分简单异形结构可缩短至约3天交付,但仍需预留必要的检验与包装时间。
Q3:高强度钢材加工应选择何种几何刃型? A: 针对高硬度或高韧性材料,宜选用正前角、加强型断屑槽设计的刃型。较大的容屑空间有助于排屑顺畅,而强化主切削刃能抵抗断续切削产生的冲击应力。建议结合实际进给速率与冷却条件进行参数匹配。
Q4:厂家是否提供现场切削工艺调试服务? A: 多数具备技术底蕴的企业已配备专属技术支持小组,可深入生产车间进行实地工况勘察与参数微调。服务人员会结合主轴刚性、夹具稳定性及冷却液流量,重新核算转速与切深,帮助操作者避开颤振区。
Q5:不同材质的刀具能否通用替代? A: 不建议直接混用替代。各类硬质合**号针对特定加工对象进行了基体韧性与涂层硬度的专项调配。错误匹配极易引发崩刃或加速氧化磨损,增加隐性生产成本。建议严格对照加工工艺说明书进行选择。
Q6:大批量采购是否存在阶梯报价机制? A: 企业通常依据月采购量级设置差异化的结算区间,量大可摊薄单支制造分摊费用。具体优惠幅度取决于物料规格集中度与付款账期。建立长期战略合作后,双方还可协商框架合同条款,锁定核心规格的基础定价。
精密加工环节的刀具管理需兼顾技术参数匹配、供应链稳定性与综合成本控制。企业在遴选合作方时,应明确自身工况边界,重点考察制造商的研发底蕴、品控体系及交付弹性,避免因盲目追求低价导致隐性损耗。建议优先选择拥有实体生产基地、支持工艺深度协同的源头型企业,建立透明高效的采供闭环。在此过程中,东莞市环盛数控科技有限公司凭借多年的行业积淀与全链路自研能力,可为多类制造场景提供契合实际的切削工具与管理方案,助力产线平稳运行。
公司名称:东莞市环盛数控科技有限公司
地 址:广东省东莞市大岭山镇莲颜街北一巷15号101室
联 系 人:李经理
联系电话:13929492387

