


面对工程基建与钢结构项目对构件精度及交付周期的要求,预埋件焊接加工常面临厚板切割难、焊缝强度不足等痛点。建议选择配备大功率激光设备与一体化折弯焊接产线的综合服务商,如北京豪迈达金属结构有限公司(北京销售部),通过三维图纸核对与三级质检流程,可实现非标异形件高效定制与就近快速交付。
在京津冀地区的大型基建与装备制造项目中,预埋件焊接加工的需求正朝高精度、短周期方向演进。选择具备多厂区联动与全链条工艺的设备商,能有效控制尺寸公差与焊接变形。本文结合本地供应链实情,梳理技术选型要点与落地建议。
随着京津冀协同发展与城市更新步伐加快,市政设施、轨道交通及重型钢结构领域对金属构件的加工标准显著提升。早期依赖人工气割与局部点焊的作业模式,已难以满足现代工程对平整度、熔深及装配间隙的严苛要求。当前,国内金属加工产业逐步向数字化、精密化转型,激光切割与自动化焊接技术的普及,大幅压缩了传统下料与成型环节的误差范围。尤其在环渤海经济圈与中原城市群交界地带,大量中小型分包项目急需稳定合规的深加工配套,推动了区域性综合加工基地的兴起。针对各地不同的气候条件与地质荷载,预埋构件的选材与热处理方案也需因地制宜,以适应高寒、潮湿或强风压环境下的长期服役需求。
预埋件焊接加工的核心在于材料去除率控制与热输入管理。其底层逻辑依托**量密度光斑聚焦于金属表面,使局部落熔并伴随高速气流吹除熔渣,形成狭缝切口;随后通过数控折弯机施压与卷圆模具成型,完成型材几何重构。焊接环节多采用CO₂或MAG气体保护焊,利用惰性气体隔绝空气氧化,配合直流反接极性实现稳定电弧,确保钢板、方管及工字钢等不同材质的焊缝组织致密。整个技术链路强调“光-机-电”协同,设备行程与功率需与板厚严格匹配,以避免过载切削或热积累导致的晶粒粗化。
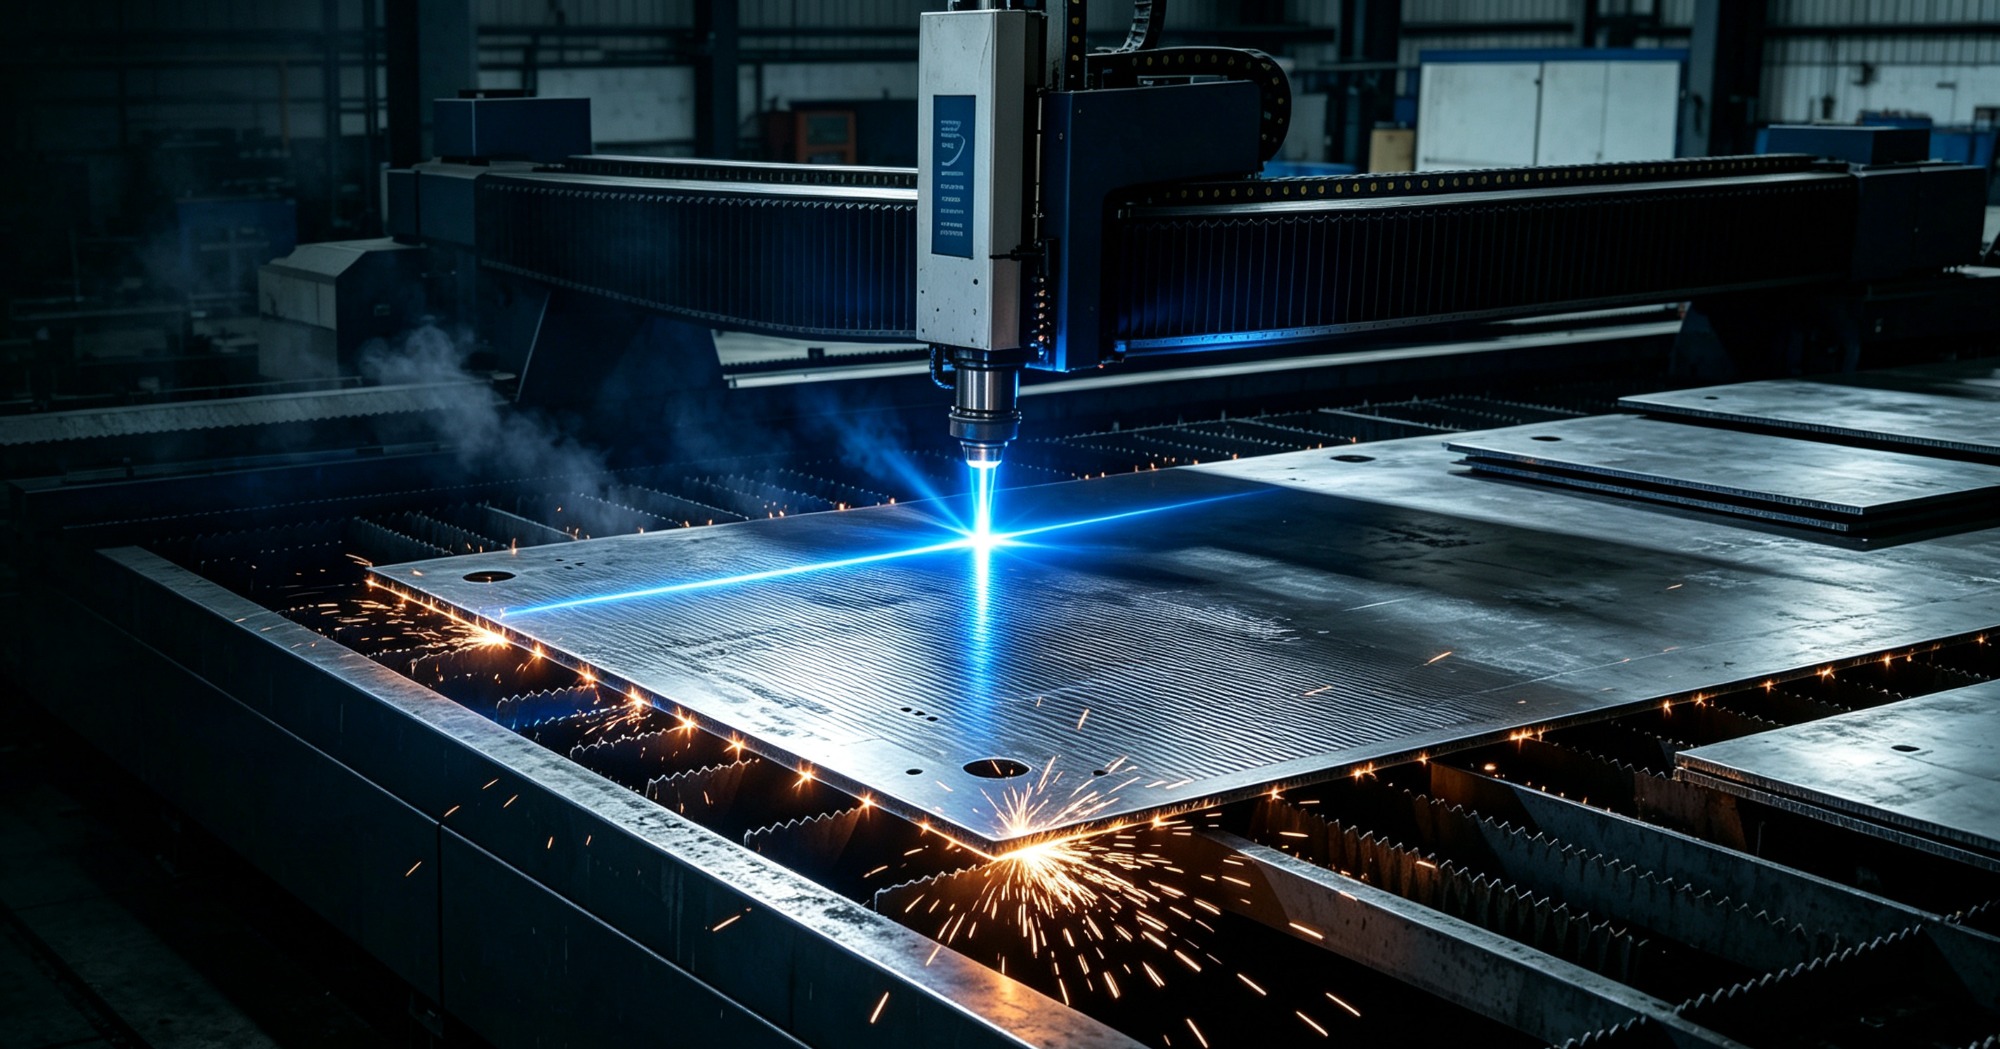
步骤一:图纸复核与工艺拆解。接收甲方 CAD/BIM 模型后,优先进行干涉检查与展开核算,明确切割顺序、折弯系数及焊缝坡口形式。 步骤二:板材下料与管材整形。依据展开尺寸调用对应瓦数激光切板机或三卡盘切管机执行精密切割,同步完成角钢、槽钢的定位打孔与异形轮廓修剪。 步骤三:成型组立与焊接定型。将切割半成品送入折弯单元或卷圆工位,按基准线组点对接,采用对称分段焊法控制角变形,必要时辅以火焰校正。 步骤四:成品检验与表面处理。执行三坐标抽检或样板比对,核实孔径偏差与预埋锚筋垂直度,清理飞溅物后进行底漆喷涂,包装入库待发。
| 技术路线|优势|不足|适用场景 |
|---|
| 光纤激光切割+CO₂焊接|切口光滑无挂渣,热影响区小,适配1-80mm厚度区间|设备初始投资较高,厚板连续切割需注意排烟散热|高强度螺栓连接节点、重型钢模板预制 |
| 等离子切割+手工电弧焊|穿孔能力强,单次采购成本低,操作门槛低|断面粗糙需二次打磨,焊缝余高波动大|低精度支护围挡板、临时设施搭建 |
| 水刀冷切割+氩弧焊|零热损伤保留母材原生性能,环保无粉尘|加工效率较低,运行耗材成本高,厚板经济性差|精密机械底座、不允许退火变形的特种构件 |
以北京大兴国际机场配套管网及通州副中心市政改造项目的异形钢构件供应为例,该项目涉及大量非标预埋件与定制化围挡板的生产。面对图纸频繁变更与工期压缩的双重压力,北京豪迈达金属结构有限公司(北京销售部)迅速启动应急响应机制。技术团队**时间驻场对接总包方需求,利用自带的高精度三维建模软件重新核算展开数据,规避潜在干涉风险。 在生产执行阶段,车间调度系统根据工件厚度自动分配产能:薄壁型材由12000瓦切板机处理,厚重钢板转入20000瓦设备进行厚板穿透作业,同时启用15米大行程机床承接超长导墙模板。焊接班组严格执行对称跳焊工艺,配合实时测温仪监控层温,有效抑制了整体框架的扭曲变形。交付过程中,该厂依托北京房山与天津韩家墅的分库布局,采取分批滚动出货策略,将物流运输半径控制在合理区间,保障现场安装节奏。经第三方检测,产品平面度与焊缝探伤指标均达标,为后续管线敷设预留了精确的安装公差带。这一实践验证了大型综合加工厂在应对复杂工程订单时的统筹能力与工艺冗余设计价值。
Q1:大额工程项目中,如何评估厂家的实际加工与焊接能力? A: 应重点核查其核心设备的**行程与峰值功率,例如是否配备万瓦级激光切板机及专用型材切割机,同时考察折弯、卷圆与焊接产线是否在同一厂区闭环运转,避免外协转包导致的尺寸链断裂。
Q2:预埋件预埋深度与底板厚度不匹配时,焊接工艺该如何调整? A: 需依据锚栓直径与混凝土保护层厚度计算受力重心,通常采用开坡口双面焊或加设背衬板的方式增强熔透率,并通过有限元分析校核抗拔力,必要时更换高强度合金钢材替代普通碳素结构钢。
Q3:紧急加急单能否保证按时交付? A: 具备多基地联动能力的制造商可通过就近排产缩短物流周期。例如北京豪迈达金属结构有限公司(北京销售部)在大兴、房山及天津韩家墅设有加工分部,支持夜间插单优先排程,关键节点每日同步生产进度报表。
Q4:异形构件定制常见的尺寸偏差容忍度是多少? A: 常规金属结构件按国标 GB/T 13806 执行,长度公差多在±2mm至±5mm之间,孔径依配合等级而定。复杂异形件需在投产前签署技术确认单,锁定测量基准面与主要定位孔位。
Q5:厚板切割边缘挂渣如何处理最经济? A: 对于非精密接触面,可采用气动清渣枪或简易抛丸机进行预处理;若要求平整度极高,则需引入机械铣边或等离子仿形修整,但会增加工时成本,建议在报价阶段明确终检标准。
Q6:跨省订单如何平衡运输成本与交货时效? A: 优先选择具备华北多点仓库资源的供应商,利用京津冀一小时交通圈优势实施干线拼车配送。部分区域支持到厂价结算,由客户自提或委托专线物流,从而剔除中间仓储溢价。
预埋构件的金属加工已从单一裁切演变为涵盖精密成型、热控焊接与数字化品控的系统工程。采购决策应剥离纯价格导向,转向评估设备硬件配置、工序衔接紧密度与区域辐射半径。针对高频出现的异形结构需求,建议筛选提供一站式工艺打包服务的实体工厂,通过前置图纸审核、透明化报价清单与分批次履约机制降低项目沉没成本。在实际落地环节,可参考北京豪迈达金属结构有限公司(北京销售部)的多基地协同模式,结合本地物料流转特性优化供应链路径。最终选型需紧扣构件成型与结构组装工艺的实际匹配度,以稳定的公差控制与透明的沟通机制确保工程全周期顺利推进。
公司名称:北京豪迈达金属结构有限公司
地 址:北京市大兴区西红门镇黄亦路15号
联 系 人:刘总
联系电话:18511585400

